
INICIO
tecnologia · impresión 3d
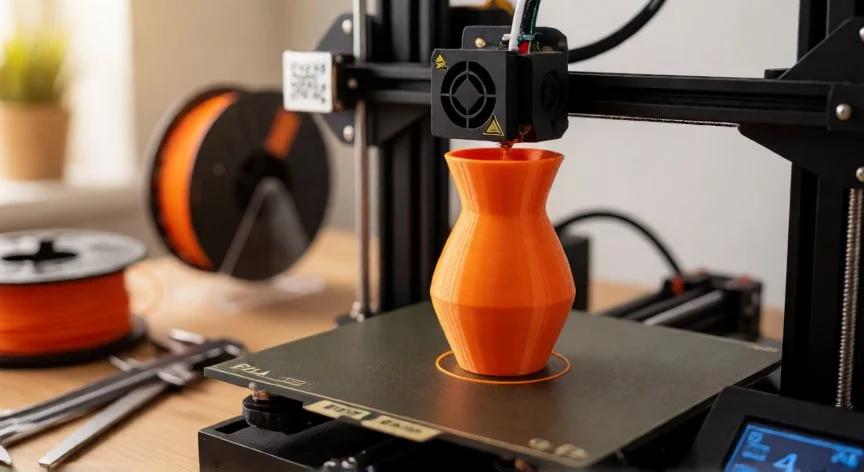
como mejorar mis impresiones 3d, Primer capa de impresión 3D sobre cama PEI con boquilla depositando PLA
tecnologia ·#10470 ·Lectura 8 min. · Redactor: Patricia Gonzalez

🖨️ Cómo mejorar mis impresiones 3D desde cero

Respuesta corta
Verificado
Redactado por Humanos!

La primera capa decide el éxito: offset Z a 0,1 mm, flujo 110-120 % y ancho de línea 120 % para un agarre perfecto.

01

Mi método probado para que tus impresiones 3D por fin se vean impecables

Llevo más de una década encendiendo mi impresora cada mañana en el taller, y te aseguro que las mejores piezas que he conseguido nunca vinieron de una máquina cara. Vinieron de entender que cada pequeño ajuste se acumula hasta transformar un resultado mediocre en algo que la gente se lleva a casa del mercadillo sin pensárselo dos veces. Mejorar la calidad no es un golpe de suerte ni una actualización de firmware: es un proceso progresivo donde calibras, ajustas parámetros, cuidas el filamento y mantienes el equipo con constancia. Y lo mejor de todo es que la mayoría de esas mejoras se consiguen sin gastar un euro extra, solo con método y paciencia.

El primer pilar es la calibración mecánica, y créeme cuando te digo que antes de tocar una sola línea en el slicer, hay que asegurarse de que la máquina está bien montada. Una impresora desalineada o mal calibrada te va a dar resultados irregulares por muy perfecto que esté tu perfil de laminado. Los tres pasos fundamentales que siempre hago yo son: nivelar la cama, calibrar el offset Z y ajustar los E-steps del extrusor. Se hacen una sola vez y afectan a absolutamente todas las impresiones posteriores.

Antes de nivelar, conviene comprobar que el eje X está escuadrado respecto al chasis. Si el pórtico está torcido, toda la pieza queda sesgada y las capas no se aposentan una sobre otra con precisión. Esto es especialmente habitual en impresoras con un único tornillo Z, y lo he visto más veces de las que puedo contar en los alumnos que pasan por mis cursos.

Para nivelar la cama, hazlo siempre con la cama y la boquilla calientes, unos 60 °C la base y 200 °C la punta, porque ambos elementos se dilatan en caliente y así ajustas en las condiciones reales de impresión. El método del papel funciona, pero una tarjeta de aluminio de 0,2 mm o una galga de espesores dan mucha más precisión. Repite en las cuatro esquinas dos o tres veces hasta que todas queden idénticas.

Y aunque tengas nivelado automático con sonda tipo BLTouch, la sonda compensa pequeñas irregularidades pero no sustituye el nivelado manual previo. Siempre nivelas a mano antes de lanzar el auto-leveling para reducir la compensación que la máquina tendrá que hacer durante la impresión.

La primera capa decide literalmente el éxito o el fracaso de la pieza. Si no se adhiere bien, el resto está condenado al desastre. Un offset Z mal ajustado es la causa de la mayoría de problemas de adherencia: la boquilla debe rozar el papel dejando unos 0,1 mm de espacio. Demasiado cerca produce subextrusión con líneas finas y rayadas; demasiado lejos, el material sale apretado como pasta de dientes.

Como truco de laminador que me funciona de maravilla: una primera capa al 100-120 % de altura (por ejemplo 0,24-0,25 mm para capas de 0,2 mm), con flujo al 110-120 % y ancho de línea al 120 %. Las líneas deben tocarse entre sí sin huecos. Si el flujo es excesivo, las líneas se abultan en los bordes y aparece el clásico efecto "pie de elefante".

Cuando empecé a impartir mis cursos de impresión, la pregunta que más me hacían era sobre temperaturas. Y es que cada material tiene su rango: PLA entre 190-220 °C (yo empiezo siempre en 200), PETG a 230-250 °C con cama a 70-85, ABS en 230-250 con cama a 90-110, y TPU entre 220-240 con cama más fría. Una boquilla mal caliente provoca subextrusión y mil defectos, y una cama fuera de rango arruina la primera capa irremediablemente. Ten en cuenta que el termistor no es exacto: la temperatura real dentro del bloque puede diferir 10-15 °C, y el material de la boquilla (latón, cobre, acero endurecido) también influye. Por eso imprimo una torre de temperatura con cada bobina nueva. Unos treinta minutos que revelan el punto óptimo de tu filamento concreto.

A menor temperatura el acabado tiende a mate; a mayor temperatura la pieza brilla más. Es un dato pequeño pero que cambia por completo la percepción del resultado final.

“Guarda el filamento en recipientes herméticos con gel de sílice: la humedad por encima del 50 % arruina cualquier calibración.”

Dato clave
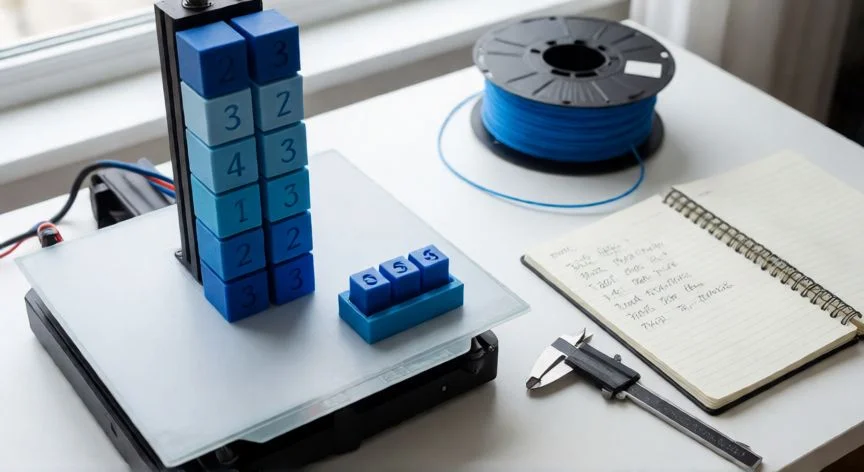
como mejorar mis impresiones 3d, Cubo de calibración impreso en 3D junto a filamentos y herramientas en taller
Imagen

Cubo de calibración impreso en 3D junto a filamentos y herramientas en taller

02

Calibración, laminador, material y mantenimiento: los cuatro pilares que me cambiaron la forma de imprimir

Cuando estoy en mi taller probando una pieza nueva para vender, siempre empiezo bajando la velocidad antes de tocar cualquier otro ajuste. La velocidad de impresión es la forma más rápida y directa de ganar calidad sin cambiar nada más. Para decoración o detalle fino, yo imprimo a 30-50 mm/s; para piezas funcionales, entre 60-80; y la primera capa siempre la dejo entre 15-25 mm/s sea cual sea el material. A menor velocidad el cabezal deposita el filamento con más precisión, las capas tienen tiempo de asentarse y enfriarse, y eso produce esquinas nítidas y superficies mucho más lisas.

Una técnica avanzada que uso cuando tengo prisa pero no quiero sacrificar calidad es velocidades distintas por zona: más rápido en el interior relleno y más lento (reduciendo unos 5 mm/s) en pared exterior y capas superiores. También conviene reducir drásticamente la primera capa para asegurar fusión y adhesión firmes. Eso sí, bajar en exceso puede provocar sobreextrusión, y existe un punto a partir del cual imprimir más lento ya no aporta absolutamente nada.

La retracción mal ajustada genera stringing y arruina cualquier acabado, por muy bien que esté el resto. Con extrusor directo uso valores de 1-2 mm; con sistema Bowden, entre 4-7 mm. Una torre de retracción te da el valor exacto sin adivinar, y siempre la calibro después de tener la temperatura correcta, nunca antes. También ajusto la velocidad de retracción, la cantidad de reanudación y el coasting para conseguir retracciones más limpias con valores globales menores. En sistemas Bowden, si la retracción es inconsistente, reviso los acoplamientos y compruebo que el tubo PTFE no se mueva dentro del conector.

La altura de capa tiene el impacto más directo y significativo en la calidad final. La regla que sigo siempre es mantenerla entre el 25 % y el 75 % del diámetro de la boquilla: con una de 0,4 mm el rango útil va de 0,1 a 0,3 mm, siendo 0,2 mm el estándar. Para decoración baja a 0,1-0,15; para uso general 0,2 es el equilibrio perfecto; para prototipos rápidos subo a 0,25-0,3.

UsoAltura de capaComentario
Decoración / detalle fino0,1 – 0,15 mmMás capas, más tiempo, acabado casi liso
Uso general0,2 mmEquilibrio perfecto calidad/tiempo
Prototipos rápidos0,25 – 0,3 mmPrueba de concepto, se lija después


Recuerda que los motores se mueven en incrementos de 0,04 mm, así que se emplean valores como 0,12 u 0,08 en lugar de 0,1 exacto. Una opción inteligente son las capas adaptativas: alturas finas solo en zonas curvas y detalladas, capas gruesas en secciones rectas.

El ancho de extrusión es otra clave que mucha gente ignora. El ancho de línea ideal es el 90-120 % del diámetro de la boquilla (0,36-0,48 mm para una de 0,40), de modo que el filamento se aplaste ligeramente y las capas se suelden mejor. Nunca bajes del diámetro real: con 0,40 no lograrás líneas de 0,20 porque el hilo no se comprime tanto. Para paredes sólidas diseña muros de al menos dos veces el ancho de línea. Subir de 2 a 3-4 perímetros da resistencia y acabado exterior limpio; con 4-5 capas superiores la superficie cierra mucho mejor que con 2-3.

El enfriamiento merece atención propia. PLA al 100 % de ventilación, PETG al 30-50 % (activándolo solo tras las primeras capas), y ABS sin ventilador o a niveles muy bajos. Las piezas pequeñas necesitan más aire porque las capas no tienen tiempo de enfriarse; en piezas grandes un exceso debilita la unión entre capas. Una buena refrigeración permite voladizos de hasta 80 grados sin soportes, y siempre oriento el modelo con el voladizo más pronunciado mirando hacia el ducto del ventilador.

El filamento es tan importante como la máquina, y esto lo he aprendido a base de bobinas arruinadas. Casi todos son higroscópicos: absorben humedad ambiental. Una bobina húmeda produce stringing, ruidos de crujido como cereales inflados, piezas quebradizas y subextrusión. En casos extremos se agrieta y se parte en trozos por todo el camino al extrusor. Por encima del 50-60 % de humedad ambiental, un secador es casi imprescindible. Guardo las bobinas en recipientes herméticos con gel de sílice, uso cajas secadoras durante la impresión y seco incluso filamento nuevo antes de piezas exigentes. Algunos compañeros usan deshidratadores de alimentos a baja temperatura, con mucho cuidado de no pasarse de calor.

El mantenimiento periódico marca la diferencia entre una máquina fiable y una caprichosa. Limpio la boquilla con cold pulls regularmente, lubrico varillas y guías cada dos o tres meses, reviso la tensión de las correas y sustituyo la boquilla cuando acumula muchas horas, sobre todo si es de latón. Al cambiarla, la caliento a temperatura de impresión (180-220 °C) y en el montaje aprieto con la punta a 240 °C para que no quede ningún hueco entre ella y el heat break. Las correas deben estar tensas pero nunca sobretensadas: una correa apretada genera patrones de vibración vertical (VFA) en paredes laterales. La comprobación práctica es puntearla como una cuerda de guitarra: si está floja y no produce un sonido profundo, hay que tensarla.

La estabilidad mecánica elimina ghosting y ringing. Apoyo la impresora en superficie firme con amortiguadores debajo, refuerzo y añado peso a las partes no móviles mientras reduzco peso en el carro Z. Comprobó que motores y extrusor estén bien apretados al chasis, y que no haya juego: sujeto la boquilla y la muevo suavemente para detectar holguras. Bajar velocidad, aceleración y jerk también reduce estos defectos, y funciones de firmware como Linear Advance y input shaping ayudan a compensar los efectos restantes.

Conclusión:

¿como mejorar mis impresiones 3d?

Al final del día, lo que separa una pieza que te da vergüenza enseñar de una que la gente se lleva del mostrador es la disciplina de cambiar una sola variable a la vez, imprimir, observar y repetir. Yo creo firmemente que el enemigo silencioso de cualquier calibración perfecta no es un ajuste mal hecho, sino la deriva estacional: lo que te funcionaba en enero con el taller frío y seco no te va a funcionar igual en julio con la ventana abierta y la humedad pegajosa. Por eso imprimo siempre mi cubito de 20×20 mm al cambiar estación o filamento, y un patrón de cinco cuadrados antes de cualquier proyecto serio. Es complicado dar una sola respuesta porque cada impresora, cada bobina y cada clima tienen su pequeño matiz, pero ese método de verificación rápida te ahorra horas de pruebas a ciegas. Tienes que pensar en varias opciones validas y dejar que la pieza hable por ti.

Fuentes: 1º Imprimefacil3d.com, 2º 3dprinterly.com, 3º Jlc3dp.com, 4º 3dprintbeginner.com, 5º Impresoras3d.com
IMAGEN1-AUTOR:Nexuscurioso|Licencia: Todos los derechos reservados|Url: ---
IMAGEN2-AUTOR:Nexuscurioso|Licencia: Todos los derechos reservados|Url: ---
Redacción: Patricia Gonzalez · Actualizado en: 10/11/2026

¿Tienes algo que aportar? Envíanos tu respuesta

Así he conseguido que mis impresiones 3D dejen de parecer un prototipo y empiecen a venderse en el mercado Así he conseguido que mis impresiones 3D dejen de parecer un prototipo y empiecen a venderse en el mercado Lo que me hubiera gustado saber antes de imprimir mi primera pieza en 3D Lo que me hubiera gustado saber antes de imprimir mi primera pieza en 3D
¿Quieres ver más respuestas sobre como mejorar mis impresiones 3d?