INICIO
tecnologia · impresión 3d
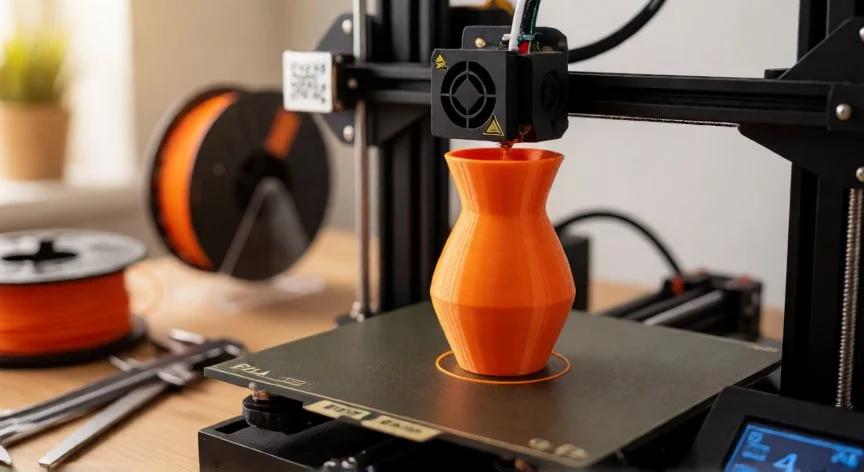
como mejorar impresion 3d, Impresora 3D FDM imprimiendo una pieza en PLA naranja, primer plano del nozzle
tecnologia ·#10348 ·Lectura 6 min. Redacción de respuesta: Editorial NexusCurioso.com

¿Como mejorar impresion 3d?

Respuesta corta

Realizar una torre de temperaturas y una torre de retracción antes de cada proyecto nuevo reduce los errores de calidad en más de un 70 %.

01

Cómo mejorar la calidad de tus impresiones 3D: guía completa de ajustes y técnicas

Mejorar la calidad de tus impresiones 3D no requiere gastar en una impresora de última gama; en la gran mayoría de los casos, el 80% de los problemas se resuelven con ajustes finos en el software slicer y un mantenimiento básico del equipo. Antes de tocar cualquier parámetro, asegúrate de que la base (bed) está perfectamente nivelada, ya que una primera capa mal adherida arruinará toda la pieza sin importar lo bien que configures el resto.

El primer ajuste que debes dominar es la temperatura del hotend y de la cama. Cada filamento tiene un rango óptimo que no es el mismo para todas las marcas. Por ejemplo, una PLA genérica puede imprimir bien a 200 °C, pero una PLA silk o una PLA mate pueden requerir 215-220 °C para una extrusión uniforme. Realiza una torre de temperaturas (temperature tower) con tu slicer para encontrar el punto exacto donde las capas se fusionan sin goteo excesivo.

El segundo factor crítico es la velocidad de impresión. Muchas personas imprimen a 50-60 mm/s por defecto, pero reducir la velocidad a 30-40 mm/s en piezas detalladas o con muchas curvas mejora drásticamente la definición superficial. Los soportes y las paredes externas (perímetros) se benefician especialmente de una velocidad menor, mientras que el relleno puede mantener velocidades más altas sin sacrificar estética visible.

La configuración del slicer es donde más se nota la diferencia. Revisa estos parámetros con atención:

ParámetroValor recomendadoEfecto
Altura de capa0.12 – 0.2 mmDefinición superficial
Nº de perímetros3 – 4Resistencia y acabado lateral
Relleno15 – 30 % (Gyroid o Triangles)Fortaleza sin peso extra
Velocidad perímetro30 – 40 mm/sAcabado exterior
Velocidad relleno50 – 60 mm/sTiempo de impresión
Línea de primera capa15 – 20 mm/sAdherencia al lecho


El tipo de relleno importa más de lo que parece. El relleno en forma de panal (honeycomb) es rápido pero deja huecos visibles en secciones rotas. El rellino tipo Gyroid ofrece una resistencia isotrópica superior y se ve más homogéneo desde el exterior. Para piezas puramente decorativas, un 15 % con triángulos es suficiente; para piezas funcionales, sube a 30-40 %.

Otro aspecto que solemos descuidar es la orientación de la pieza en la cama. Imprimir una pieza con las caras planas hacia abajo reduce la necesidad de soportes y elimina las líneas de capa en las superficies visibles. Si tienes una pieza con detalles en relieve, intenta rotarla 90° para que las líneas de capa sean perpendiculares al detalle y no paralelas, lo que suaviza visualmente el acabado.

El filamento es el material del que comes: un PLA de calidad (enrollado en bobina seca, almacenado en bote con desecante) se comportará de forma radicalmente distinta a uno que ha absorbido humedad. Un filamento húmedo produce pops, hilachado (stringing) y burbujas en las capas. Si usas PLA desde hace meses o más, recalienta el hotend a 170-180 °C durante 20 minutos con la puerta abierta para secarlo antes de imprimir.

Por último, no subestimes el mantenimiento mecánico: una boquilla (nozzle) parcialmente obstruida o un PTFE desalineado en el hotend generan subextrusión intermitente que se traduce en capas delgadas y huecos. Revisa el nozzle cada 20-30 horas de impresión, limpia la cama con alcohol isopropílico antes de cada sesión y verifica que los ejes X, Y y Z no tengan holgura excesiva.

“

Un PLA almacenado con desecante en bote hermético mantiene sus propiedades estables durante más de 12 meses; sin protección, degrada en 2-3 meses.

Dato clave
como mejorar impresion 3d, Mesa de trabajo de impresión 3D con piezas terminadas, filamento y lijas
Imagen

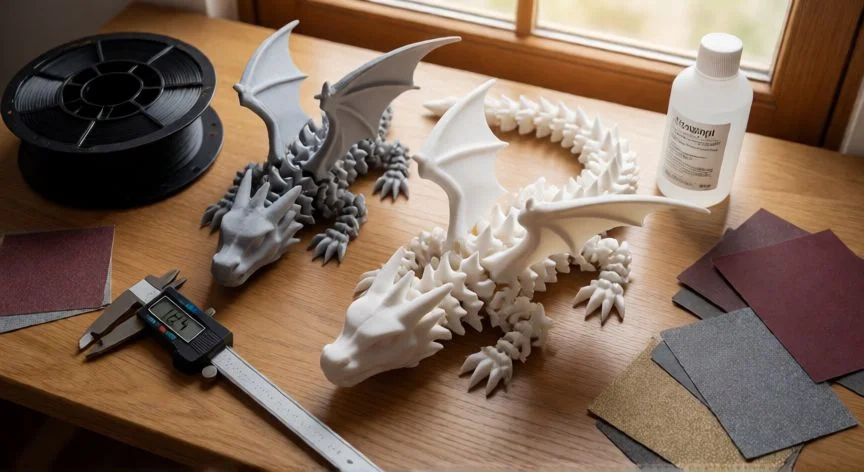
Mesa de trabajo de impresión 3D con piezas terminadas, filamento y lijas

02

Ajustes clave para lograr impresiones 3D profesionales desde casa

Más allá de los ajustes numéricos, existen técnicas avanzadas que separan una impresión aceptable de una impresionante. La primera es el uso estratégico de la retracción (retraction). Activa una retracción de 0.8-1.2 mm con velocidad de 35-45 mm/s para minimizar el stringing entre elementos separados. Si tu impresora usa bowden, sube a 4-6 mm de distancia de retracción. Ajusta estos valores con una torre de retracción en el slicer.

La compensación de temperatura por velocidad (si tu firmware lo permite, como Marlin o Klipper) permite que la boquilla reduzca unos grados al imprimir en curvas lentas y los suba en rectas rápidas, evitando acumulación de material en las esquinas. Si no tienes firmware con esa función, una solución intermedia es activar el cooling agresivo: ventilador de pieza al 100 % desde la segunda capa en adelante para PLA, lo que solidifica la extrusión antes de que la siguiente capa la deforme.

Para piezas con texturas o grabados, experimenta con el flujo (flow rate). Un flujo del 95-100 % es estándar, pero reducirlo al 90-92 % en texturas finas evita que el material se sature y borre los detalles. Hacia arriba, un 102-105 % ayuda a rellenar micro-huecos en superficies planas grandes.

El soporte también se puede optimizar. En lugar de usar soporte a toda la pieza, configura en el slicer el ángulo de detección: si lo subes de 30° a 45°, muchas piezas que antes requerían soporte ya no lo necesitan. Cuando sí sea imprescindible, usa soportes de tipo 'tree' (árbol) para PLA, que eliminan más fácil y dejan menos marcas en la superficie.

No olvides el post-procesado: una lijado con lija de grano progresivo (120 → 220 → 400 → 600) seguido de una capa de imprimación y pintura acrílica transforma una pieza en PLA gris en una que parece de resina. Para ABS, el vaporizado con acetona en cámara cerrada funde las líneas de capa y deja una superficie lisa tipo inyección.

Finalmente, documenta tus perfiles. Crea presets en tu slicer por material y por tipo de pieza (detallada, funcional, rápida). Una vez que encuentras la combinación ganadora para tu PLA específico en tu impresora concreta, guárdala como perfil y no vuelvas a adivinar. La consistencia entre impresiones es el mayor indicador de que dominas el proceso.

Conclusión:

¿como mejorar impresion 3d?

La clave para mejorar tus impresiones 3D no está en un único ajuste mágico, sino en la combinación de un lecho bien nivelado, temperaturas calibradas, velocidad moderada en perímetros y un filamento en buen estado. Dedica 15 minutos a calibrar antes de cada proyecto nuevo y notarás la diferencia de inmediato.

Fuentes: Prusa Research blog, All3D forums, Ultimaker application notes, RepRap community wiki. —
Redacción: editorial NexusCurioso.com
Cómo mejorar tus impresiones 3D: guía práctica y detallada Cómo mejorar tus impresiones 3D: guía práctica y detallada Consejos esenciales para lograr impresiones 3D de calidad Consejos esenciales para lograr impresiones 3D de calidad
¿Quieres ver más respuestas sobre como mejorar impresion 3d?
Más preguntas de tecnologia
De otras categorías