Instagram

Lo que me hubiera gustado saber antes de imprimir mi primera pieza en 3D
La impresión 3D, o fabricación aditiva como la llaman los puristas, construye objetos añadiendo material capa a capa desde un modelo digital. Nada de tallar bloques ni fresar hasta el alma, aquí se trata de apilar con paciencia. Y su verdadera ventaja, la que me enganchó desde el principio, es la libertad geométrica: piezas huecas por dentro, canales internos, entramados ligeros, modelos anatómicos con un detalle que con moldes o mecanizado clásico resultaría carísimo o directamente imposible. Además, personalizar una pieza para cada cliente no te cuesta ni un euro extra, algo que en mi taller, donde vendo creaciones originales en mercadillos por varias provincias cerca de Madrid, ha cambiado por completo cómo trabajo.
Cuando empecé a dar clases de impresión en 3D a amigos y alumnos, lo primero que insistía en transmitirles era el flujo de trabajo: diseño o descarga del modelo (CAD o repositorios), revisión y limpieza de la malla, corte en el slicer, preparación de la máquina y postprocesado. El corazón de todo es ese software de corte —Cura, PrusaSlicer, Simplify3D— que traduce tu idea en instrucciones G-code, definiendo altura de capa, relleno, velocidades, temperaturas, retracciones y soportes. Sin entender qué hace el slicer, estás imprimiendo a ciegas.
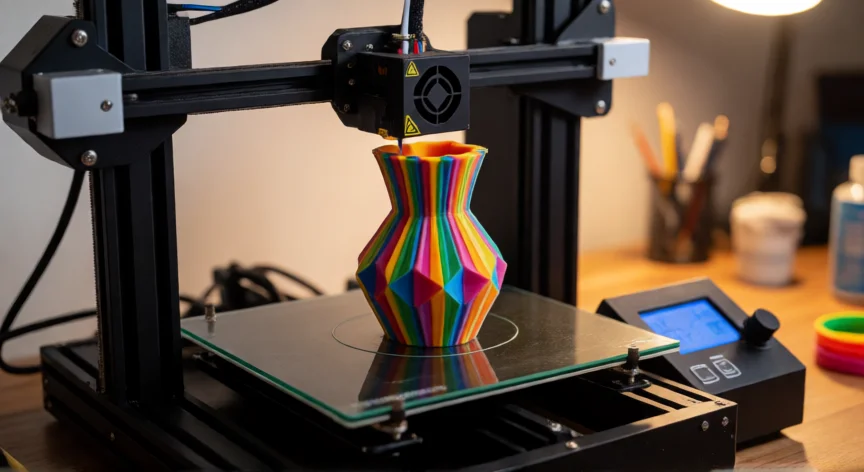
Para quien arranca, la tecnología más recomendable es FDM: funde un filamento termoplástico (PLA, ABS, PETG, TPU) y lo extruye por una boquilla caliente. Barata, materiales fáciles de conseguir, admite piezas grandes y resistentes, ideal para aprender de verdad. Sus limitaciones: las capas se notan más, las tolerancias son menos precisas que en resina y, sin carcasa cerrada, materiales como el ABS o el ASA dan una guerra considerable.
Frente al FDM, las tecnologías de resina (SLA, DLP, MSLA) curan fotopolímeros con luz ultravioleta y ofrecen acabados muy lisos, resolución altísima y tolerancias ajustadas. Perfectas para joyería, dental, miniaturas o carcasas con mucho detalle. El coste es un proceso más sucio, que exige lavado, curado, ventilación y protección al manipular la resina. Cada una tiene su sitio, no hay una ganadora universal.
La elección de la primera impresora debe partir de objetivos reales: qué materiales vas a usar, qué volumen de construcción necesitas y qué nivel de detalle esperas. Valora la nivelación de base (manual o automática), la compatibilidad del extrusor y la calidad general de fabricación. Una máquina fiable te ahorra más horas que cualquier ajuste avanzado posterior.
Y aquí viene el consejo más repetido por todas las fuentes, el que yo también repito hasta la saciedad en mis cursos: nivelar y limpiar la cama. Nivelar significa que la boquilla queda a la misma altura en toda la superficie, lo que permite una primera capa perfecta y sienta la base de toda la impresión. El método clásico usa una hoja de papel: llevas el cabezal a las cuatro esquinas y al centro, subes o bajas hasta que el papel roza con ligera resistencia.
Un matiz que casi nadie menciona y que marca la diferencia real: la nivelación debe hacerse con la máquina caliente. El metal se expande ligeramente al alcanzar la temperatura de trabajo, así que calibrar en frío da una separación falsa que desaparece en cuanto arranca la impresión. Además, es un acto de equilibrio, ajustar una esquina puede desviar la opuesta, de ahí que el ciclo haya que repetirlo al menos dos veces. En mis sesiones prácticas siempre hacemos esta comprobación en caliente, y los alumnos se sorprenden de cuántas impresiones fallidas se evitan con ese pequeño detalle.
Para quien tenga galgas de espesores, el rango útil de separación entre boquilla y base calefactada está entre 0,1 y 0,3 mm, buscando resistencia uniforme al deslizar el calibrador en todos los puntos. Los sistemas automáticos mapean la superficie y corrigen en tiempo real, ahorran tiempo, pero requieren calibración ocasional y no perdonan una cama sucia.
La adherencia no depende solo de la altura. El plástico no se pegará a una superficie perfectamente plana si está sucia. Limpia la placa con alcohol isopropílico y toalla de papel después de cada impresión, y mantén la boquilla libre de restos, limpiando su exterior mientras está caliente para que el filamento acumulado no gotee sobre la pieza.
Las balsas (rafts) son otra herramienta de supervivencia: una primera capa gruesa y ancha sobre la que se asienta el modelo. Desafían lechos irregulares o mal limpios y elevan mucho el porcentaje de éxito, aunque consumen material y dificultan el despegue en piezas con base delicada.
“La primera capa nunca debe superar el 80 % del diámetro de la boquilla: con 0,4 mm de nozzle, altura máxima segura de 0,32 mm.”
Dato clave