Cómo se fabrica la purpurina: del plástico brillante a las migas de luz
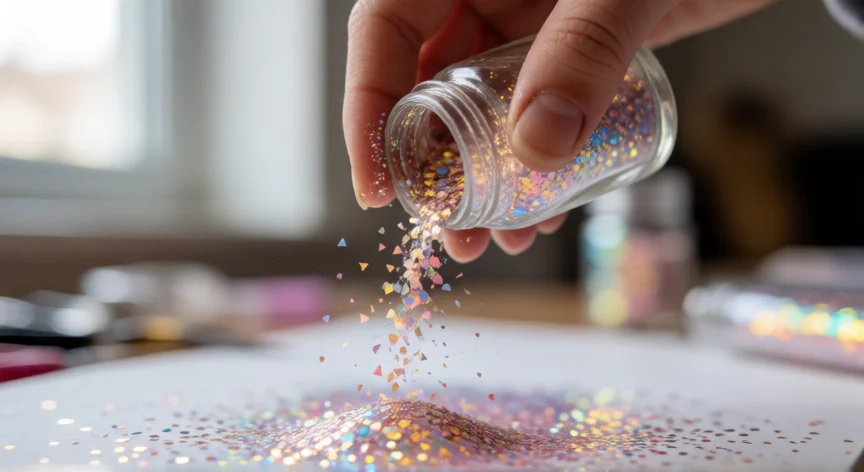
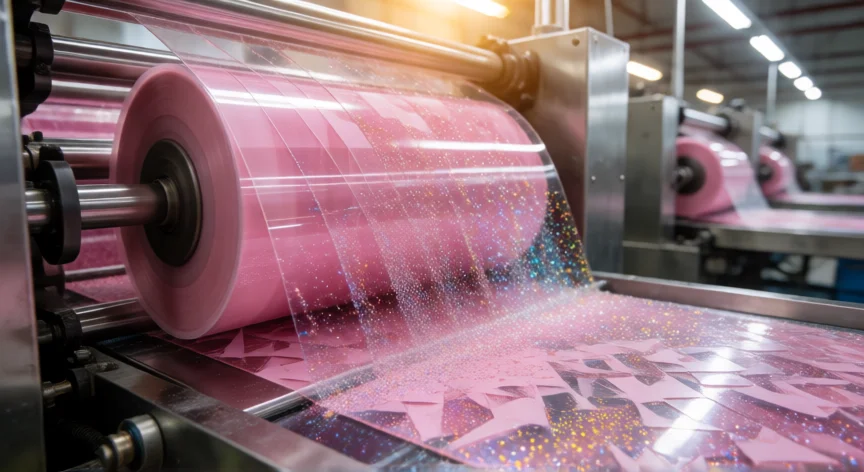
La purpurina, también conocida como glitter o brillos, es uno de los materiales decorativos más antiguos y versátiles que existen. Sin embargo, su fabricación moderna es un proceso industrial bastante sofisticado que combina química de polímeros, técnicas de impresión y maquinaria de corte de precisión. A continuación, te explicamos en detalle cada etapa del proceso, desde la materia prima hasta el producto final que acabas de abrir en tu mesa de manualidades. 1. Selección de la materia prima La purpurina se fabrica principalmente a partir de dos materiales: PET (politereftalato de etileno), el mismo plástico transparente de las botellas de agua, y aluminio en láminas ultrafinas. El PET es el más común para purpurina estándar porque es ligero, resistente, barato y se puede teñir con facilidad. El aluminio, en cambio, se reserva para los brillos metálicos de alto brillo, ya que refleja la luz de forma mucho más intensa. 2. Fundición y extrusión del plástico En el caso del PET, el proceso comienza fundiendo gránulos de polímero a temperaturas superiores a los 260 °C. El material en estado líquido se somete a un proceso de extrusión por rodillos, donde pasa entre dos cilindros giratorios que lo comprimen y lo estiran hasta formar una lámina plástica de apenas 10 a 30 micras de grosor (es decir, unas mil veces más fina que una moneda de un céntimo). Esta lámina es la que luego se cortará en las diminutas formas geométricas que conocemos. 3. Adición de colorantes y pigmentos Mientras el PET aún está en estado semífundido, se le incorporan colorantes orgánicos o pigmentos minerales directamente en la masa. Esto es crucial: a diferencia de la pintura, el color queda integrado en toda la espesura del plástico, por lo que no se raya ni se decolora con el uso. Para los tonos iridiscentes y holográficos, se aplican capas adicionales de capas ópticas multicapa (similar a las de un CD) o barnices interferenciales que separan la luz blanca en sus componentes de color. 4. Enfriamiento y laminado La lámina recién extruida se hace pasar por rodillos refrigerados con agua hasta solidificar por completo. Una vez fría, puede someterse a un laminado adicional para reducir aún más su grosor o para aplicarle una capa superficial de barniz brillante (UV curado) que potencie el reflejo. En el caso del aluminio, la lámina metálica se imprime con tintas especiales y se recubre con una fina película de poliuretano para protegerla y evitar que se oxide. 5. Corte en formas y tamaños Esta es la etapa más visible del proceso. La lámina plana se alimenta a través de cortadoras de rodillos dentados rotativos (similares a una guillotina circular de microescala) que realizan miles de cortes por minuto. Las formas más habituales son triángulos, cuadrados, rombos, círculos y estrellas, aunque existen cortadoras de molde para formas personalizadas. El tamaño se controla ajustando la separación entre dientes del rodillo: desde el micro (menos de 0,5 mm), pasando por el fine (0,5–1 mm), el medium (1–3 mm), hasta el jumbo o mega (más de 5 mm). Una sola máquina puede producir hasta billones de partículas por hora. 6. Clasificación y empaquetado Tras el corte, las purpurinas caen en una banda transportadora donde sistemas de aire y cribas vibratorias separan las partículas por tamaño y forma. Un control de calidad con cámaras ópticas descarta piezas mal cortadas o con defectos de color. Finalmente, se pesan y empaquetan en sobres, botes o bolsas selladas al vacío para evitar que se acumulen partículas estáticas. 7. Variantes especiales Existen variantes que requieren pasos adicionales: la purpurina holográfica lleva una capa de difracción grabada por láser; la biodegradable se fabrica con PLA (ácido poliláctico) en lugar de PET; y la de grado alimentario cumple normativas más estrictas de inercia química. Cada una ajusta el proceso en la fase de materia prima o en el recubrimiento final. En resumen, lo que parece un simple papelito brillante es en realidad el resultado de al menos seis etapas industriales distintas, cada una con parámetros de temperatura, presión y velocidad muy específicos para garantizar que cada partícula refleje la luz de forma uniforme y duradera.
Ryan P. Surabian patentó el primer sistema industrial de corte de purpurina en 1934 en Los Ángeles, llamándolo 'magic sand'.
Dato clave