INICIO
construccion · general
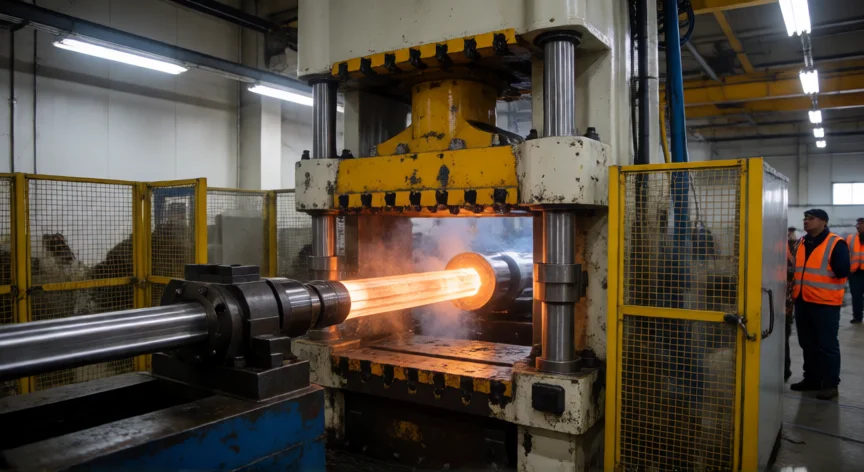
como se fabrica ventanas de aluminio, Prensa de extrusión de aluminio en una fábrica con lingote caliente atravesando el troquel
construccion ·#12636 ·Lectura 7 min. Redacción de respuesta: Editorial NexusCurioso.com

¿Como se fabrica ventanas de aluminio?

Respuesta corta

La extrusión del perfil requiere una prensa hidráulica de hasta 2.000 toneladas que fuerza el aluminio a 450-500 °C a través de un troquel de tungsteno para definir la sección.

01

Cómo se fabrican las ventanas de aluminio: proceso industrial completo

La fabricación de ventanas de aluminio es un proceso industrial que combina ingeniería de materiales, mecánica de precisión y acabados estéticos para producir un producto final duradero, ligero y resistente a la intemperie. Todo comienza en la fundición, donde se obtienen lingotes de aluminio primario o reciclado con una pureza superior al 99% y una composición aleada específica (generalmente series 6000, como el aluminio-magnesio-silicio) que garantiza la resistencia mecánica necesaria para perfiles estructurales. Estos lingotes se introducen en hornos de recocido donde se calientan a temperaturas entre 300 y 500 °C hasta alcanzar la plasticidad adecuada. A continuación, el proceso central es la extrusión: el lingote se comprime mediante un punzón hidráulico que puede ejercer presiones de hasta 2.000 toneladas, forzando el metal a pasar por una mora o troquel de tungsteno que define la sección transversal del perfil (montante, travesaño, fuste, etc.). Este es el paso que le da a cada perfil su forma característica con cámaras de aire, ranuras para juntas y asientos para el cristal. Tras la extrusión, los perfiles se someten a un enfriamiento por inmersión en agua (quenching) seguido de un tratamiento térmico de envejecimiento artificial en hornos a 170-200 °C durante varias horas. Este proceso de precipitación aumenta la dureza y resistencia a la tracción del aluminio en un 40-60% respecto a su estado extruido. El siguiente bloque crítico es el tratamiento superficial, que protege contra la corrosión y define el acabado estético. Existen varias técnicas:

TécnicaProcesoUso típico
AnodizadoOxidación electrolítica que forma una capa de Al₂O₃ de 10-25 μmExterior, alta durabilidad
Lacado en polvo (polvo epóxico)Aplicación electrostática + horneado a 180-200 °CInterior/exterior, gran variedad de colores
Lacado líquido (termolacado)Aplicación en cabina + curado UV o térmicoAcabados metálicos, efecto madera
Anodizado + lacadoCombinación de ambas técnicasAlta gama, máxima protección
Una vez el perfil está acabado superficialmente, pasa a la sección de mecanizado CNC, donde se realiza el corte a medida (con tolerancias de ±0,5 mm), perforación para los herrajes, fresado de asientos, escariado de orificios para tornillería y marcado de los puntos de unión. Las máquinas CNC de 5 ejes permiten trabajar perfiles con geometrías complejas de manera repetible y precisa. El ensamblaje es la fase donde el perfil deja de ser una pieza lineal para convertirse en una ventana. Los extremos se unen mediante esquineros (peines de aluminio) que se insertan en las ranuras de los perfiles y se fijan con remaches de aluminio o tornillos autoperforantes, o bien mediante soldadura por fricción (fricción forja) que crea una unión monolítica sin juntas visibles. En esta etapa también se insertan las juntas de goma EPDM en los asientos correspondientes, que sellan la cámara entre el perfil y el cristal. El acristalamiento incorpora el doble o triple acristalamiento (IGU: Insulating Glass Unit), que se fabrica en una línea separada: dos o tres láminas de vidrio templado o laminado se separan por un espaciador de aluminio o acero galvanizado con gel desecante y se sellan con silicona o butil. El IGU resultante se encaja en el asiento del perfil y se fija con burletes de polipropileno o EPDM. La instalación de herrajes (bisagras, manetas, cerraduras多点, contrahojalanceras, cierres de seguridad) se realiza con tornillería de acero inoxidable o aluminio, y es determinante para el funcionamiento y la durabilidad de la ventana. Por último, se aplican las juntas perimetrales de cierre (en forma de P o E, según el tipo de ventana: corredera, oscilobatiente, basculante, etc.). El control de calidad incluye pruebas de estanqueidad al agua (salpicadura y lluvia), permeabilidad al aire (clases 1-6 según EN 1026), resistencia al viento (clases A1-A5 según EN 12210) y aislamiento acústico y térmico (Uw). Cada lote se somete a inspección dimensional, visual y funcional antes del empaquetado. Finalmente, las ventanas se empacan con separadores de cartón corrugado, film estirable o espuma, se etiquetan con referencia, medidas y sentido de apertura, y se apilan en palets filmados para su transporte. La vida útil de una ventana de aluminio bien fabricada supera los 30-40 años con un mantenimiento mínimo (limpieza con agua y jabón neutro).

“

El tratamiento térmico de envejecimiento (170-200 °C) aumenta la resistencia a la tracción del aluminio extruido en un 40-60%, paso imprescindible antes del mecanizado CNC.

Dato clave
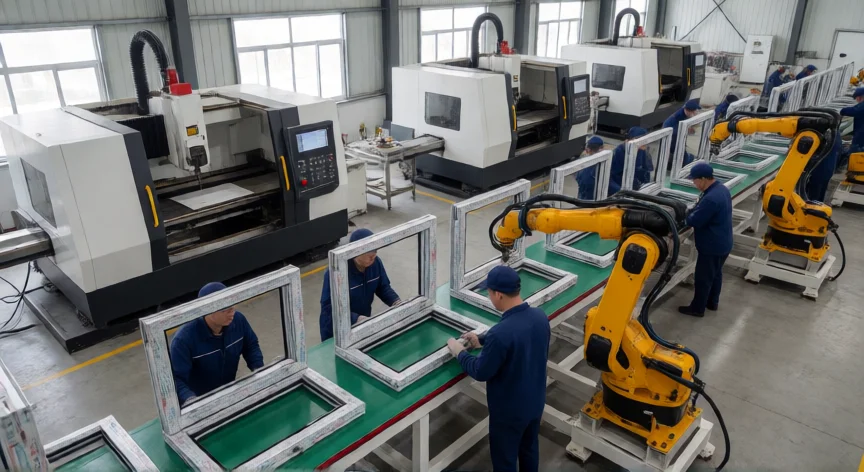
como se fabrica ventanas de aluminio, Línea de ensamblaje robótico de ventanas de aluminio con brazos instalando herrajes y juntas
Imagen

Línea de ensamblaje robótico de ventanas de aluminio con brazos instalando herrajes y juntas

02

Del lingote de aluminio a la ventana terminada: cada etapa en detalle

Un aspecto que distingue a las ventanas de aluminio modernas del aluminio anodizado clásico de los años 70 es el sistema de cámaras múltiples en el perfil. Un perfil actual de rotura de puente térmico incorpora un separador de poliamida (PA6-GF25) de 24-34 mm que elimina la conducción térmica entre las caras interior y exterior, logrando valores de Uw de hasta 0,8 W/m²K en ventanas de gran formato. La elección del tipo de apertura condiciona todo el diseño del ensamble: las oscilobatientes (apertura por el centro) requieren un eje de bisagra central y una maneta de doble función; las basculantes (apertura inferior) trabajan con un sistema de palancas y una maneta específica; las correderas utilizan rodillos y rieles con guías de aluminio; y las balancín combinan basculante con abatible. Cada una exige perfiles, herrajes y juntas distintos. En la línea de producción moderna, la automatización robótica ha reducido drásticamente los tiempos de ensamblaje. Robots de 6 ejes realizan el remachado, la inserción de juntas y la colocación de herrajes con una repetibilidad de ±0,1 mm, lo que garantiza que miles de ventanas al día tengan idénticas tolerancias. El perfil reciclado representa hoy entre el 30% y el 50% del aluminio utilizado en ventanas de gama media-alta. El aluminio se recicla de forma infinita sin pérdida de propiedades, lo que reduce la huella de carbono hasta un 95% respecto a la producción primario (que requiere electrólisis a 950 °C con consumo de ~13-15 kWh/kg). Los estándares normativos clave que regulan la fabricación son: EN 12038 (características de los perfiles), EN 13830 (requisitos de producto), EN 13239 (ensayos de tipo), y las normativas de eficiencia energética locales. En la Unión Europea, la marcado CE es obligatorio y requiere un análisis de variabilidad del fabricante. Para el consumidor final, comprender este proceso ayuda a evaluar la calidad: una ventana bien fabricada muestra perfiles con paredes de 1,4-2,0 mm (no menos), juntas EPDM sin soldaduras visibles, herrajes de marcas reconocidas (Roto, Siegenia, Winkhaus, Kaba) y un IGU con cámara de gas argón o kriptón que se puede verificar por el número de paneles. La garantía mínima de fabricante suele ser de 5-10 años en herrajes y 10-25 años en perfiles, aunque la vida útil real es mucho mayor.

Conclusión:

¿como se fabrica ventanas de aluminio?

La fabricación de ventanas de aluminio es un proceso multidisciplinar que integra metalurgia, ingeniería mecánica, ciencia de superficies y automatización para producir un producto de alta durabilidad y rendimiento energético. Comprender las etapas clave —de la extrusión al control de calidad— permite tanto al profesional del sector optimizar su producción como al consumidor final evaluar la calidad real de una ventana antes de adquirirla.

Fuentes: EN 12038, EN 13830, EN 13239, Association of Aluminum Window and Door Manufacturers (AOWD), Aluminium Federation (EU) —
Redacción: editorial NexusCurioso.com
Más preguntas de construccion
De otras categorías