Cómo se fabrican viguetas pretensadas paso a paso
Las viguetas pretensadas son elementos estructurales de hormigón en los que se aplica una compresión previa mediante aceros de alta resistencia (cuerdas o flejes de acero) antes de que el elemento soporte cargas. Este proceso, desarrollado por el ingeniero francés Émile Freyssinet a inicios del siglo XX, permite obtener piezas con mayor capacidad portante, menor flecha y dimensiones más esbeltas que las viguetas convencionales.
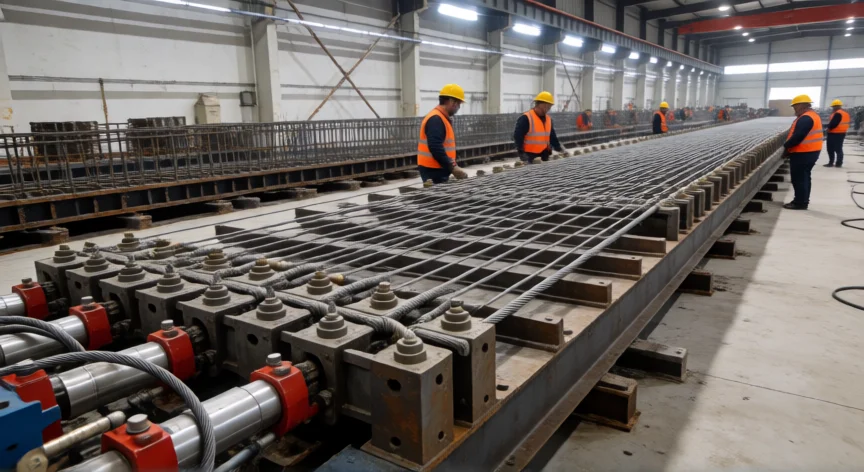
El proceso comienza en la cama de pretensado, una estructura metálica rígida de gran longitud (típicamente entre 30 y 120 metros) donde se anclan los extremos de las cuerdas o flejes de acero. Estos aceros, generalmente de tipo s7 (acero de alta resistencia con límite elástico superior a 1.500 MPa), se tienden y se tensan hidráulicamente con fuerzas que pueden superar las 100 toneladas por anclaje, según el proyecto.
Una vez tensados los aceros, se colocan los enfierramientos secundarios: estribos y armaduras de cizalladura que se sueldan o amarran a la jaula principal. Sobre la cama se montan los enformados (tableros laterales, superior e inferior) que definen la sección transversal de la vigueta, que puede ser rectangular, T, I o con alabeo.
El colado del hormigón se realiza con hormigones de alta resistencia (fck 40-60 MPa) usando vibradores de aguja o vibradores de mesa integrados en la cama. El hormigón rellena el enformado completamente, envolviendo los aceros tensados. La cantidad y consistencia se controlan mediante asfalto o aditivos superfluidificantes.
Tras el colado inicia el curado, que puede ser natural (24-48 h) o acelerado con vapor (autoclave a 60-80 °C durante 8-12 h) para ganar resistencia más rápidamente. Durante el curado, la fuerza de pretensado se transfiere gradualmente del anclaje al hormigón por adherencia y fricción.
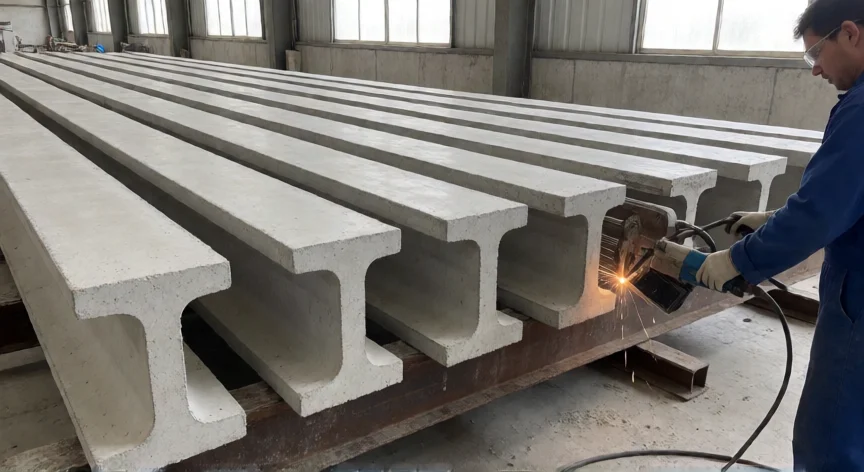
Cuando el hormigón alcanza la resistencia de corte (generalmente 30-40 MPa de compresión), se procede al corte de las cuerdas de pretensado. El corte se realiza con cortadoras al plasma o por fricción, avanzando de un extremo a otro para que la transferencia de carga sea progresiva y no se generen grietas por liberación brusca.
Finalmente se retiran los enformados, se realiza el control de calidad (verificación de sección, flecha, ausencia de grietas, prueba de resistencia a compresión con probetas) y las viguetas se almacenan en patios hasta su transporte a obra. El proceso completo puede producir entre 50 y 200 viguetas por jornada según el tamaño de la cama.
El corte del acero se realiza con cortadoras al plasma avanzando progresivamente para evitar liberación brusca de tensión y aparición de grietas.
Dato clave