Cómo se fabrica un imán: del material bruto al imán terminado
La fabricación de un imán es un proceso industrial que combina metalurgia, ingeniería de materiales y electromagnetismo. Los imanes permanentes, que son los más comunes en la industria y el hogar, se producen a partir de aleaciones metálicas específicas que, una vez imantadas, conservan su campo magnético de forma indefinida. Los principales tipos son los de ferrita (óxido de hierro), neodimio-hierro-boro (NdFeB), aluminio-níquel-cobre (Alnico) y samario-cobalto (SmCo).
El proceso comienza con la preparación de las materias primas. En el caso del imán de ferrita, se mezclan óxido de hierro (Fe₃O₄) con pequeñas cantidades de bario o estroncio en forma de carbonato. En el caso del neodimio, se funden y se pulverizan aleaciones de neodimio, hierro y boro hasta obtener un polvo extremadamente fino, del orden de micras. Este polvo es la materia prima base sobre la que se construye la forma del imán.
El siguiente paso es el moldeo o prensado. El polvo metálico se prensa a alta presión (varias toneladas) dentro de una matriz que le da la forma deseada: disco, anillo, barra, cuadrado, etc. En el caso de los imanes de ferrita, a veces se vierta la mezcla en agua y se deja secar (proceso de vierte), o se prensa en seco directamente.
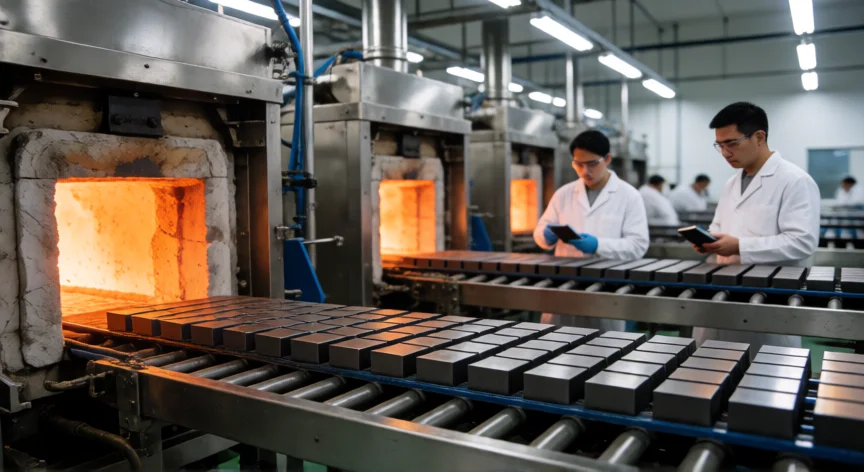
Viene luego la etapa crítica del sinterizado. La pieza prensada, llamada "chapa verde", se introduce en un horno a temperaturas muy elevadas: entre 900 °C y 1.500 °C según el material. Durante el sinterizado, las partículas de polvo se funden parcialmente entre sí, eliminando poros y aumentando la densidad. El neodimio se sinteriza a unos 950-1050 °C en atmósfera controlada de hidrógeno o vacío para evitar la oxidación.
Tras el sinterizado, la pieza pasa por trabado y rectificado. Se usa fresado, molienda o corte con chorro de agua para alcanzar las dimensiones finales con tolerancias de micras. El neodimio es extremadamente duro (60-62 HRC) y frágil, por lo que el mecanizado requiere herramientas de diamante.
La etapa más importante es la imantación. La pieza, aunque ya tiene la microestructura correcta, aún no es un imán funcional. Se introduce en una bobina de inducción por la que se hace pasar una corriente eléctrica muy intensa (decenas o cientos de amperios) durante fracciones de segundo. Esto alinea todos los dominios magnéticos internos en la misma dirección, generando el campo magnético permanente. La intensidad del pulso debe superar la coercitividad del material.
Finalmente se aplica un recubrimiento protector. El neodimio es propenso a la corrosión, por lo que se niquela (Ni-Cu-Ni), se zincifica o se recubre con epoxi. La ferrita, al ser cerámica, es más estable y a veces no necesita recubrimiento adicional, aunque puede lacarse para evitar migas.
En cuanto a los electromanentes, su fabricación es distinta: se enrolla un cable de cobre esmaltado alrededor de un núcleo de hierro suave o acero laminado. Al circular corriente por la bobina, el núcleo se imanta; al cortar la corriente, pierde casi todo el campo. Son los que se usan en motores, generadores, altavoces y ganchos electromagnéticos.
El control de calidad incluye medición del campo magnético con gaussímetros, verificación dimensional, pruebas de corrosión por niebla salina y ensayos de temperatura. Un imán de neodimio de grado N52, por ejemplo, debe soportar campos remanentes superiores a 14.000 gauss (1,4 T).
En resumen, fabricar un imán es un proceso de ingeniería de materiales de precisión donde cada etapa, desde la pureza del polvo hasta la intensidad del pulso de imantación, determina el rendimiento final del producto.
La imantación final se realiza con un pulso de campo de 20-30 tesla durante milisegundos, suficiente para alinear todos los dominios magnéticos del material.
Dato clave