Cómo se fabrica la zirconia: del mineral a la cerámica final
La fabricación de la zirconia (dióxido de zirconio, ZrO₂) es un proceso industrial complejo que abarca múltiples etapas, desde la extracción del mineral hasta la obtención de la pieza cerámica final. Comprender cada fase resulta fundamental para sectores como la odontología, la industria aeroespacial, la electrónica y la automoción, donde esta cerámica técnica encuentra aplicaciones críticas.
1. Extracción del mineral de zircón
El punto de partida es la arena de zircón (zirconio silicato, ZrSiO₄), un mineral pesado que se extrae principalmente de depósitos aluviales y de playas en Australia, Sudáfrica, India y Tailandia. Se utiliza el método de concentración gravimétrica: la arena se lava, se separa por densidad y se selecciona el grano con un contenido mínimo de 60-65 % de ZrO₂.2. Transformación en óxido de zirconio
Existen dos vías principales para convertir el zircón en ZrO₂:• Vía clorúrica: el zircón se funde con carbón y cloro a unos 700-800 °C, produciendo tetracloruro de zirconio (ZrCl₄). Este se hidroliza o termoliza a alta temperatura para obtener ZrO₂.
• Vía sulfatada: el zircón se trata con ácido sulfúrico concentrado, se forma el sulfato de zirconio, que se neutraliza con amoníaco para obtener hidróxido de zirconio, y finalmente se calcina a 900-1000 °C para obtener el óxido.
3. Estabilización
La zirconia pura presenta tres estructuras cristalinas (monoclínica, tetragonal y cúbica) que transforman entre sí al enfriarse, generando grietas. Para evitarlo se añade un estabilizante, habitualmente yeso de itrio (Y₂O₃) al 3-5 %, aunque también se emplea óxido de magnesio, cal o cerio. El Y₂O₃ estabiliza la fase cúbica o tetragonal a temperatura ambiente, otorgando la famosa transformación pseudo-plástica que confiere tenacidad excepcional.4. Molienda y preparación del polvo
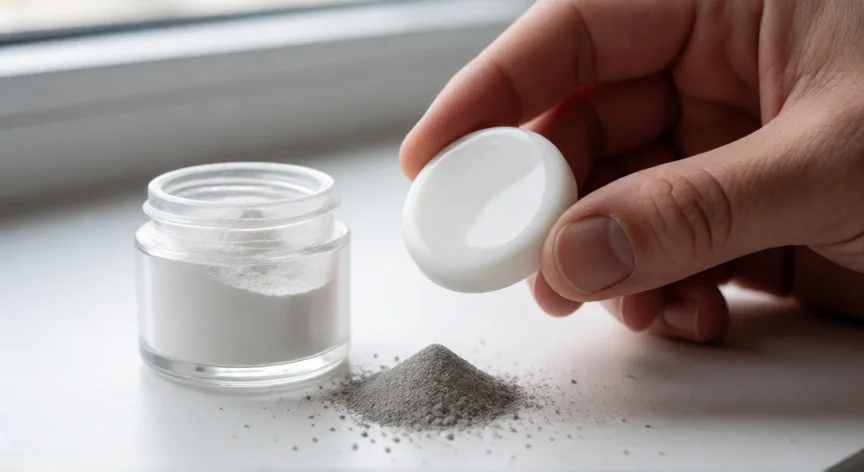
El ZrO₂ estabilizado se muele en medio húmedo (agua + dispersante) durante horas en molinos de bolas o de agitación. A continuación se realiza un secado por pulverización (spray-drying) que produce gránulos esféricos de 10-50 µm, fáciles de compactar y con reproducibilidad dimensional.5. Conformado (formado)
Según la geometría de la pieza se elige un método:• Prensado isostático en frío (CIP): el gránulo se comprime uniformemente con nitrógeno a 200-300 MPa dentro de un elastómero.
• Inyección de cerámica (CIM): el polvo se mezcla con una matriz polimérica y se inyecta en moldes, ideal para piezas complejas.
• Extrusión / tape casting: para láminas y pastillas delgadas.
6. Desvolatillizado (debinding)
Si se usó matriz polimérica, esta se elimina progresivamente por calor (500-700 °C) o por disolventes, sin que la pieza se deforme.7. Sinterización
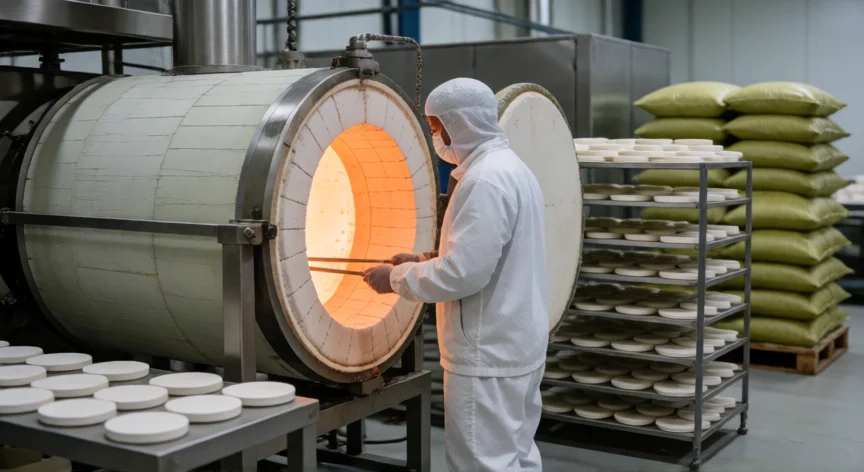
El preformado se calienta en horno de atmósfera controlada a 1400-1550 °C durante 2-6 horas. A esta temperatura los gránulos se funden entre sí (sinterización), reduciendo la porosidad al < 1 % y alcanzando una densidad teórica cercana al 99,5 %.8. Acabado y mecanizado
La pieza sinterizada se rectifica con herramientas de diamante, se pulimenta (lapping) y se pule con pasta de diamante hasta rugosidad Ra < 0,1 µm. En odontología, por ejemplo, la corona se ajusta sobre el soporte del diente.En resumen, la zirconia que utilizamos a diario es fruto de una cadena tecnológica que combina metalurgia de los polvos, cerámica y precisión de mecanizado, y que lleva perfeccionándose desde los años 1960 hasta hoy.
La sinterización se realiza a 1400-1550 °C durante 2-6 h, logrando densidades > 99,5 % y resistencia a flexión de 900-1200 MPa.
Dato clave