Cómo se fabrica la espuma para colchones
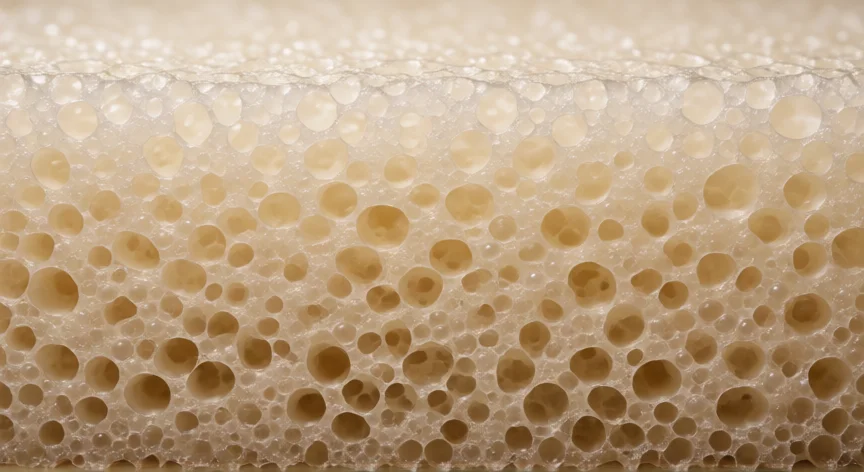
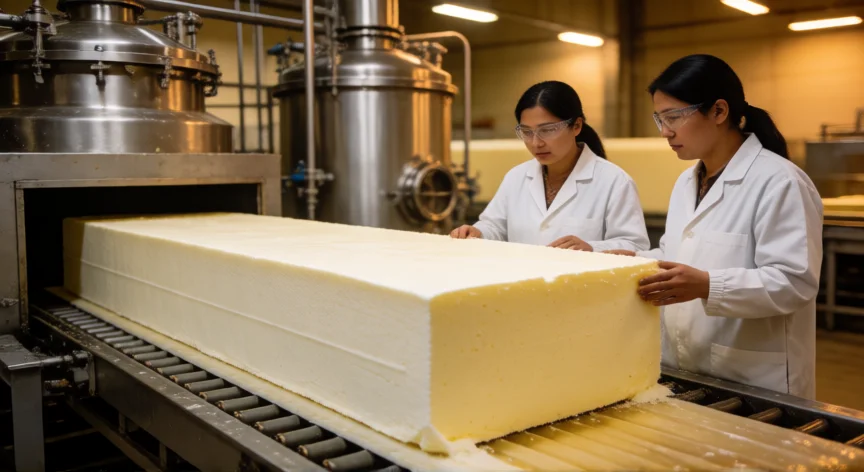
La espuma que encontramos en la inmensa mayoría de los colchones del mercado es espuma de poliuretano (PU), un material termoestable que se produce mediante una reacción química entre dos familias de compuestos: los polioles y los poliisocianatos. Ambos se derivan principalmente del petróleo, aunque en los últimos años se han incorporado polioles de origen vegetal (aceite de soja, canola o castor) para reducir la huella de carbono. El resultado es una red tridimensional de polímero con millones de celdas gaseosas microscópicas que le dan su característica ligereza y elasticidad. El proceso comienza en la mezcla de materias primas. En un reactor estanco se introducen el poliol (que aporta los grupos hidroxilo), el poliisocianato (generalmente TDI o MDI, que aporta los grupos isocianato), un agente espumante (aqua o nitrógeno) que genera las celdas de gas, un catalizador (aminas terciarias o compuestos orgánicos de estaño) que acelera la reacción, y un tensioactivo (silano-modificado) que estabiliza la estructura celular. La temperatura de mezcla se controla entre 20 y 40 °C para garantizar una reacción homogénea. Una vez dosificados, los componentes se inyectan a alta presión en una cápsula o bandeja de reacción de gran tamaño (habitualmente de 200 × 100 × 120 cm o similar). En este momento ocurre la reacción de polimerización por adición: el grupo isocianato reacciona con el hidroxilo del poliol formando enlaces uretano, mientras que el agente espumante (normalmente agua) reacciona con el exceso de isocianato liberando dióxido de carbono, que queda atrapado en la matriz polimérica formando las celdas. Este proceso se denomina espumado por reacción y ocurre en solo unos minutos. La fase de curado es crítica. La masa reactiva se expande hasta 20-40 veces su volumen inicial mientras el polímero se reticula. El control de la temperatura del horno (130-180 °C) y el tiempo de curado (entre 8 y 20 minutos según el espesor) determinan la densidad final, la rigidez y la estructura de celda. Un curado incompleto deja isocianato residual, lo que se detecta en el control de calidad. Tras el curado, el bloque de espuma se enfría y se corta con cuchillas calientes o láser al grosor deseado (típicamente 10-25 cm para colchones). El corte en caliente sella las celdas en los bordes. A continuación se realiza un control de calidad: medición de densidad (kg/m³), recuperación elástica, resistencia a la compresión, emisiones VOC y contenido de HBCD (prohibido en la UE desde 2018). Existen varias variantes de espuma según la formulación: la espuma HR (High Resilience) con mayor recuperación, la viscoelástica o memory foam (con aditivos que aumentan la viscosidad y reducen la rigidez a baja temperatura), la espuma con gel (cápsulas de gel de sílice o águar dispersas para mejorar la disipación térmica) y la espuma de microceldas con celdas más pequeñas y densidad variable por zonas.
| Parámetro | Rango típico |
|---|---|
| Densidad (PU estándar) | 30-50 kg/m³ |
| Densidad (viscoelástica) | 40-80 kg/m³ |
| Temperatura de curado | 130-180 °C |
| Tiempo de reacción | 3-5 min (expansión) |
| Diámetro de celda | 0,2-0,8 mm |
La espuma viscoelástica (memory foam) requiere un post-tratamiento de envejecimiento de 24-72 h para alcanzar su viscoelasticidad óptima y el característico efecto de retorno lento.
Dato clave