Cómo se fabrica el tejido de alambre: proceso industrial paso a paso
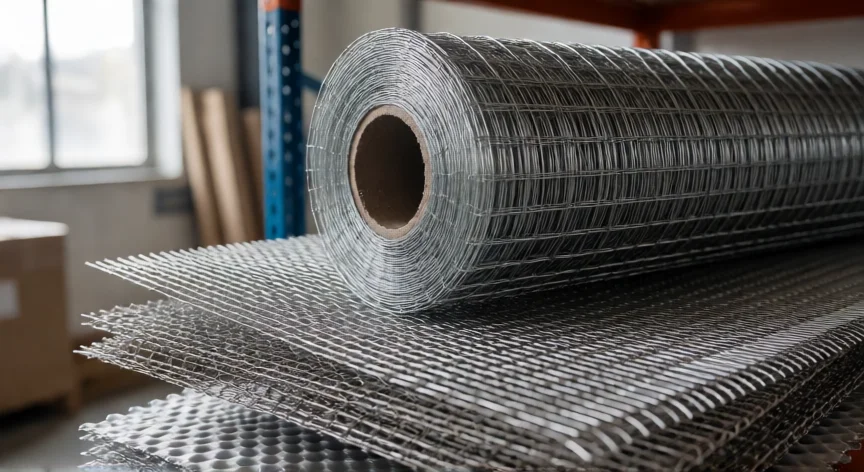
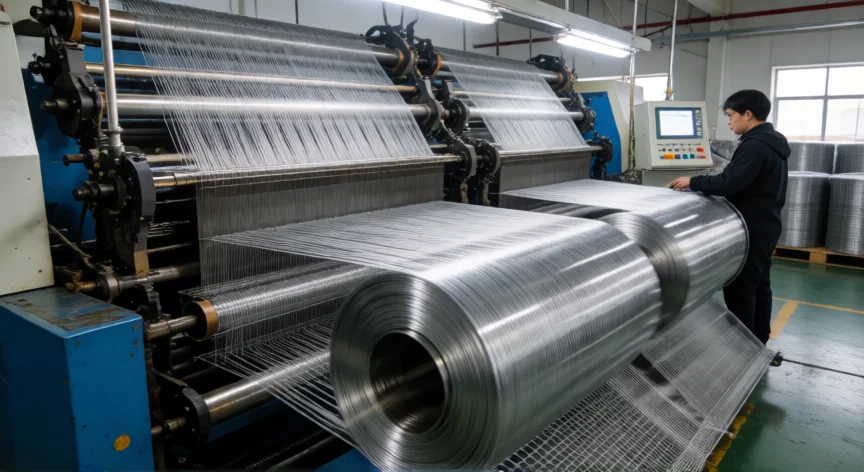
El tejido de alambre, también conocido como malla metálica o tela metálica, es un producto industrial versátil utilizado en filtración, construcción, agricultura, decoración y miles de aplicaciones técnicas. Su fabricación es un proceso que combina metalurgia, mecánica de precisión e ingeniería textil, y que ha evolucionado desde métodos artesanales hasta líneas completamente automatizadas. La primera etapa es la obtención del alambre base. A partir de lingotes de acero, latón, aluminio o acero inoxidable, se realiza un proceso de laminación en caliente y frío para obtener barras de sección cuadrada o redonda. Estas barras se someten luego a un proceso de estirado (doblado) a través de una serie de platinas con orificios progresivamente menores, logrando el diámetro exacto requerido para la malla. Este proceso puede reducir el diámetro desde 30 mm hasta menos de 0,1 mm en casos de hilos extremadamente finos. Tras el estirado, el alambre pasa por un recocido en horno, generalmente entre 600 °C y 900 °C según la aleación, para restituir la maleabilidad perdida durante la deformación en frío. A continuación se aplica un tratamiento superficial: decapado ácido, fosfatizado o simplemente limpieza, seguido de un recubrimiento de lubricante o ceras que facilitará el deslizamiento del alambre durante el tejido. La máquina tejedora es el corazón del proceso. Existen principalmente dos tipos: los telares planos (de acción plana) y los telares rotativos. En los telares planos, un conjunto de agujas separadoras (healds) crea una boca (shed) por la cual pasa la cruz transversal (reed), mientras que las urdimbres se mantienen tensas por conos giratorios. La velocidad típica oscila entre 300 y 700 golpes por minuto. El tipo de entrelazado determina las propiedades finales de la malla. El tejido llano (plain weave) es el más común: cada hilo de trama pasa por encima y por debajo de cada hilo de urdimbre alternativamente. El tejido sarga (twill weave) desplaza un hilo en cada pasada, creando un dibujo diagonal con mayor apertura. El tejido satén ofrece la máxima abertura libre y se usa en filtración fina. Otro método de fabricación es la Soldadura por resistencia (resistance welding): los alambres de urdimbre y trama se cruzan en una matriz y se aplica una corriente eléctrica de alta intensidad y baja tensión en cada intersección, generando fusión localizada que suelda los puntos. Este proceso produce la típica malla soldada (welded wire mesh) con aspecto de retícula cuadrada. Un tercer método es la expansión (expanded metal): una chapa metálica se somete a un rodillo que crea cortes diagonales y, simultáneamente, a otro rodillo que desplaza los lóbulos, generando un patrón continuo sin soldaduras. Este método preserva las propiedades mecánicas del material original. La selección del diámetro del alambre (wire gauge), el número de hilos por pulgada (mesh count) y el tipo de entrelazado define la especificación final del tejido.
| Parámetro | Rango típico | Efecto |
|---|---|---|
| Diámetro del alambre | 0,1 – 6 mm | Resistencia mecánica |
| Hilos por pulgada (mesh) | 3 – 800 | Abertura del poro |
| Tipo de urdimbre/trama | Llano, sarga, satén | Apertura libre y flexibilidad |
| Material | Acero, inox, latón, alu | Corrosión y temperatura |
La apertura del poro en mallas de filtración fina se controla con una tolerancia de ±0,02 mm, equivalente a la décima parte de la anchura de un cabello humano.
Dato clave