Cómo se fabrican los bloques de cemento: proceso completo
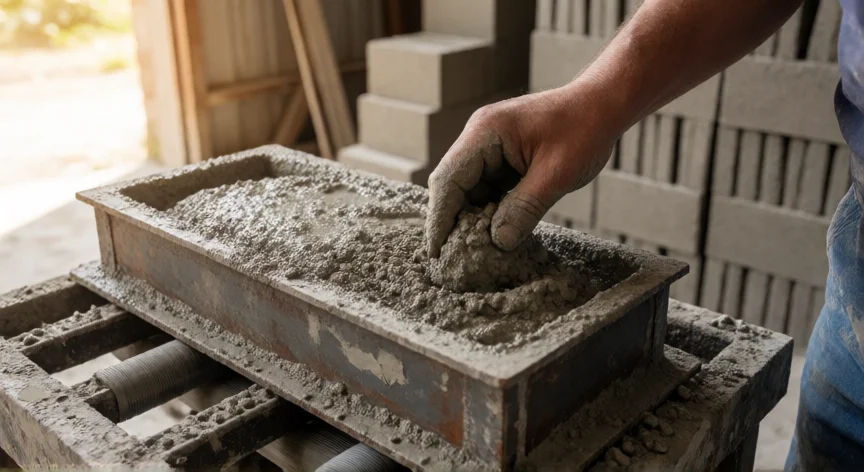
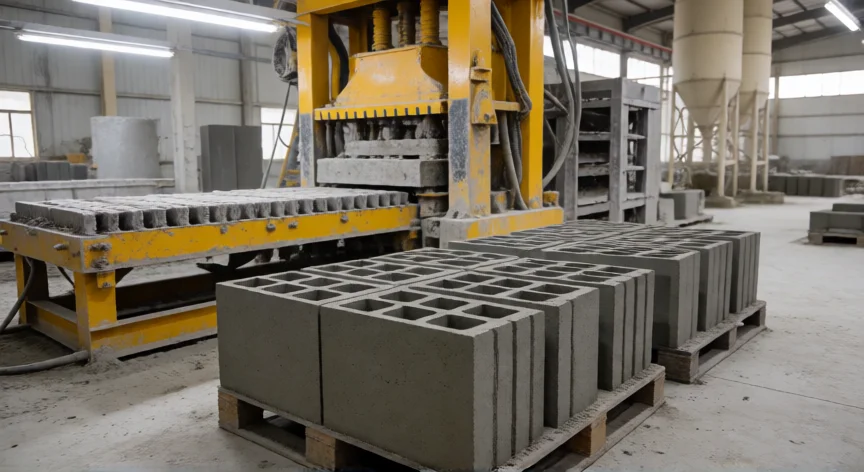
La fabricación de bloques de cemento (también llamados bloques de hormigón o ladrillos macizos/huecos) es un proceso industrial bien establecido que combina materiales áridos, hidráulicos y agua para obtener piezas resistentes, duraderas y estandarizadas. A continuación se detalla cada etapa del proceso productivo, desde la selección de materias primas hasta el almacenamiento final. 1. Selección y dosificación de materiales Los ingredientes principales son: cemento Portland (aporta la capacidad de fraguado y resistencia), arena lavada (agregado fino, normalmente de 0 a 4,75 mm), gravilla o grava (agregado grueso, de 4,75 a 20 mm) y agua. En algunas formulaciones se añaden aditivos como aceleradores, plastificantes o pigmentos. La proporción típica de cemento a áridos oscila entre 1:6 y 1:10 en peso, dependiendo de la resistencia mecánica deseada (la norma suele exigir un mínimo de 3-5 MPa para bloques huecos). El dosado se realiza con balanzas industriales o tolvas dosificadoras para garantizar exactitud en cada tanda de producción. 2. Mezclado Los materiales secos (cemento, arena y grava) se introducen en una betonera de tambor o mezcladora de eje horizontal. El agua se añade de forma gradual mientras la mezcla gira. El tiempo de mezclado suele ser de 60 a 120 segundos hasta obtener una mezcla homogénea, sin grumos y con una consistencia adecuada al moldeo. Una mezcla demasiado húmeda genera bloques que se deforman; una demasiado seca impide un compactado uniforme. 3. Moldeo o encofrado La mezcla se vierte en moldes metálicos (de acero o aluminio) del tamaño y geometría deseados. Existen dos grandes familias: - Bloques macizos: sin huecos interiores, mayor peso y resistencia a compresión. - Bloques huecos: con uno o varios orificios longitudinales o transversales, que reducen el peso en un 30-40 % y mejoran el aislamiento térmico y acústico. El moldeo puede ser manual (en talleres pequeños) o automatizado con cintas transportadoras y vibradores en fábricas de mayor escala. 4. Compactado y prensado En plantas industriales se emplean prensas hidráulicas o mecánicas que aplican presiones de 10 a 50 toneladas sobre el molde relleno. A esto se suma la vibración (mesa vibradora o vibrador insertado) que elimina burbujas de aire, asienta los áridos y uniforma la densidad. Este paso es crítico: un compactado insuficiente produce bloques porosos, con resistencia reducida y mayor absorción de agua. 5. Desmoldeo Tras un breve periodo de fraguado inicial (entre 30 minutos y 2 horas, según temperatura y aditivos), los bloques se retiran del molde. En líneas automáticas esto lo realizan brazos robóticos o ganchos electromagnéticos que invierten el molde y liberan la pieza. 6. Curado Los bloques recién desmoldados se trasladan a cortiles de curado donde permanecen entre 7 y 28 días. El curado puede ser: - Natural (a cielo abierto): exposición al aire y lluvia, más lento pero económico. - Con riego: se humedecen periódicamente para evitar la desecación prematura. - Hidróstico o en autoclave (menos común en bloques pequeños): vapor saturado a presión que acelera las reacciones hidraulicas del cemento. Durante el curado, el cementito va ganando resistencia progresivamente: al 7 días alcanza aproximadamente el 70 % de su resistencia final, y al 28 días el 100 %. 7. Control de calidad y clasificación Cada tanda de producción se somete a ensayos de compresión (según norma UNE-EN 771-1 / NTC 4315 según país), absorción de agua, dimensional (tolerancias de ±2 mm) y densidad. Los bloques que no cumplen se separan para reciclaje o uso no estructural. Se asigna una clasificación de resistencia (por ejemplo, B4, B6, B10, B16 en NTC-4315 colombiana, o equivalentes EN en Europa). 8. Embalaje y almacenamiento Los bloques aprobados se apilan en palets de plástico o madera, se envuelven en film stretch y se etiquetan con lote, fecha, resistencia y norma aplicable. Se almacenan en pilas ordenadas, evitando la humedad excesiva y los golpes, hasta su distribución a obra.
Una prensa hidráulica industrial de 20-40 t con mesa vibradora produce entre 60 y 120 bloques/hora en configuración semiautomática; una línea automática supera las 500 piezas/hora.
Dato clave