Cómo se fabrica la fibra de vidrio: del arena a material composite
La fibra de vidrio (también llamada fibra de vidrio o fibra vítreas) es un material compuesto formado por miles de finísimas hebras de vidrio, con diámetros que van desde 3 a 20 micras, mucho más delgados que un cabello humano. Su fabricación es un proceso industrial que combina la ingeniería de materiales, la metalurgia y la química de silicatos, y ha evolucionado notablemente desde sus orígenes en la década de 1930 en Estados Unidos, donde Owens Corning patentó el primer método continuo de hilatura.
El punto de partida son las materias primas, que en su mayoría son minerales abundantes. La formulación típica de la mezcla fundente (batch) incluye: arena de sílice (SiO₂) entre 70 y 80%, carbonato sódico (Na₂CO₃) o ceniza de soda como fundente entre 10 y 15%, carbonato cálcico (CaCO₃) entre 8 y 12%, alúmina (Al₂O₃) entre 5 y 10%, y pequeñas proporciones de óxido de boro (B₂O₃) en la variante E-glass. Estos componentes se pesan con precisión en una mezcladora industrial y se trasladan a la zona de fusión.
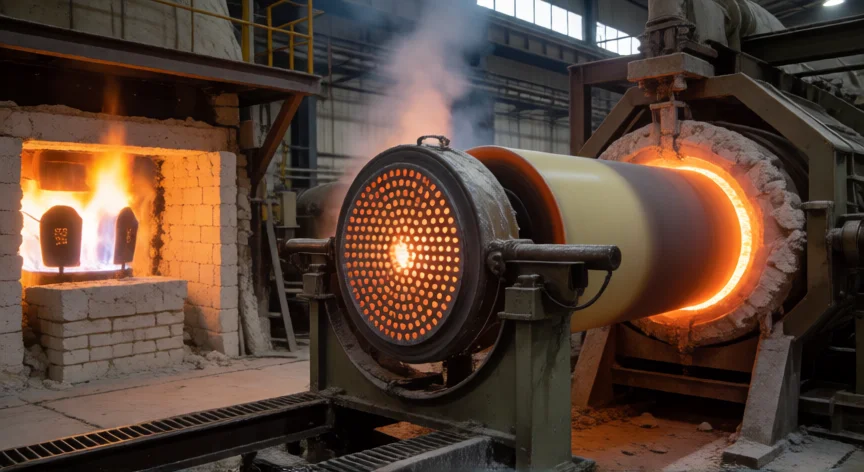
La fusión ocurre en hornos de regeneración de gran capacidad, que pueden alcanzar temperaturas entre 1.500 °C y 1.600 °C. Existen dos tipos principales de horno: los de pozo (batch) y los de tanque (continuous). En los hornos de tanque, que son los más comunes hoy en día, la mezcla se vierte en una cubeta refractaria donde se funde de forma continua, lo que permite una producción 24/7 con un consumo energético inferior. El vidrio fundido sale por la parte inferior del horno a través de un canal llamado brigg, donde se precalienta antes de llegar a los platos de hilatura.
La etapa crítica es la hilatura o drawing. El vidrio líquido cae por gravedad sobre una matriz de platos de rutenio-rodio (aleación Ru-Rh) perforados con miles de orificios de 0,6 a 2 mm de diámetro. A medida que el vidrio pasa a través de estos orificios, se estira por su propio peso y por un rodillo o sistema de tracción superior que puede alcanzar velocidades de hasta 300 m/s. Este estiramiento reduce el diámetro del filamento a las dimensiones deseadas. El rutenio-rodio se elige porque resiste la corrosión del vidrio fundido y soporta temperaturas extremas.
Inmediatamente después de salir de los platos, los filamentos reciben una capa de size o agente de tratamiento superficial, normalmente una emulsión de silano orgánico (gama-aminopropiltrimetoxisilano) mezclado con un lubricante de polietileno. Este tratamiento es fundamental porque permite que la fibra adhiera químicamente a la matriz polimérica (resina epóxi, poliéster, vinilester) en la que se incorporará posteriormente, y además protege la superficie durante el transporte.
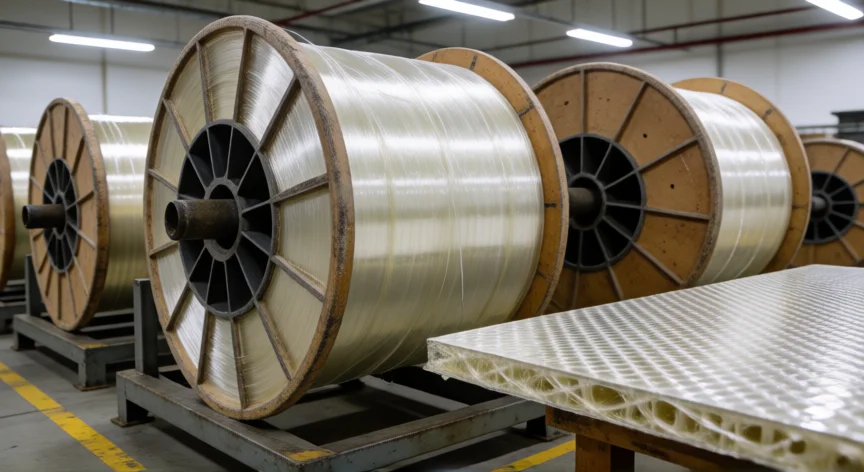
Los filamentos tratados se enrollan en bobinas formando rovings (haces de fibras paralelas no texturizadas) o se abren y entrelazan para crear telas técnicas (plain weave, twill, satin) en telares especializados. También se pueden fabricar mallas (chopped strand mat) cortando los filamentos a longitudes de 5-60 mm y uniendo las capas con resina de poliéster, o bien tejidos decorativos (non-crimped fabric, NCF) donde las fibras se cortan y redepositan para formar un fieltro isotrópico.
El control de calidad es continuo: se mide el diámetro de cada filamento con láseres, la resistencia a la tracción (que debe superar los 3.000 MPa en fibra individual), la uniformidad del size, y la ausencia de defectos como nudos o roturas. Las especificaciones se ajustan según la norma ASTM C1185 o la ISO 2452.
Un dato relevante es que el proceso es altamente automatizado: una sola línea de hilatura puede producir más de 20 toneladas de fibra al día. El vidrio fundido se recicla internamente (floc) volviendo al horno para mantener la temperatura, lo que mejora la eficiencia energética. Las emisiones principales son CO₂ por la combustión del gas natural y partículas diminutas que se capturan con precipitadores electrostáticos.
El 80% de la fibra de vidrio producida a nivel mundial es del tipo E-glass, la más versátil y económica.
Dato clave