Cómo se fabrica la bolsa de plástico: proceso industrial completo
La fabricación de una bolsa de plástico es un proceso industrial que transforma polietileno en estado de gránulos (petitizados) en una lámina delgada que luego se corta y sella. El material más utilizado es el polietileno de baja densidad (LDPE) para bolsas flexibles de supermercado, y el polietileno de alta densidad (HDPE) para bolsas más rígidas como las de tiendas de bricolaje. En menor medida se emplea polipropileno (PP) para bolsas tejidas o de mayor resistencia.
El proceso comienza en la unidad de secado y alimentación. Los gránulos de polietileno, que suelen medir entre 3 y 5 milímetros, se vierten en un silo o tolva. Allí pasan por un desecador rotativo que elimina la humedad residual (generalmente menor al 0,1 %), ya que el agua en la masa fundida provocaría burbujas y defectos en el film. Un transportador neumático o gravitatorio lleva los gránulos a la tolva de la extrusora.
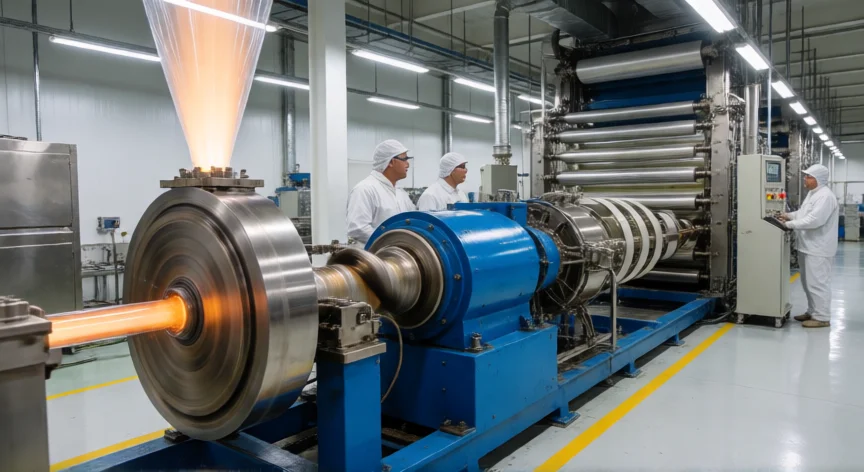
La pieza clave de toda la línea es la extrusora de tornillo continuo. El material entra por la tolva y un tornillo helicoidal, girando a entre 100 y 400 rpm, lo empuja hacia delante mientras una serie de zonas calefactoras (resistencias eléctricas o aceite termolíquido) funden el polímero a temperaturas de 180 °C a 230 °C según el tipo de polietileno. Al fondo del barril, la masa fundida, completamente homogénea y libre de aire, sale con presión constante a través de una cabezal anular (dique).
Ahí ocurre la extrusión soplada (blown film). La masa fundida forma un tubo en coextrusión: una campana de aire en el interior del anillo sopla hacia dentro, haciendo que el tubo se expande como una burbuja vertical. El diámetro de esta burbuja respecto al diámetro del anillo se llama relación de soplado (blow ratio), típicamente entre 2:1 y 3:1. A medida que la burbuja asciende, rodillos fríos (mandriles) la estiran longitudinalmente; la combinación de estiramiento radial y axial define la orientación molecular y, por tanto, las propiedades mecánicas del film.
La relación de estiramiento (draw ratio o FFR – First Freeze Ratio) suele situarse entre 3:1 y 5:1. Un mayor estiramiento axial aumenta la resistencia a la tracción en sentido longitudinal, mientras que un mayor blow ratio mejora la resistencia en sentido circunferencial. El espesor final de la bolsa de supermercado estándar oscila entre 20 y 40 micras (0,020–0,040 mm), aunque existen formatos de hasta 100 micras para bolsas industriales.
Una vez que la burbuja alcanza la altura del anillo de tracción (take-up o haul-off), rodillos dentados o bandas transportadoras la aplastan y guían hacia un rodillo de planchado donde se forma la lámina plana. Inmediatamente después, el film pasa por un secador de aire caliente (o en algunos casos un túnel de frío) para fijar la estructura cristalina del polímero y evitar deformaciones posteriores. Aquí se alcanza la temperatura ambiente o ligeramente superior.
En la fase de bobinado o enrollado, el film plano se enrolla en un carretel a una tensión controlada (generalmente 50–150 N) para obtener bobinas de diámetro exterior entre 300 y 600 mm, dependiendo del diámetro de la línea. El peso de cada bobina puede superar los 200 kg. Estas bobinas es lo que se envía a las plantas de confección (slitting y sealing), que pueden estar en la misma fábrica o en un centro de transformación distinto.
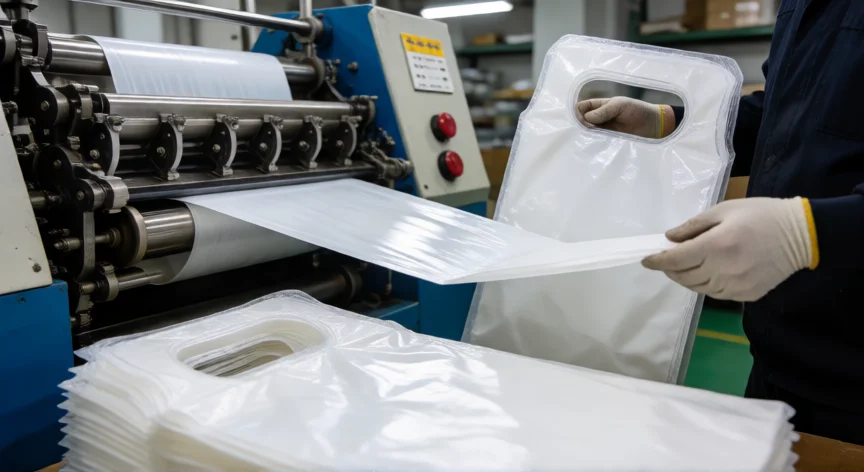
La confección propriamente dicha consiste en tres operaciones: corte longitudinal (slitting) con cuchillas rotativas o láser para dar el ancho deseado a la tira; soldadura por calor de los bordes laterales y de la base (soldadura en U) mediante barras calefactoras o láser infrarrojo a unos 180–200 °C; y corte transversal de cada bolsa individual, que puede hacerse con cuchillas, guillotina o, en líneas de alta velocidad, con guillotinas hidráulicas a 200–400 bolsas/minuto. En este paso también se perforan los asas (tipo D, asa integrada o asa de tijera) mediante troquelado punzón-matriz.
Finalmente, cada lote pasa por control de calidad: verificación de espesor con sonda beta o láser, test de resistencia a la tracción (estiramiento hasta rotura), prueba de resistencia al pinzamiento (drop test con esfera de acero), medición de transparencia u opacidad y pesaje de muestra. Las bolsas que superan todos los criterios se empaquetan en packs de 50, 100 o 500 unidades y se encasillan para su distribución al canal retail.
El espesor típico de una bolsa de supermercado es de 20 a 40 micras (0,02–0,04 mm), con un peso unitario de solo 6 a 9 gramos.
Dato clave