Cómo se fabrica el jabón: del aceite a la barra
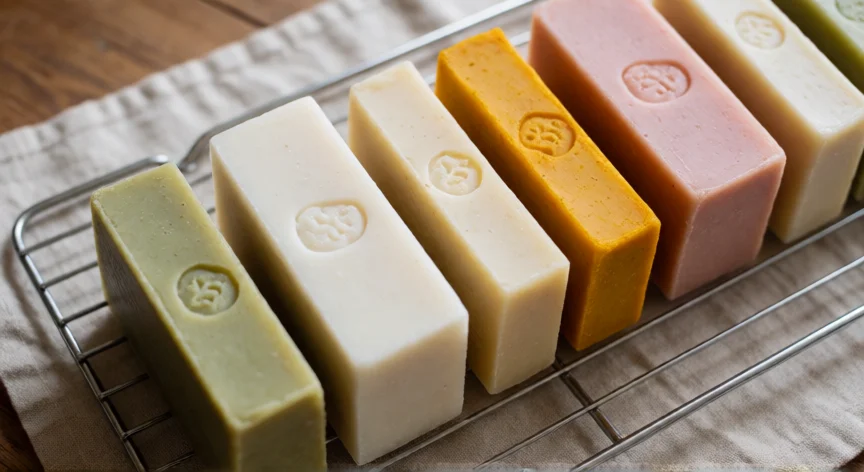
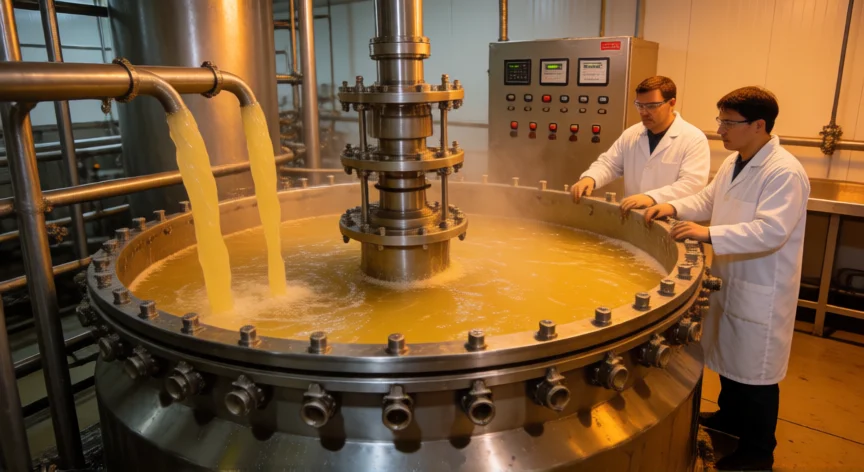
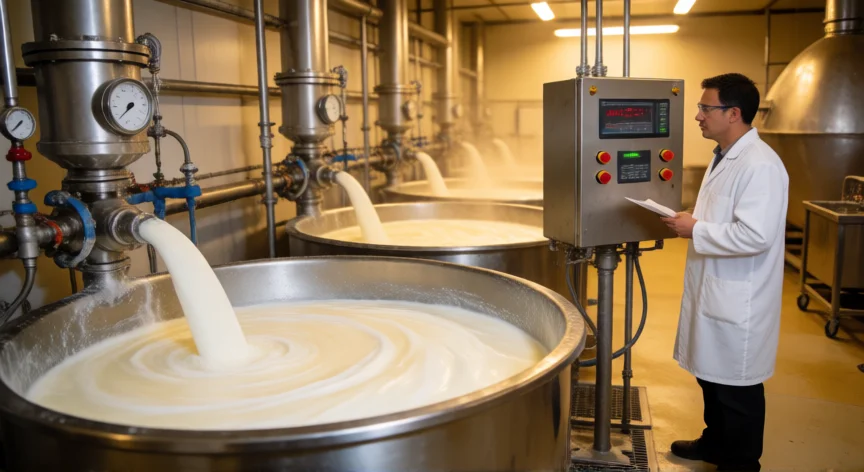
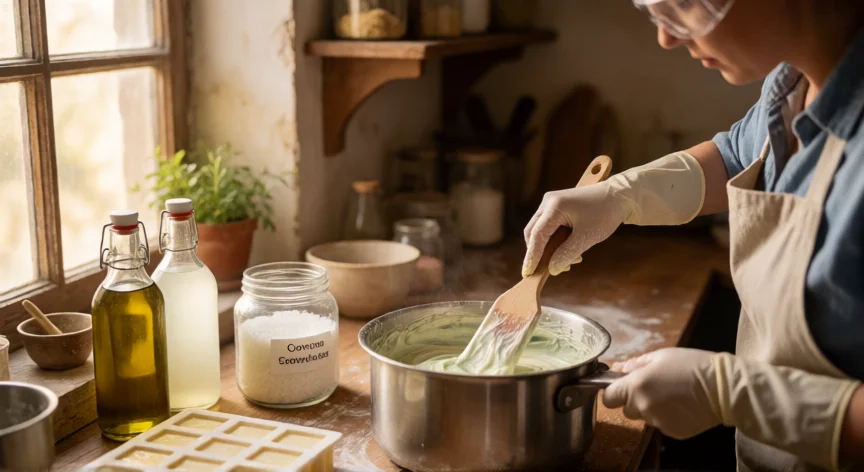
La fabricación del jabón se basa en una reacción química milenaria conocida como saponificación, que consiste en la reacción entre una grasa o aceite (triglicérido) y una base fuerte, generalmente hidróxido de sodio (NaOH) para jabones sólidos o hidróxido de potasio (KOH) para jabones líquidos. Esta reacción rompe las moléculas de grasa en glicerina y sales sódicas o potásicas de ácidos grasos, que son precisamente las moléculas de jabón. El proceso es exotérmico, lo que significa que libera calor durante la reacción. El primer paso consiste en seleccionar los aceites y grasas que determinarán las propiedades del jabón final. El aceite de oliva aporta cremosidad y espuma suave, el aceite de coco da una espuma abundante y dura, el aceite de palma aumenta la rigidez, y el aceite de ricino aporta viscosidad a la espuma. La proporción típica en un jabón artesanal es 60-70% oliva, 15-20% coco y 10-15% palma, aunque existen infinidad de fórmulas. A continuación se prepara la solución de lejía (sosa caústica). Se disuelve el NaOH en agua destilada, siempre añadiendo la sosa al agua y nunca a la inversa, ya que la reacción es violentamente exotérmica y puede salpicar. La temperatura resultante suele estar entre 40 y 50 °C. Es fundamental trabajar en un lugar ventilado y con protección ocular y de manos. El momento crítico llega al mezclar aceite y lejía. Ambos líquidos deben estar en un rango similar de temperatura (alrededor de 38-45 °C). Al agitar la mezcla, primero se forma una emulsión inestable, y tras unos minutos de batido manual o con batidora de varillas, la mezcla espesa hasta alcanzar lo que los jaboneros llaman traza o punto de emulsión: la masa deja una huella visible cuando se deja caer una gota desde la espátula. Una vez alcanzada la traza, se añaden los aditivos: aceites esenciales para perfumar, colorantes naturales (arcillas, cúrcuma, espirulina), hierbas secas o exfoliantes. La mezcla se vierte en moldes de madera o silicona forrados con papel vegetal. En este punto el jabón aún es álfabético y corrosivo, por lo que no debe tocarse con las manos. El curado es la fase más larga pero también la más importante. El jabón se deja reposar entre 4 y 6 semanas en un lugar fresco, ventilado y seco. Durante este tiempo, la saponificación completa su recorrido, el jabón pierde agua, se endurece y la espuma se vuelve más suave y duradera. Un jabón recién cortado puede irritar la piel; tras el curado, su pH se estabiliza entre 9 y 10. Tras el curado inicial (24-48 h), el jabón se desmolda, se corta en barras con un alambre o una cortadora de hilo, y se deja secar sobre rejillas para que la circulación del aire elimine la humedad residual. Cada barra típica pesa entre 100 y 110 gramos. El corte debe hacerse con cuidado porque el jabón aún es blando. En industria, el proceso es continuo: los aceites se mezclan en tanques, se añade la sosa en solución concentrada, la masa se lamina o extruye, se corta, se estampa y se envasa. Se usan aditivos como etoxilatos, parafinas o colorantes sintéticos para homogeneizar el producto. La gran escala permite mantener un pH muy constante y una espuma reproducible en cada unidad.
| Ingrediente | Función | % típico |
|---|---|---|
| Aceite de oliva | Cremosidad, espuma suave | 50-70% |
| Aceite de coco | Dureza, espuma abundante | 15-25% |
| Aceite de palma | Rigidez, estabilidad | 10-20% |
| NaOH en solución | Agente saponificador | ~4-5% (base) |
| Aceites esenciales | Aromatización | 0,8-1% |
El curado de 4-6 semanas reduce el pH del jabón de ~12 a 9-10 y elimina la humedad, haciendo la barra dura, suave y segura para la piel.
Dato clave