Cómo se fabrica el acero inoxidable: del mineral a la plancha acabada
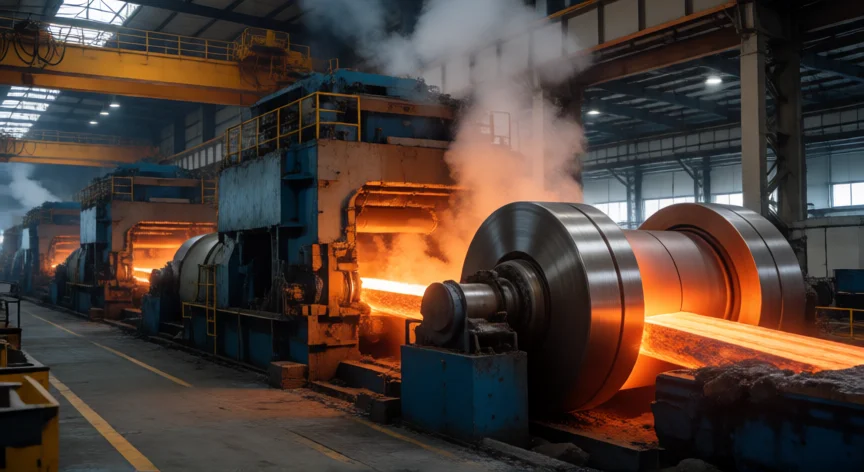
El acero inoxidable es una aleación de hierro que contiene como mínimo un 10,5 % de cromo en peso, lo que le confiere la capacidad de formar una pasiva capa de óxido de cromo (Cr₂O₃) que protege al material frente a la corrosión. Su fabricación se realiza en varias etapas encadenadas que van desde la obtención del metal base hasta el acabado superficial final, y cada una de ellas requiere control preciso de composición, temperatura y velocidad de enfriamiento. La primera fase es la preparación de las materias primas. Se parte de hierro en bruto (generalmente procedente del mineral de hierro mediante altos hornos o reducción directa) al que se le añaden los elementos aleantes principales: cromo (12-30 %), níquel (6-30 % en las gradas austeníticas), molibdeno (hasta 6 % en grados de alta resistencia a la corrosión por picadura), carbono (muy bajo, generalmente < 0,03 % en las calidades "low carbon"), y en menor medida manganeso, silicio, nitrógeno, titanio o niobio como estabilizadores. Estas materias se pesan y se cargan en el horno junto con fundentes y desoxidantes. El fundido se realiza habitualmente en un horno de arco eléctrico (EAF), que es la vía dominante para aceros aleados e inoxidables porque permite un control muy fino de la temperatura y de la atmósfera del baño. Alternativamente, puede emplearse un convertidor de oxígeno (BOF/LD) cuando se parte de arrabio y se busca mayor volumen. Durante el fundido, el metal se mantiene a unos 1 600-1 700 °C y se sopla gas inerte (argón) o se aplica succión de carbono (proceso AOD) para reducir el contenido de carbono a los niveles exigidos. Una vez alcanzada la composición química objetivo, se realiza una vacío-inducción (VOD/VAD) para eliminar impurezas residuales de azufre, fósforo y gases disueltos. Después, el metal líquido se vierte en una máquina de colada continua, donde se solidifica formando lingotes en bruto de sección rectangular o cuadrada (slabs, blooms o billets) con un espesor típico de 150-250 mm. El siguiente gran paso es la laminación en caliente. El lingote se recalienta a unos 1 200-1 300 °C y pasa por una tren de laminación en caliente (HMS – Hot Mill Stand) que lo reduce hasta una chapa de 2-4 mm o, en el caso de barras, a un diámetro cercano al final. Durante esta etapa se rompe la estructura granular de la colada y se comienza a definir la microestructura deseada. Tras la laminación en caliente, la chapa sufre un recocido y decapado ácido. En el recocido (a 1 050-1 100 °C para austeníticos) se homogeniza la estructura y se eliminan tensiones. El decapado con una mezcla de ácido nítrico + ácido fluorhídrico (o con ácido cianhídrico en frío) elimina las escamas de óxido formadas en caliente y deja la superficie limpia y uniformemente brillante. La laminación en frío (CMS – Cold Mill Stand) reduce el espesor hasta la medida final (desde 0,3 mm hasta unos 4 mm) y mejora la planitud, la tolerancia dimensional y la calidad superficial. En esta fase se aplica un recubrimiento orgánico o inorgánico (oil, PVC, etc.) para proteger la superficie durante el transporte. Un segundo recocido en atmósfera controlada (reducción a base de hidrógeno o metano) elimina las tensiones de laminación en frío y restituye la tenacidad. En algunos grados, como los martensíticos o los duplex, se aplican ciclos de tratamiento térmico adicionales (austenitización + temple, o solubilización + envejecimiento) para lograr la dureza o resistencia mecánica requerida. Finalmente, la chapa pasa por operaciones de acabado superficial: desengrase, pulido mecánico (2B, BA, HL, espejo, mate), corte a medida (guillotina, troquel, láser, plasma) y control de calidad. Se realizan ensayos de resistencia a la tracción, impacto, dureza, composición química por espectrometría de emisión óptica (OES), y pruebas de corrosión por inmersión o cámara de niebla salina. Una vez aprobado el lote, se embala y se expedita al cliente.
La ruta dominante de producción es el horno de arco eléctrico (EAF) + colada continua + laminación en caliente y en frío, con un consumo energético de 40-60 kWh por tonelada.
Dato clave