Cómo se fabrica el acero: del mineral a la chapa
El acero es una aleación de hierro y carbono (generalmente entre un 0,02% y un 2,1% de carbono) que se ha convertido en el material estructural más importante de la civilización moderna. Su fabricación es un proceso industrial complejo que combina principios de metalurgia, termodinámica y química de altas temperaturas. Existen principalmente dos rutas industriales para producir acero: la vía del horno alto (proceso integrado) y la vía del horno eléctrico de arco (EAF), complementadas por procesos intermedios como el convertidor de oxígeno (BOF).
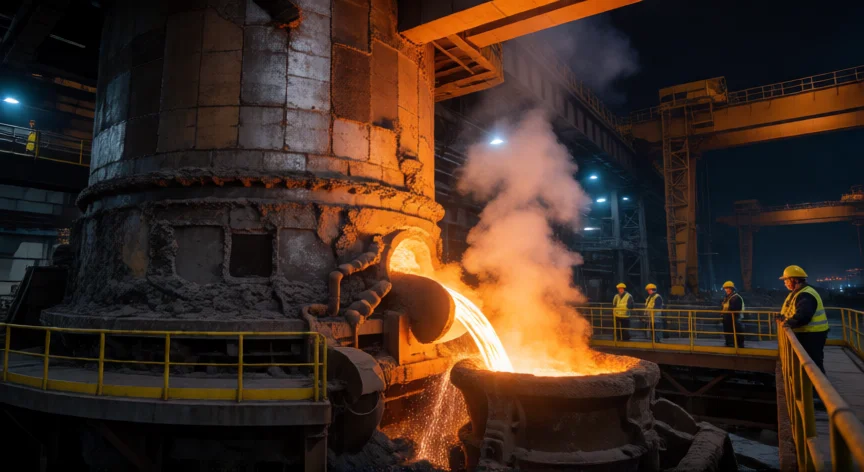
La primera etapa en la ruta integrada es la producción de hierro fundido (arrabio o pig iron). En un horno alto de gran tamaño, que puede superar los 50 metros de altura, se introduce de forma continua por la parte superior una mezcla llamada carga, compuesta por mineral de hierro (petaíta, hematita o magnetita), coque (carbón metalúrgico calcinado) y piedra caliza (fundente). Por la base, se inyecta aire precalentado a unos 1.100-1.200 °C mediante soplantes de alto rendimiento.
Dentro del horno alto ocurren reacciones redox a temperaturas que superan los 1.500 °C. El coque actúa como reductor y combustible: primero se oxida parcialmente para generar monóxido de carbono (CO), que a su vez reduce el óxido de hierro (Fe₂O₃) liberando hierro metálico fundido. La piedra caliza descompone la ganga silícea, formando una escoria de silicatos de calcio que flota sobre el hierro fundido. El hierro resultante, llamado arrabio, contiene entre un 3,5% y un 4,5% de carbono, además de manganeso, silicio, fósforo y azufre.
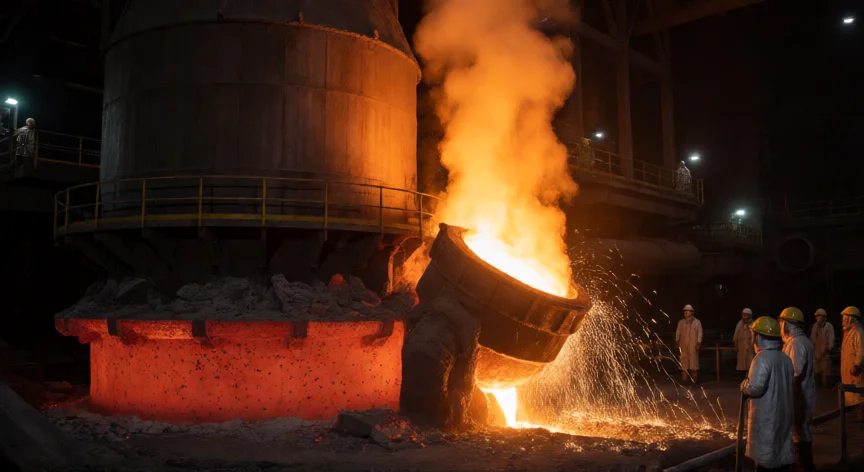
El arrabio, por sí solo, es demasiado frágil para la mayoría de aplicaciones. Para convertirlo en acero hay que reducir el contenido de carbono y eliminar impurezas. En la ruta integrada, el arrabio se traslada al convertidor de oxígeno básico (BOF o LD), donde se sopla oxígeno puro a alta presión desde arriba o desde el fondo del recipiente. El oxígeno quema el carbono excedente convirtiéndolo en CO₂, y también oxida el silicio, manganeso, fósforo y azufre, que pasan a la escoria. Este proceso dura solo 8 a 20 minutos por colada.
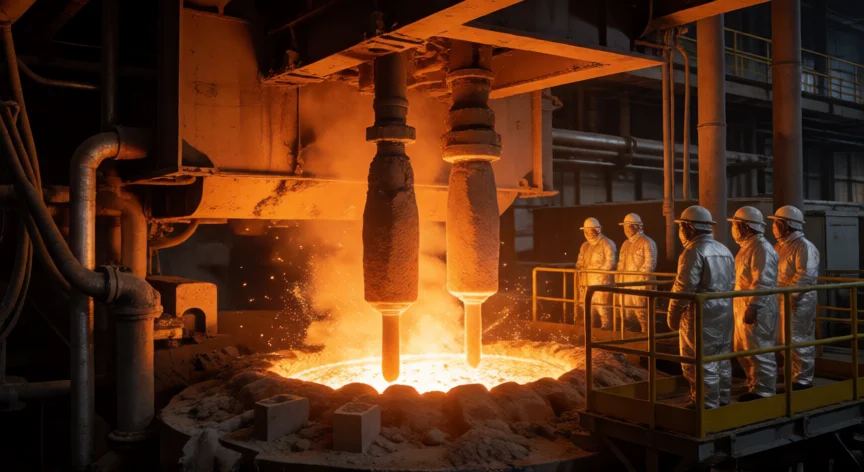
La otra gran ruta es el horno eléctrico de arco (EAF), que utiliza chatarra de acero como materia prima principal. En este caso, no se necesita horno alto: la chatarra se funde por la acción del calor generado en un arco eléctrico entre electrodos de grafito y el material metálico, alcanzando temperaturas de unos 1.600-1.700 °C. A la fundición se añaden fundentes, aleantes (manganeso, cromo, níquel, molibdeno, etc.) y se realiza un tratamiento de desoxidación. Esta ruta es más flexible y energéticamente eficiente, ya que consume aproximadamente un 40% menos de energía que la ruta integrada.
Tras la etapa de conversión, el acero líquido pasa por un proceso de acabado en horno de caza (ladle furnace), donde se ajusta con precisión la composición química, la temperatura y se realizan últimas desoxidaciones con aluminio, siliciocalcio o circonio. Se añaden microaleantes como titanio, vanadio o niobio para refinar el grano y mejorar las propiedades mecánicas finales.
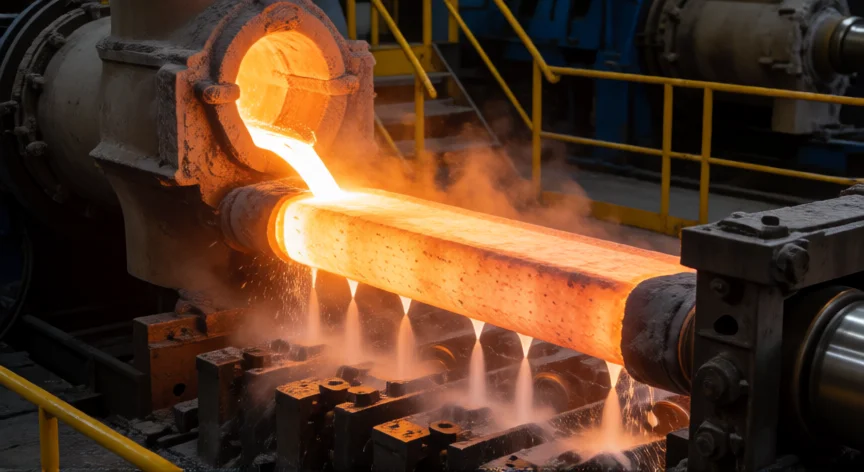
Una vez listo, el acero líquido (a unos 1.500-1.600 °C) se vierte en la máquina de colada continua. El metal fluye a través de un molde de agua refrigerada que le da una primera sección (rectangular o redonda), y luego se corta en bloques, puentes o vigas de sección definida. Este proceso reemplazó a la antigua colada en lingoteras, siendo más rápido, limpio y con menos desperdicio.
El acabado en caliente es la siguiente fase: los bloques o puentes se recalentan a unos 1.200 °C y se hacen pasar por una laminadora de grandes rodillos en frío o en caliente, que los reducen a la sección deseada: chapas, perfiles (I, H, U, L), tubos, barras o alambre. La laminación en frío posterior, realizada a temperatura ambiente, permite lograr tolerancias dimensionales muy ajustadas y mejores propiedades superficiales.
Finalmente, el producto puede someterse a tratamientos térmicos (recocido, temple, revenido), recubrimientos (galvanizado, pintado) o procesos de conformado (estampado, soldadura, doblado) según la aplicación final: construcción, automoción, electrodomésticos, envases o energías renovables.
| Etapa | Temperatura típica | Duración |
|---|---|---|
| Horno alto (arrabio) | 1.500-1.600 °C | Continua (24/7) |
| Convertidor BOF | 1.650-1.750 °C | 8-20 min/colada |
| Horno EAF | 1.600-1.700 °C | 30-60 min/ciclo |
| Colada continua | 1.500-1.550 °C | Continua |
| Laminación en caliente | 1.100-1.250 °C | Según sección |
El sector acerero mundial emite aproximadamente el 8-9% de las emisiones globales de CO₂, lo que impulsa la transición al hidrógeno verde.
Dato clave