Cómo se fabrica una botella de vidrio: del sándice al envase final
La fabricación de botellas de vidrio es un proceso industrial que combina siglos de tradición artesanal con tecnología de vanguardia. A diferencia de lo que muchos creen, no se trata simplemente de fundir arena y darle forma; es un procedimiento que involucra más de diez etapas críticas, cada una con parámetros de temperatura, presión y tiempo muy específicos que determinarán la calidad final del producto.
El primer paso es la preparación de la mezcla base, conocida como sándice. Esta mezcla se compone principalmente de dióxido de silicio (SiO₂) procedente de arena de cuarzo, que representa entre el 70% y el 74% del total. Se le añaden carbonato de sodio (soda) como fundente para rebajar el punto de fusión del sílice, carbonato de calcio (caliza) como estabilizante para conferir resistencia química y mecánica, y pequeñas proporciones de óxido de hierro, manganeso o cromo que actúan como decolorantes o que, en su defecto, imprimen el color característico del vidrio (verde, ámbar, azul, etc.).
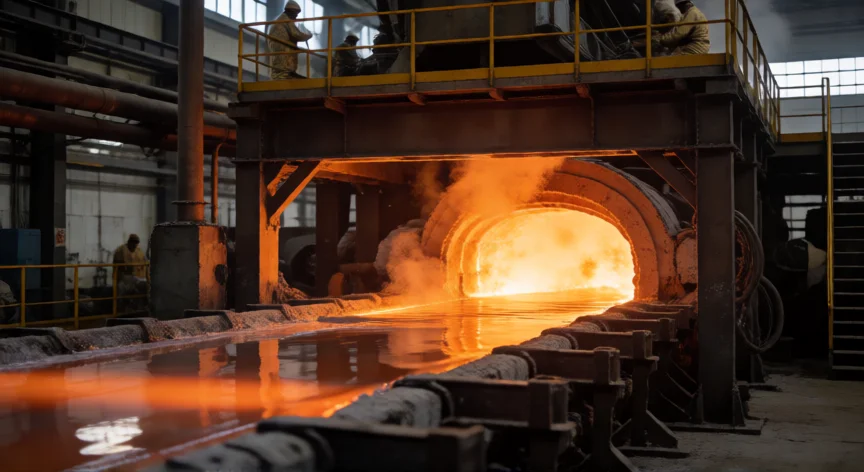
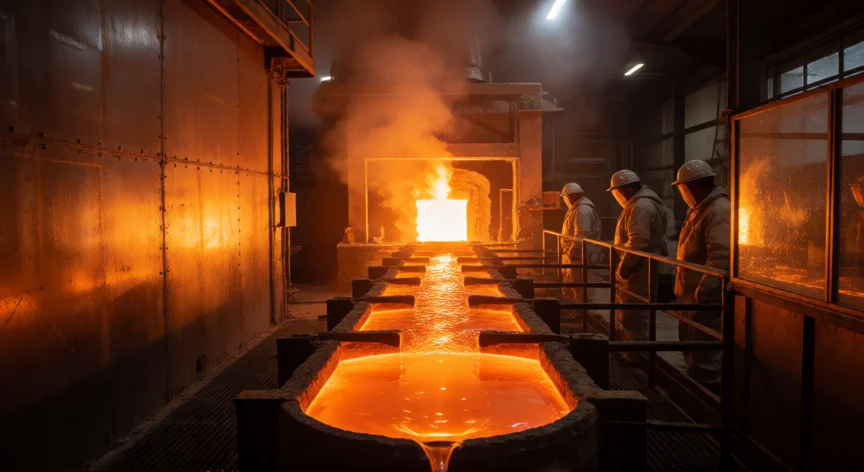
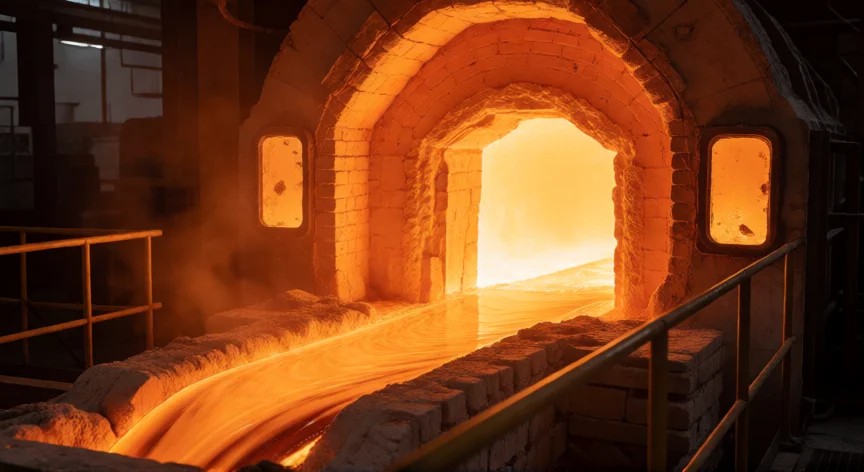
Esta mezcla granulada se introduce en hornos de fusión de ciclo continuo, generalmente de tipo canal o de celda, donde se mantienen a temperaturas que oscilan entre 1.500 °C y 1.650 °C. A estas temperaturas extraordinarias, los granos de arena funden y reaccionan químicamente entre sí, formando un líquido vítreo homogéneo. El tiempo de residencia en el horno puede superar las 24 horas para garantizar que todas las reacciones completas se hayan producido y que no queden burbujas ni inhomogeneidades.
Una vez fundido, el vidrio pasa por una cámara de refinado donde la temperatura se mantiene entre 1.350 °C y 1.450 °C. Aquí, las burbujas de gas atrapadas ascienden y estallan en la superficie, y los últimos cristales no fundidos se disuelven por completo. Este paso es crítico para la transparencia y la resistencia del producto final.
El vidrio refinado fluye entonces hacia la zona de moldeado, donde se produce el plegado o annealing inicial: la temperatura baja a unos 1.000 °C-1.100 °C para aumentar la viscosidad y permitir que el vidrio mantenga una forma. En este punto, dependiendo del método de producción, el vidrio puede seguir por tres vías principales:
| Método | Descripción | Uso típico |
|---|---|---|
| Soplado-soplo (IS) | Un bloque de vidrio se introduce en un molde, se sopla aire y se abre un segundo molde para dar la forma completa | Botellas de bebidas (cerveza, vino, agua) |
| Presión-soplado | Se aplica presión neumática y luego soplado para llenar todos los detalles del molde | Botellas de mayor complejidad y capacidad |
| Soplado en molde (FS) | Se sopla directamente en moldes individuales, más lento pero permite piezas muy elaboradas | Frascos farmacéuticos, vidrio soplado a mano |
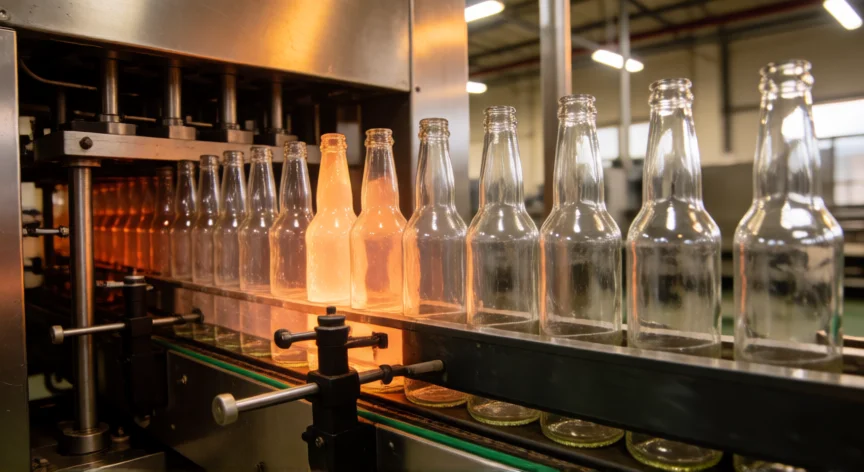
En la industria moderna, el sistema ISA (Individual Section) domina: una máquina con 20, 40 o incluso 80 cavidades produce miles de botellas por hora. Un cabezal dosificador corta un bloque de vidrio fundido del canal, lo deposita en el molde inferior, y una secuencia de pistones, válvulas neumáticas y moldes contramoldes le da la forma exacta de cuello, hombro, cuerpo y base en cuestión de segundos.
Tras el moldeado, la botella aún se encuentra a unos 600 °C y es extremadamente frágil. Debe pasar por un túnel de recocido (leer) donde se enfría de forma controlada durante varios minutos o incluso más de una hora, dependiendo del espesor del vidrio. El perfil térmico es crucial: si el enfriamiento es demasiado rápido, se generan tensiones internas que pueden hacer que la botella se rompa en almacén o en la cadena de frío.
Finalmente, cada botella pasa por un control de calidad automatizado: sensores ópticos verifican la transparencia y ausencia de inclusiones, láseres miden el espesor del vidrio en múltiples puntos, y sistemas de visión artificial detectan deformaciones, burbujas o defectos superficiales. Las botellas que no superan el test son desviadas automáticamente al circuito de reciclaje.
Hasta el 90% de la materia prima puede ser vidrio reciclado (cullet), reduciendo el consumo energético de la fundición en un 30%.
Dato clave