Consejos prácticos para soldar con electrodo E7018
El electrodo E7018 es uno de los electrodos recubiertos más utilizados en soldadura estructural, tuberías, calderas y equipos a presión. Su revestimiento de baja hidrogenación (menos de 5 ml/100g) lo hace resistente a la formación de grietas por hidrógeno, algo crítico en aceros de media y alta resistencia. Antes de encender el arco, es fundamental seguir un protocolo de secado: si el electrodo ha estado expuesto al ambiente más de 4 horas, debe resecarse en horno a 250-300 °C durante 2 horas y mantenerse en un termoportátil a unos 120-150 °C entre usos. Un electrodo húmedo arruina la soldadura con porosidad y grietas de hidrógeno, que pueden aparecer incluso días después.
1. Solo corriente continua (DCEN): El E7018 no funciona en CA. Requiere polaridad inversa (electrodo negativo, pieza positiva). Si tu máquina es de CA o solo da DCEP, no podrás soldar con este electrodo de forma fiable. Verifica que tu máquina entregue DC estable y que el cable del portaelectrodos esté bien fijado al terminal negativo.
2. Amperaje según diámetro: Un error muy común es usar amperaje excesivo, lo que funde el revestimiento antes que el metal de aporte. La tabla orientativa es la siguiente:
| Diámetro | Amperaje (DCEN) |
|---|---|
| 2,5 mm (1/8") | 80 – 130 A |
| 3,2 mm (3/16") | 90 – 150 A |
| 4,0 mm (5/16") | 140 – 210 A |
| 5,0 mm (7/16") | 200 – 280 A |
3. Arco corto y constante: Mantén la longitud del arco igual al diámetro del núcleo metálico (aprox. 2-4 mm). Un arco largo en E7018 produce salpicaduras, porosiadad y pérdida de protección. No arrastres el electrodo: realiza un movimiento de zigzag o lengüeta suave, con oscilaciones de 1,5 a 2 veces el diámetro del cordón. La velocidad de avance típica es de 8-15 cm/min según espesor.
4. Precalentado e interpasada: Para aceros con carbono equivalente (CE) superior a 0,4 % o espesores mayores de 20 mm, precalienta la pieza a 150-250 °C. La temperatura interpasada no debe superar los 250 °C; si se enfría por debajo de 100 °C, recalienta antes de continuar. En tuberías y calderas, este control es obligatorio por normativa (AWS D1.1, ASME IX).
5. Manipulación del revestimiento: El revestimiento de E7018 es frágil. No lo golpees contra la mesa ni lo dejes caer. Un revestimiento roto deja pasar humedad y oxígeno, anulando la protección de baja hidrogenación. Si se rompe, descarta el electrodo o córtalo donde el revestimiento está intacto y vuelve a encender.
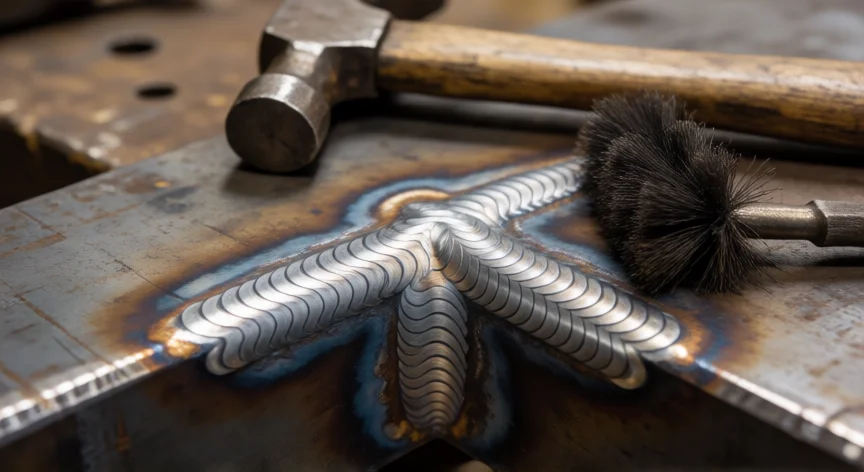
6. Limpieza previa: La zona a soldar debe estar libre de óxido, grasa, pintura, zinc y humedad. Una lija de grano 40-60 o cepillo de alambre son suficientes. El galgano (esquirla) se elimina con un martillo de esquirla o cepillo metálico antes de la pasada siguiente; no uses agua ni aire comprimido con presión excesiva.
7. Posición de soldadura: El E7018 permite soldar en todas las posiciones (plano, vertical, horizontal, sobrecabeza). En vertical ascendente, usa amperaje un 10 % menor que en plano y oscilaciones mínimas. En sobrecabeza, el arco debe ser aún más corto y la velocidad ligeramente mayor para evitar que el metal fundido se deslice.
8. Trato posterior: En soldaduras críticas (estructuras sometidas a fatiga, presión), se recomienda un alivio de tensiones en horno a 550-650 °C durante 1-2 horas. En taller, si no hay horno, un recocido localizado con soplete manteniendo el rango adecuado puede ser una alternativa controlada. Nunca enfríes bruscamente una soldadura gruesa con agua.
9. Errores que debes evitar: No enciendas el arco en la zona de solape ya soldada para "calentar"; arranca siempre en metal base limpio. No reutilices un electrodo que haya estado en el termo más de 8 horas. No soldes con viento superior a 10 km/h sin protección lateral, ya que el gas de protección se desvía. Y, sobre todo, no compitas con E7018 en piezas finas (< 3 mm) donde el calor de entrada es excesivo; para chapas delgadas, un E6013 o un MIG será más adecuado.
Secar en horno a 250-300 °C durante 2 h si el electrodo ha estado expuesto al ambiente más de 4 horas. Un E7018 húmedo genera grietas de hidrógeno incluso días después.
Dato clave