INICIO
armas · mantenimiento
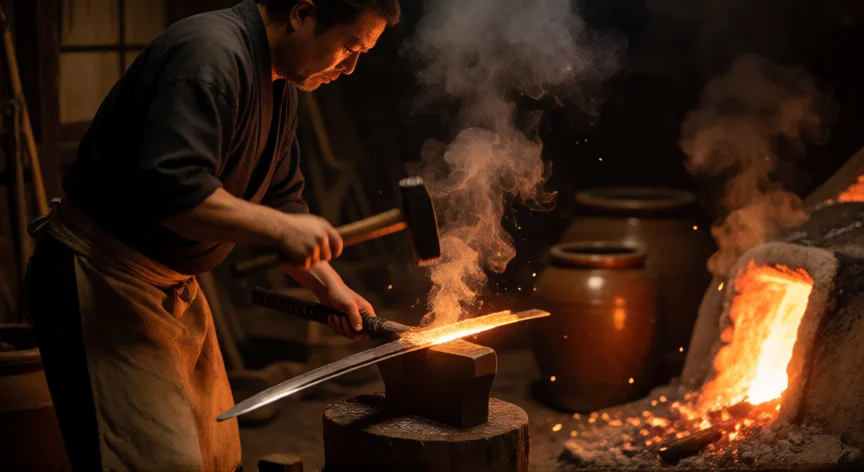
como se fabrica una katana, Forjador japonés trabajando el acero de una katana sobre yunque tradicional
armas ·#12542 ·Lectura 7 min. Redacción de respuesta: Editorial NexusCurioso.com

¿Como se fabrica una katana?

Respuesta corta

El temple diferencial (hamon) crea dos durezas en una sola hoja: ~62 HRC en el filo y ~38 HRC en el lomo, logrando corte y flexibilidad simultáneos.

01

Cómo se fabrica una katana: el proceso artesanal japonés paso a paso

La fabricación de una katana es uno de los oficios más complejos y ritualizados de la tradición japonesa. Un maestro espadachín, o takumi, puede tardar entre seis meses y dos años en completar una sola espada, dedicándole jornadas de más de doce horas diarias. El proceso combina metalurgia antigua, intuición artesanal y una disciplina espiritual que se transmite de generación en generación dentro de las escuelas (ryū) de forja.

Todo comienza con la obtención del metal base: el tamahagane, un acero forjado a partir de mineral de hierro natural (satetsu) mediante el horno tatara. Este proceso, que se realiza en hornos de tierra de forma cilíndrica durante unos diez días, produce una masa heterogénea con un contenido de carbono entre 1 % y 1,5 %. El resultado no es un acero uniforme: contiene zonas con distinto tenor de carbono, lo cual es esencial para lograr la doble naturaleza de la hoja, dura en el filo y flexible en el lomo.

El takumi corta el tamahagane en pequeñas láminas (habitualmente de unos 30 g) y las pliega repetidamente sobre sí mismas al rojo vivo. Cada pliegue multiplica por dos el número de capas; tras seis o siete pliegues se superan las 64-128 capas visibles. Este plegado homogeneiza el metal, elimina impurezas (que emergen como escamas de escoria en cada apertura) y alinea los granos cristalinos en la dirección del filo. El resultado es un nakago en bruto, una barra con una capa de acero blando rodeando un núcleo más duro.

La forja propiamente dicha se realiza sobre un yunque de madera de haya o roble, golpeando con un martillo plano (tetsu-uchi) de unos 3 kg. El forjador no busca solo dar forma: controla la distribución del carbono en cada sección. El borde de corte se deja con mayor concentración de carbono (más duro), mientras el espesor central conserva un contenido menor (más tenaz). Esta estratificación es la base del temple diferencial.

Una vez forjada la silueta aproximada, se aplica la tsuba (guarda) y se definen los bordes. El paso más determinante es el hamon, el temple por contraste térmico. Se recubre la hoja con una capa de barro de arcilla y arena (clay o tsuchi) de espesor variable: fino en el filo (unos 0,3 mm) y grueso en el lomo (hasta 5 mm). Esta capa actúa como aislante térmico programado.

La hoja se calienta uniformemente a unos 800 °C (color rojo cereza oscuro) y se sumerge de golpe en un baño de aceite o agua (yau). La zona delgada de barro se enfría primero y se transforma en martensita (extremadamente dura, ~60 HRC), mientras la zona gruesa se enfría lentamente y conserva estructura de perlitita/ferrita (blanda, ~40 HRC). La línea irregular donde ambos microstructuras se encuentran es el hamon, el patrón visible que identifica a cada forjador como una huella dactilar.

Tras el temple, la hoja está frágil y opaca. Comienza la etapa de pulido (toshi), que puede durar más de un mes. Se usan piedras de agua de granos decrecientes (desde 200 hasta 10 000 gritos) sobre soportes de cuero (uragiri) y resina de pino como lubricante. El pulidor debe eliminar el óxido superficial sin modificar la microestructura, revelando el ji-hamon (patrón interior) y el hi (línea de grano visible bajo lupa).

Finalmente, el montaje (koshirae) une la hoja a su empuñadura: se inserta el nakago (cola) en el saya (vaina de madera laqueada), se coloca la tsuba, se atan los cordones (tsuka-ito) sobre piel de rayo y se añade el menuki (empuñadura decorativa). Un katana completo es, en definitiva, un objeto que integra metalurgia, cerámica, carpintería, lacería y caligrafía.

“

Un forjador tradicional puede tardar entre 6 meses y 2 años en completar una katana, dedicando más de 12 horas diarias al trabajo del metal.

Dato clave
como se fabrica una katana, Detalle del filo y hamon de una katana tradicional sobre tela oscura
Imagen

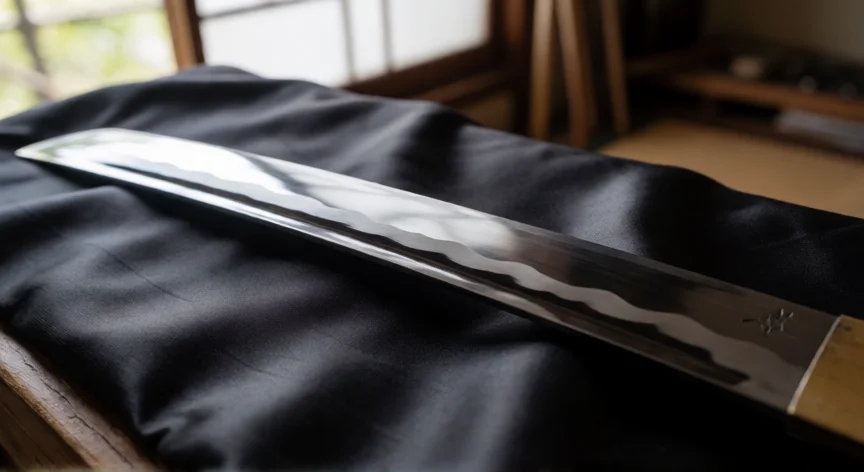
Detalle del filo y hamon de una katana tradicional sobre tela oscura

02

Del hierro a la hoja: la forja tradicional de la espada japonesa

La metalurgia del tamahagane explica por qué la katana no se fabrica con acero industrial moderno. El tamahagane es un hierro cementante con inclusiones de sulfuro de manganeso que, al plegarse, crean una estructura de "acero en sandwich". La zona superficial (3-5 mm) tiene ~0,8 % C y da el filo; el núcleo (~0,4 % C) absorbe impactos sin romperse. Este gradiente es imposible de conseguir con aceros comerciales homogéneos sin tratamientos termoquímicos complejos.

El hamon no es decorativo: marca la frontera metalúrgica real entre dos fases. Bajo luz oblicua se observan patrones como gunome (dientes de sierra), cha-ya (pino) o kickari (onda recta), que dependen de la técnica con que el forjador pintó el barro. Un hamon limpio y profundo indica un temple bien controlado; un hamon "quemado" revela error en la temperatura o espesor de arcilla.

En cuanto a las propiedades mecánicas resultantes, una katana bien templada presenta:

ParámetroFilo (martensita)Lomo (ferrita/perlitita)
Dureza Vickers~700 HV (≈ 62 HRC)~200 HV (≈ 38 HRC)
TenacidadBaja (frágil)Alta (flexible)
FunciónCortar con mínima penetraciónAbsorber torsión sin doblarse

La norma de autenticidad la establece la Nihon Hontō Meikyokai (Asociación de Verdaderos Espadachines de Japón). Para que una hoja se considere meibutsu (obra maestra) debe forjar un takumi miembro, superar inspección visual y de microscopía, y recibir el sello (mei) grabado en el nakago. Los forjadores más reconocidos trabajan en escuelas como el Momoyama-ha o el Yoshina-ha, cada una con sutiles diferencias en el perfil del hamon y el ángulo de la hoja.

Los tiempos de producción varían enormemente. Un aprendiz puede tardar tres años solo en dominar el tatara. El forjado de la hoja en sí dura de 3 a 5 semanas de trabajo intensivo. El pulido, como se ha dicho, exige 4-6 semanas. El montaje y la lacería añaden 2-3 semanas más. Sumando secado entre capas de laca y curado, el ciclo completo ronda los 6 a 12 meses para una pieza de calidad media, y mucho más para obras de autor.

Hoy, la mayoría de katanas comerciales son réplicas hechas en fábricas de Kioto o Seki (Gifu) con acero SK-5 o 1095, plegadas mecánicamente y templadas en cinta. No guardan relación metalúrgica con el proceso tradicional, aunque replican la estética. Una katana de takumi auténtica supera fácilmente los 30 000-80 000 USD, y las obras de maestros vivos pueden alcanzar cifras de seis cifras en subasta.

Conclusión:

¿como se fabrica una katana?

La fabricación de una katana es la síntesis de siglos de metalurgia empírica, disciplina artesanal y estética japonesa. Cada etapa, desde el tatara hasta el último pulido, exige años de práctica y un conocimiento transmitido oralmente. Hoy, frente a la producción industrial masiva, el oficio del takumi sobrevive como patrimonio vivo, donde la ciencia de los materiales se expresa en una curva de acero que corta y dobla a la vez.

Fuentes: Nihon Hontō Meikyokai, The Art and Ritual of the Japanese Sword (B. Ellington, 1975), Journal of the Metals Society of Japan (ISIJ International), Museo Imperial de Tokio – colección de espadas. —
Redacción: editorial NexusCurioso.com
Más preguntas de armas
De otras categorías