Cómo se fabrica un zapato de cuero: del trozo de piel al calzado terminado
La fabricación de un zapato de cuero, especialmente en su versión artesanal, es un proceso que combina oficio, precisión y paciencia. Aunque existen métodos industriales en cadena, el zapato de cuero de calidad sigue siendo mayoritariamente elaborado a mano o con semiautomatización en talleres especializados. El resultado final depende de cada una de las etapas que se detallan a continuación.
1. Diseño y patronaje. Todo empieza con el diseño del modelo: la silueta, la línea de la suela, la altura del empeine, la forma del tacón. A partir de ahí, el zapatero o el patronista elabora las plantillas o patrones en papel o cartón, que son las piezas exactas que se recortarán en la piel. Se distinguen varias partes principales: el puntero, el contrafuerte (la parte trasera que sujeta el talón), las carruras (laterales), la lengüeta y la plantilla. Cada pieza se corta con un margen de costura de entre 5 y 8 milímetros.
2. Selección y curtido del cuero. No todo el cuero es igual. Para un zapato de calidad se utiliza piel de vaca, buey o, en gamas altas, piel de caballo o alce. El cuero pasa por un proceso de curtido (vegetal con taninos o mineral con sales de cromo) que puede durar de semanas a meses. Una vez curtido, se clasifica por grosor: para el empeine se usa entre 1,2 y 1,8 mm, y para la suela entre 3 y 5 mm. El cuero se estira, se lija y se hidrata antes del corte.
3. Corte de las piezas. Con los patrones sobre el cuero extendido, se recortan las piezas con tijeras de zapatero o cuchillas semiautomáticas. En producción artesanal, cada pieza se corta a mano para aprovechar mejor la piel y evitar defectos. Se marcan con tiza o lápiz las zonas que irán enfrentadas en la costura (interior con exterior) para que el acabado sea limpio.
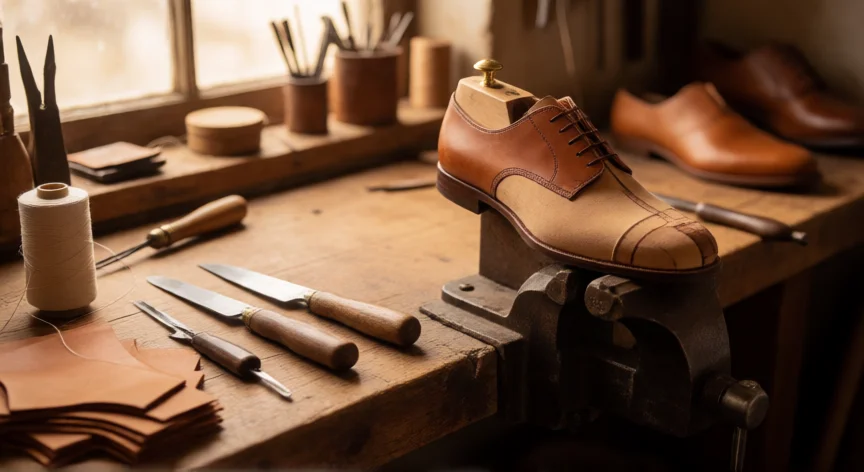
4. Preformado o precurvado. Antes de coser, algunas piezas como el puntero y las carruras se humedecen ligeramente y se estiran sobre una horma (molde de madera o plástico con la forma interior del pie) para darles la curvatura tridimensional que tendrá el zapato. Se deja secar con peso o grapas metálicas que se retiran después.
5. Costura del empeine (ensamble). Las piezas se unen entre sí con hilo de lino o nylon encerado, usando una máquina de coser a dos agujas (tipo Blöcker) o a mano con aguja y hilo grueso en la técnica Brogue. La costura puede ser interior (invisible) o exterior (visible, como en los estilos Goodyear welt o Burgundese). Se cosen también los ojales para los cordones, el contrafuerte estructural de fieltro o cuero y las plantillas interiores.
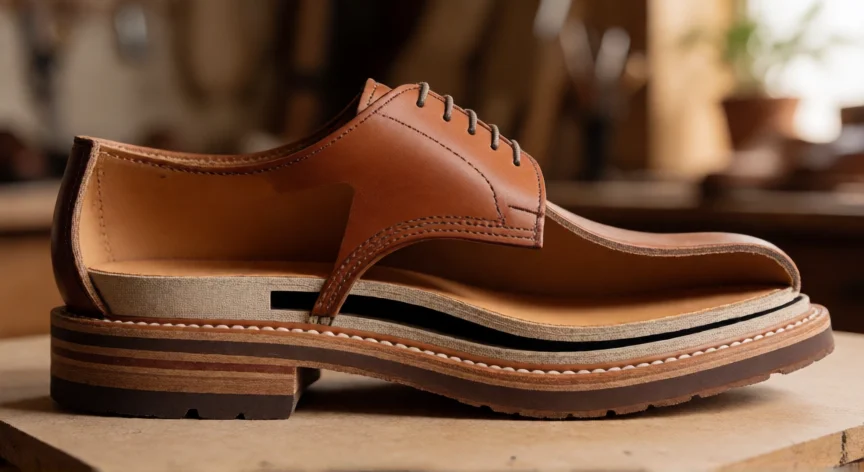
6. Montaje en horma (basting y lasting). El empeine cosido se estira e introduce en la horma con un instrumento llamado bastidor. Una vez tensado, se fija con grapas metálicas (clavos de zapatero) alrededor del borde. Se coloca la plantilla interior, el midsole (suela intermedia de corcho o goma) y se marca el contorno exterior.
7. Suela: pegado y costura. Aquí es donde se distingue la calidad. En el método Goodyear welt, se cose una tira de cuero (el casaca o welt) al borde del empeine y luego la suela se cose al welt con una máquina de aguja lateral. Esto permite reemplazar la suela sin dañar el zapato. En el método más sencillo, la suela se pega con cola caliente de goma o neopreno y se remata con un ribete. El tacón se pega y se clava a la suela.
8. Acabado y pulido. Se lijan los bordes, se aplica betún (pegamento fino) para sellar los bordes del cuero, se pasa una báscula de zapatero para alisar y dar forma a los cantos, y finalmente se pulen con pata de cabra o paño. Se aplican acabados: aceite, cera, o barniz según el tono deseado. Se insertan los cordones, se raspa el interior para eliminar asperezas y se hace un control de calidad final.
9. Curado final del cuero. Un zapato de cuero nuevo suele llevar 2-4 semanas hasta que toma la forma definitiva del pie del usuario. El cuero se ablanda, se adapta y desarrolla su pátina natural con el uso y los cuidados (cebado con aceite de manguango, limpias con jabón neutro y protectores UV).
Un par de zapatos artesanos con costura Goodyear requiere entre 8 y 15 horas de trabajo manual frente a menos de 2 minutos en línea industrial.
Dato clave