Cómo se Fabrica una Bicicleta: Del Diseño al Producto Final
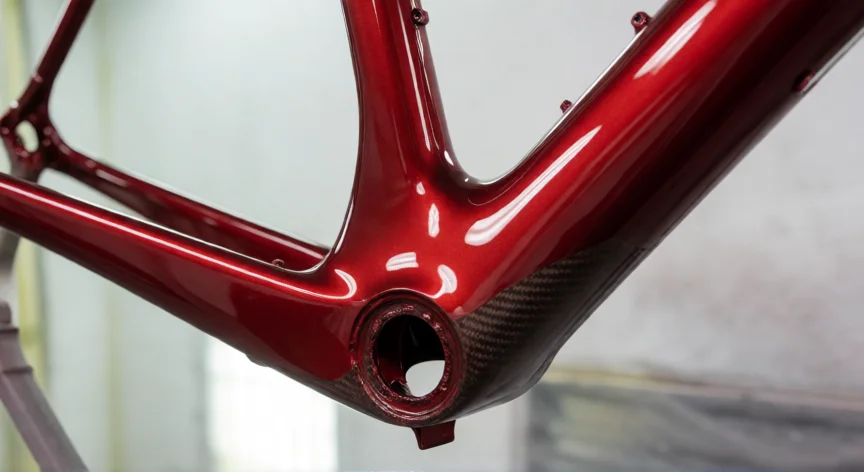
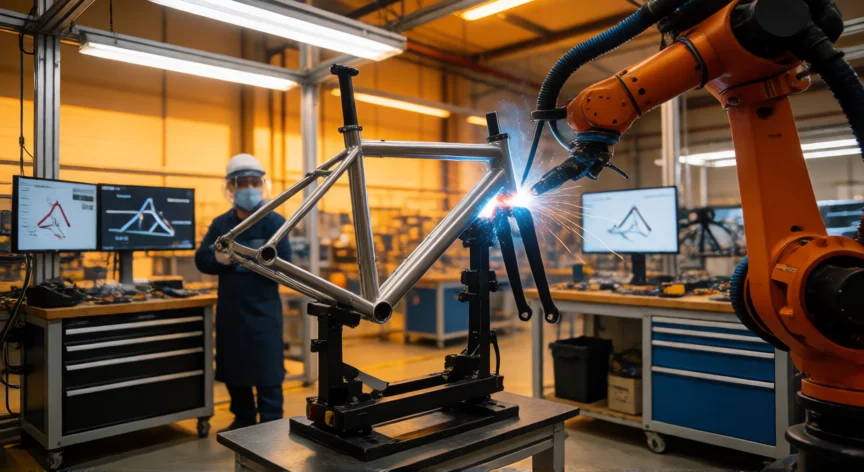
La fabricación de una bicicleta es un proceso industrial que combina ingeniería de precisión, trabajo artesanal en ciertas etapas y automatización robótica en otras. Todo comienza en la fase de diseño y prototipado, donde los ingenieros utilizan software de modelado 3D (CAD) para definir la geometría del cuadro, la distribución de pesos, las fuerzas que soportará cada tubo y la ergonomía del jinete. Se realizan simulaciones por elementos finitos (FEM) para verificar que el marco resistirá cargas dinámicas sin ceder. El material principal del cuadro puede ser acero cromado, aluminio (aleaciones 6061 o 7005), titanio o fibra de carbono. En el caso del aluminio y el acero, los tubos se producen mediante un proceso de extrusión: una barra sólida del metal se calienta y se fuerza a través de una matriz que le da la forma interior y exterior exacta. Para la fibra de carbono, se cortan láminas pre-impregnadas con resina epoxi y se disponen en capas sobre un molde en forma de huevo revestido, que luego se cura en un horno a temperaturas entre 120 °C y 180 °C durante varias horas. Una vez obtenidos los tubos, llegan a la línea de soldadura o ensamblaje del cuadro. En bicicletas de aluminio y acero, los tubos se cortan con láser a la longitud exacta, se liman las extremidades y se unen mediante soldadura TIG (Tungsten Inert Gas) o MIG. Un soldador cualificado introduce manualmente el varillero de relleno en la unión mientras un asistente sostiene la antorcha; este proceso requiere experiencia para lograr cordones uniformes. En cuadros de carbono, no hay soldadura: las piezas se ensamblan con adhesivos epoxi de alta resistencia y se curan nuevamente. Después de la soldadura, el cuadro pasa por un tratamiento superficial: desengrase, fosfatizado o anodizado (en aluminio) para crear una capa protectora contra la corrosión. A continuación se aplica la pintura mediante sistemas electrostáticos o en cabina de pulverización, donde se depositan varias capas (primer, base color, barniz) que se secan en hornos a 60 °C-80 °C. El acabado puede ser mate, brillante, perlado o con efectos especiales como el clear coat con partículas metálicas. Mientras tanto, los componentes individuales se fabrican en líneas paralelas: la horquilla telescópica se forja y mecaniza en centros CNC; el sistema de transmisión (cierre, piñones, cadena) se produce mediante forja en frío y rectificado; los ruedines se fabrican por extrusión o forja y luego se taladran los agujeros para los radios; las ruedas se ensamblan en bancos de tensado donde cada radio se aprieta con un torque medido. El ensamblaje final se realiza en bancos de montaje donde un operario (o brazo robótico) fija la horquilla, el cuadro superior, el sillín, el manillar, los frenos, los pedales y las ruedas. Se ajustan los cables o se configuran los sistemas de frenos hidráulicos, se calibra la transmisión y se verifica que cada componente gire libremente. Una vez montada, la bicicleta pasa por un bancada de pruebas: se somete a cargas cíclicas en máquinas de fatiga (simulando miles de kilómetros), se comprueba el alineamiento del cuadro, el torque de todos los pernos con llave dinamométrica y se realiza una prueba de frenado. Solo cuando supera todas las verificaciones recibe el número de serie y se embala.
| Etapas | Duración aproximada | Tecnología clave |
|---|---|---|
| Diseño CAD/FEM | 3-12 meses | Software 3D, simulación |
| Extrusión/Cortado tubos | Minutos por tubo | Extrusora, láser CNC |
| Soldadura/Ensamblaje cuadro | 15-40 min | TIG/MIG robótico o manual |
| Pintura y secado | 2-4 h | Cabina electrostática, horno |
| Montaje y control | 20-35 min | Bancada, torque, fatiga |
El factor de seguridad mínimo exigido en el cuadro de una bicicleta es de 3 a 5 veces la carga máxima de uso antes de la rotura.
Dato clave