INICIO
general
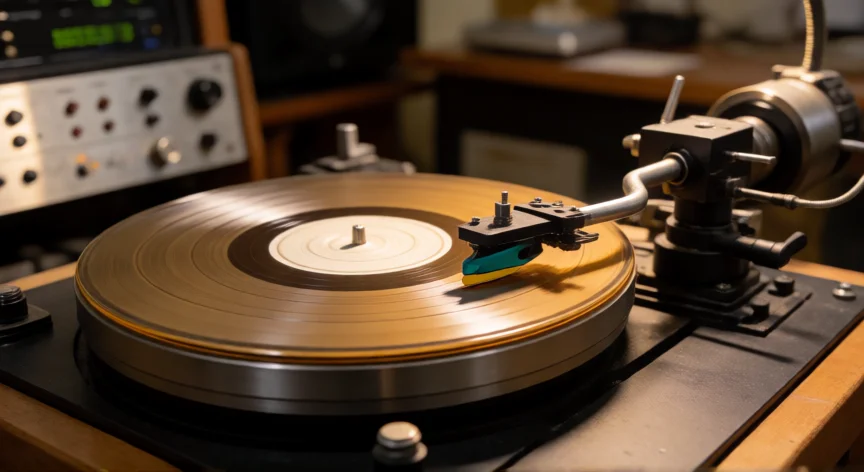
como se fabrica un disco de vinilo, Torno de corte grabando surcos en un disco de lacquer durante la fabricación de un vinilo
general ·#12627 ·Lectura 7 min. Redacción de respuesta: Editorial NexusCurioso.com

¿Como se fabrica un disco de vinilo?

Respuesta corta

La prensa ejerce entre 60 y 100 toneladas de presión durante 1-3 minutos para sellar el vinilo en los stampers metálicos.

01

Cómo se fabrica una disco de vinilo: del estudio al tocadiscos

La fabricación de un disco de vinilo es un proceso que combina técnica analógica de precisión con ingeniería industrial, y aunque ha evolucionado con la tecnología, sus pasos fundamentales se mantienen prácticamente idénticos desde los años 50. Comprender cómo se fabrica un vinilo permite apreciar por qué cada disco es, en cierto modo, una pieza artesanal, incluso en producción masiva.

Todo comienza en el estudio de grabación, donde la música se mezcla y masteriza específicamente para el formato analógico. A diferencia del audio digital, el vinilo requiere un masterizado dedicado: se controlan los niveles de graves, la dinámica estéreo y la amplitud total para que quepa en las surcos sin distorsión. El ingeniero de masterización entrega una cinta o archivo de referencia que servirá para el corte.

El siguiente paso crítico es el corte del lacquer, también llamado 'cutting'. En un torno de corte (máquinas como Neumann ST51, GML Gemini o Studer A807), una aguja diamantada vibra siguiendo la señal de audio y graba físicamente las ondas sonoras en un disco de lámina de celuloacetato (lacquer) de unos 1,5 mm de grosor. Este disco resultante se denomina master lacquer o 'original master'. Cada lado del vinilo requiere un corte separado. El proceso exige que el ingeniero de corte ('cutting engineer') tome decisiones en tiempo real sobre ganancia, velocidad de giro y compensación de tono.

Una vez cortado, el master lacquer se somete al proceso de electroformado (también llamado 'plating'). El disco se sumerge en un baño de cobre o níquel donde una corriente eléctrica deposita metal sobre la superficie, creando una réplica metálica llamada 'mother'. Este mother contiene las surcos invertidos (en relieve positivo). El proceso de electroformado puede repetirse para obtener un 'stamper' (o 'stampers'), que es la placa metálica negativa que finalmente se usará en la prensa.

Con el stamper listo, entramos en la fase de prensado. Un disco de polímero virgen (generalmente PVC reciclado o virgen) se calienta a unos 150-170 °C hasta convertirse en una 'biscuit' o pastilla flexible. Esta pastilla se coloca entre los dos stampers (uno para cada cara) y una prensa hidráulica ejerce una presión de entre 60 y 100 toneladas durante 1-3 minutos. El resultado es un disco de vinilo con ambos lados grabados simultáneamente.

Tras el prensado, el disco pasa por un proceso de trimado: se recortan los bordes irregulares (rebaba) con una fresadora rotativa para darle el diámetro exacto de 30 cm (12 pulgadas) o 25 cm (10 pulgadas). Luego se perfora el agujero central de 4,5 mm y se aplica un tratamiento superficial (antiestático y antiadhésivo) para evitar que el vinilo se pegue a sí mismo.

La inspección de calidad es fundamental. Cada disco se revisa visualmente (burbujas, grietas, desalineaciones) y en muchas plantas se realiza una prueba de escucha o un análisis por láser de la geometría del surco. Los discos defectuosos se descartan; la tasa de rechazo suele rondar entre el 3% y el 8% dependiendo del fabricante y la complejidad del material.

Finalmente, el vinilo se empaca: se limpia con paños antipolvo, se coloca en su funda interior (sleeve) de papel o plástico, a veces junto con un libro (booklet) impreso, y se sella en la funda exterior (often un 'hard gatefold' o 'J-card'). Para ediciones limitadas, se añaden números de serie, colores especiales (vinilo transparente, negro mate, colorido) y certificaciones de autenticidad.

El tiempo total desde el master hasta el vinilo empaquetado puede variar de 3 a 12 semanas, dependiendo de la demanda del fabricante, el número de copias (tirada) y si se trata de una edición estándar o limitada. Los principales fabricantes actuales incluyen Pallas Records (Alemania), RTI (Reed, EE.UU.), Optic Disc (Reino Unido) y GZ Media (China), cada uno con sus propias especialidades en calidad y capacidad.

“

Un stamper tiene una vida útil de 50.000 a 100.000 prensados antes de degradarse; para tiradas grandes se fabrican varios a partir del mismo mother.

Dato clave
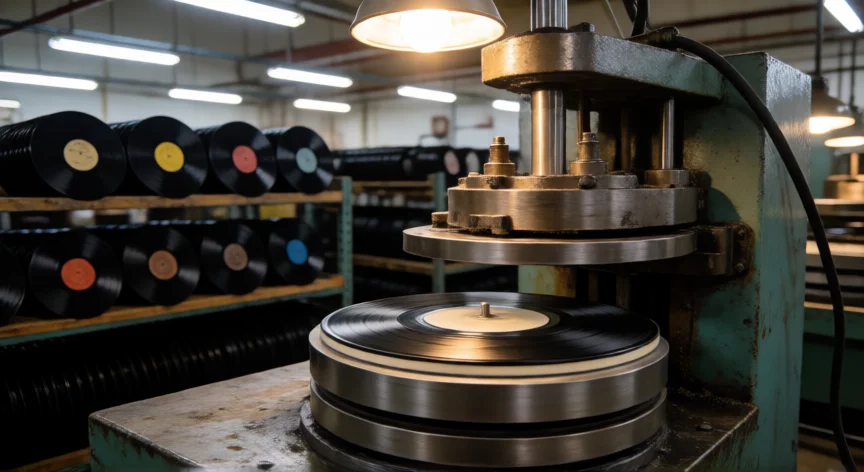
como se fabrica un disco de vinilo, Prensa hidráulica prensando un disco de vinilo entre stampers metálicos en una fábrica
Imagen

Prensa hidráulica prensando un disco de vinilo entre stampers metálicos en una fábrica

02

Proceso completo de manufactura del vinilo desde el máster hasta el prensado final

Un aspecto que muchos desconocen es la composición del material. El vinilo tradicional está hecho de policloruro de vinilo (PVC) virgen, con aditivos que le dan flexibilidad y estabilidad. Sin embargo, en los últimos años muchos fabricantes ofrecen opciones con PVC reciclado (hasta un 30-40% de material recuperado) o mezclas con otros polímeros para reducir la huella ecológica. El color del disco se logra añadiendo pigmentos al material antes de la extrusión de las pastillas.

La velocidad de giro del vinilo (33⅓, 45 o 78 RPM) influye directamente en la duración máxima: a 33⅓ RPM un disco de 12" puede contener aproximadamente 22-25 minutos por lado; a 45 RPM, unos 15-17 minutos. El ingeniero de corte decide la velocidad óptima para cada lanzamiento, equilibrando duración, calidad de sonido y espacio disponible en el surco.

La profundidad y geometría del surco son microscópicas: tiene un ancho de unos 50 micras y una profundidad de entre 30 y 50 micras. Cualquier imperfección en el stamper o en la prensa se amplifica en la reproducción, por eso la precisión en cada etapa es crítica. La aguja del tocadiscos (stylo) recorre este surco a la velocidad del disco, y las vibraciones resultantes se convierten en señal eléctrica mediante el cartucho magnetofónico o piezoeléctrico.

En cuanto a calidad sonora, los vinilos de alta gama (180-200 g) ofrecen una mayor estabilidad en la aguja y menos resonancia del propio disco, pero requieren más material y una prensa de mayor tonaje. Los discos estándar suelen pesar entre 130 y 140 gramos. La elección del peso es un compromiso entre calidad, coste y durabilidad del stock.

Un dato relevante para coleccionistas y productores: cada stamper tiene una vida útil limitada (generalmente entre 50.000 y 100.000 prensados) antes de que la microgeometría se degrade. Para tiradas muy grandes, se fabrican múltiples stampers a partir del mismo mother, lo que puede introducir ligeras variaciones entre discos de la misma edición.

La sostenibilidad del proceso es un tema creciente: el consumo energético de las prensas, el uso de PVC y los baños químicos del electroformado generan residuos. Algunas plantas están migrando a sistemas de recirculación de agua y a la recuperación de PVC para nuevos lotes, reduciendo hasta un 60% los desechos por unidad fabricada.

En resumen, fabricar un vinilo es un viaje que atraviesa seis etapas principales: masterización para analógico, corte del lacquer, electroformado, prensado, control de calidad y empaquetado. Cada una requiere expertise específico y equipos de precisión, lo que explica por qué un vinilo bien hecho sigue siendo, décadas después de su 'resurrección' comercial, un objeto con una cadena de producción fascinante y en gran parte artesanal.

Conclusión:

¿como se fabrica un disco de vinilo?

La fabricación de un vinilo es la intersección perfecta entre el arte sonoro y la ingeniería de precisión: seis etapas encadenadas donde cada micrón cuenta. Desde la vibración de la aguja diamantada sobre el lacquer hasta la tonelada de presión que sella el PVC, cada paso deja su huella audible en el surco que tu tocadiscoparará miles de veces. Con la demanda del formato creciendo sostenidamente desde 2015, las plantas de prensado de todo el mundo operan a plena capacidad, y la calidad del producto final sigue dependiendo, como hace 70 años, de la pericia del ingeniero de corte y de la calibración impecable de la prensa.

Fuentes: Vinyl Engine (vinylengine.com), Pallas Records manufacturing documentation, RTI Pressing technical guides, The Vinyl Engine forum - pressing process threads —
Redacción: editorial NexusCurioso.com
Más preguntas de general
De otras categorías