Cómo se fabrica la tinta: del pigmento al producto final
La fabricación de tinta es un proceso industrial que combina química, ingeniería de materiales y precisión artesanal. Antes de entender los pasos, conviene saber que no existe una única fórmula universal: la tinta para impresión offset, la de inyección de tinta (inkjet), la de serigrafía, la de bolígrafo o la de tatuaje tienen composiciones muy distintas entre sí. Sin embargo, todas comparten una lógica común: un medio líquido que transporta el colorante y lo fija sobre el sustrato.
1. Selección de materias primas. El ingrediente central es el pigmento (partícula sólida insoluble) o el colorante/tinte (molécula soluble). Los pigmentos más comunes son el negro de humo (carbon black), el dióxido de titanio (blanco), los oxicromos metálicos (amarillo, rojo, azul) y los phtalocianinos. El medio o vehículo puede ser agua, aceites minerales, resinas alquídicas, alcoholes isopropílicos, glicoles o una mezcla. Además se añaden aditivos: espesantes, antiespumantes, conservantes, tensioactivos y agentes de mordentado.
2. Hinchado y pre-dispersión. El pigmento en polvo se introduce en una cantidad pequeña de medio líquido (generalmente una fracción del volumen final) junto con un adhesivo o resinato. Se calienta a entre 60 y 90 °C durante varias horas. La resina envuelve cada partícula de pigmento, formando lo que se llama tinta cruda o magma. Este paso es crítico porque si el pigmento no queda bien recubierto, se aglomerará después.
3. Molienda y dispersión fina. El magma pasa a un molino: puede ser un molino de bolas (con esferas de acero o cerámica que giran en un tambor), un molino de rodillos (dos cilindros contrarotantes) o, en plantas modernas, un molino de alta energía tipo Sandmills o Dispermat (cámaras donde pequeñas esferas vibran a gran velocidad). El objetivo es reducir el tamaño de aglomerado a menos de 1-2 micras para que la tinta sea ópticamente estable y no tase los cabezales de impresión.
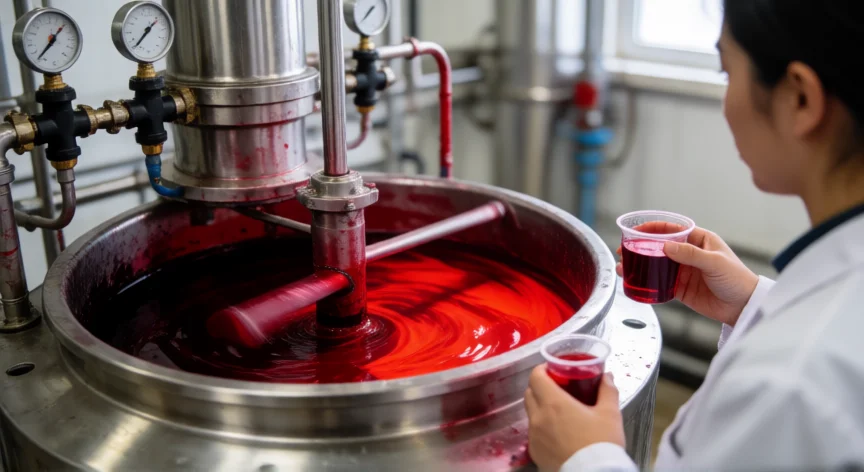
4. Mezcla y ajuste fino. Tras la molienda, se añade el resto del medio líquido (thinner, agua desionizada, solventes) y los aditivos restantes. Se agita en tanques de mezcla con hélices o agitadores magnéticos durante 30 min a 2 h. En esta fase se ajusta la viscosidad, el punto de fluidez (gel point), la tensión superficial y el pH. Cada aplicación exige valores muy concretos: una tinta offset tiene una viscosidad de 20-30 segundos en viscosímetro Ford Cup, mientras que una tinta inkjet puede estar por debajo de 2 mPa·s.
5. Filtración. La mezcla se pasa por filtros progresivos: mallas de 120, 250 y finalmente membranas de 5-10 micras (en tintas inkjet, incluso de 1 µm). Esto elimina cualquier partícula residual que podría obstruir boquillas o cilindros gravados.
6. Control de calidad y envasado. Se miden: colorimetría (Densitómetro X-Rite), viscosidad, pH, estabilidad a la sedimentación (se deja reposar 72 h), adhesión a distintos papeles, secado y resistencia a la abrasión. Aprobado el lote, se envasa en cubetas, bolsas estancas o envases de plástico/vidrio según la fórmula.
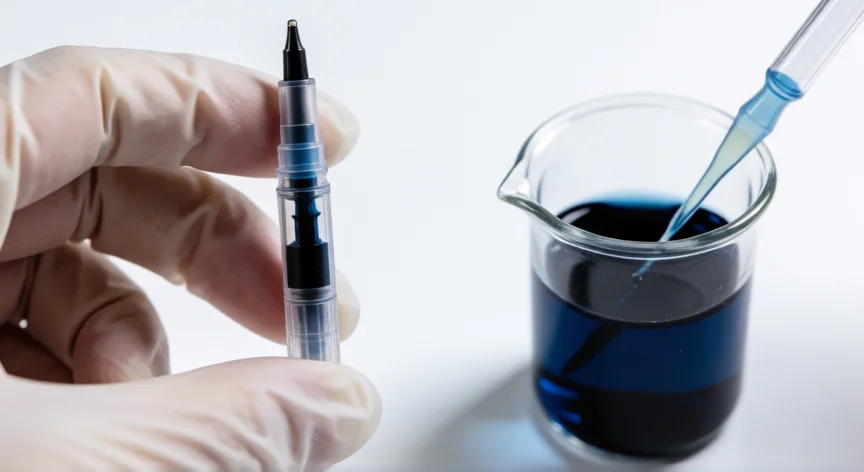
Para las tintas de escritura (bolígrafo, pluma), el proceso es similar pero a menor escala: se dispersan colorantes solubles en una base de solventes orgánicos (xileno, tolueno) o, en tintas de pluma, en agua con glicerina y aditivos. En las tintas de tatuaje, además de pigmentos aptos para uso dérmico, se incluyen conservantes bacteriostáticos y se esteriliza el producto final.
Un dato relevante: la industria global de tintas y recubrimientos supera los 100.000 millones de dólares al año, y la tendencia actual va hacia tintas a base de agua y libres de VOC (compuestos orgánicos volátiles), así como tintas conductivas con nanopartículas de plata para electrónica impresa.
La molienda (dispersión fina) suele representar entre el 40 % y el 60 % del coste total de fabricación de una tinta pigmentaria.
Dato clave