Instagram

Fabricación de la tela polar: del plástico al tejido más ligero y cálido
La tela polar, o polar fleece como se conoce internacionalmente, es un tejido de punto perchado cuya materia prima principal es el poliéster. No proviene de animales como la lana, sino que nace del petróleo: un polímero que se sintetiza combinando ácido tereftálico y etilenglicol a temperaturas elevadas. El resultado es el PET, ese mismo plástico transparente de las botellas de refresco, que al enfriar se solidifica, se extruye por una boquilla y se rompe en pequeñas escamas llamadas chips.
El origen del polar moderno está en los laboratorios de Malden Mills, un fabricante textil de Lawrence, Massachusetts. En los años ochenta experimentaron con tejidos sintéticos similares a la piel y desarrollaron lo que hoy conocemos como poliéster fleece, comercializado bajo las marcas PolarTec y Polar Fleece. La popularización llegó en los noventa, cuando las marcas de montaña lo ofrecieron a excursionistas y escaladores como alternativa más ligera que la lana. Desde ahí pasó de nicho técnico a uso masivo en moda, hogar y equipamiento deportivo.
El proceso de hilado es el corazón de toda la producción. Los chips de poliéster virgen se recalientan en una cuba a unos 260-270 grados y se fuerzan a salir por diminutos orificios de un disco metálico llamado hilera o spinneret. Al contacto con el aire, los filamentos fundidos se solidifican, se enrollan en un carrete caliente y forman una cuerda gruesa conocida como tow.
Si hablamos de polar reciclado, el camino empieza antes: envases PET usados llegan en pacas desde proveedores o programas municipales de reciclaje. Los operarios los vacían sobre una cinta transportadora, los clasifican por color separando verdes de transparentes, y retiran tapones, bases o cuerpos extraños. El plástico limpio pasa por un baño esterilizador, se seca, se tritura en escamas pequeñas y vuelve a lavarse. Las escamas claras se blanquean; las verdes conservan su tono y se reservan para hilados oscuros. A partir de ahí, se funden y extruyen por la misma hilera que el poliéster virgen.
El tow se estira en una máquina con rodillos calientes que lo alargan hasta tres o cuatro veces su longitud original. Este paso ordena la estructura cristalina de las moléculas de PET y multiplica la resistencia. Después pasa por una máquina de rizado que le da textura de acordeón, se seca, se corta en trozos de pocos centímetros y se enfarda, obteniendo una fibra corta y pelusa que recuerda mucho a la lana.
Antes de hilar, cada paca se inspecciona y se muestrea para verificar uniformidad de resistencia y grosor. Si supera el control, el tow cortado va a una carda que alinea las fibras en cordones gruesos parecidos a cuerdas, recogidos en barriles. Una máquina de hilado los retuerce hasta reducirlos a un diámetro mucho más fino, y el hilo terminado se recoge en grandes bobinas listas para la fase textil.
El fabricante compra esas bobinas y sumerge el hilo en cubas de teñido en caliente dentro de la zona de tintorería. Los hilados de botellas verdes exigen tonos oscuros; los blanqueados admiten cualquier color. Tras el teñido, el hilo pasa por una máquina de secado. La estabilidad del color es uno de los puntos de control más críticos en la calidad del polar final.
El hilo seco se alimenta a una máquina de punto circular que une los hilos formando un tubo continuo de tela, de unos 1,47 metros de ancho y varios cientos de metros de largo. Intervienen dos juegos de hilos: los de cara, que construyen la superficie visible, y los de fondo, que aportan resistencia y capacidad aislante. El punto, frente a la calada, da elasticidad y un aislamiento térmico superior.
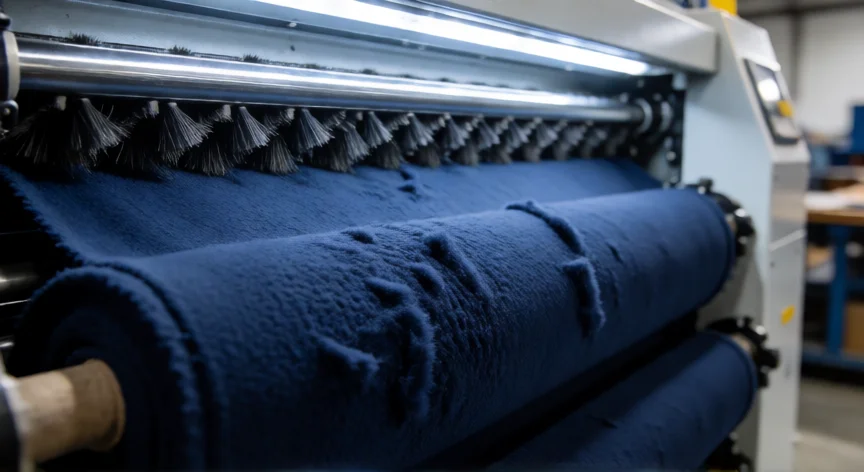
Para lograr la textura mullida tan reconocible, el tejido pasa por una máquina de perchado o napper, con rodillos de púas que erizan las fibras. Luego entra en una máquina de tundido o rapado, que con una cuchilla de precisión recorta el pelo a una altura uniforme. El cepillado puede ser de una cara o doble, y es exactamente lo que crea esas bolsas de aire atrapadas entre los hilos. Es el mismo principio del terciopelo o la pana.
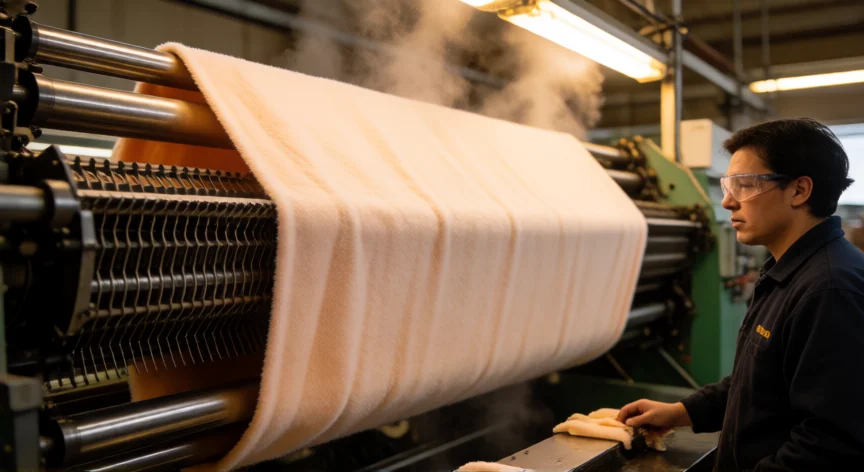
El acabado final incluye un spray repelente al agua, tratamientos antipilling, antiestáticos o de transporte de humedad en las versiones técnicas. La agitación mecánica estabiliza las fibras. Algunas guías mencionan refuerzo con aleaciones metálicas de níquel-cromo para prendas de climas extremos. El tejido ya acabado se corta, se enrolla en cartones y viaja al confeccionista.
“La máquina de perchado (napper) eriza las fibras y la cuchilla de tundido recorta el pelo a una altura uniforme, creando las bolsas de aire que atrapan el calor corporal.”
Dato clave