Instagram

Fabricación de la proteína whey: del suero de leche al suplemento proteico
La proteína whey, conocida también como proteína de suero de leche, nace como un subproducto de la industria quesera. Durante siglos, ese líquido blanquecino y algo amargo se consideraba un residuo sin valor: se usaba para alimentar ganado, para elaborar otros quesos de menor categoría o incluso como fertilizante. Lo que nadie intuía entonces es que, al deshidratarse, ese suero se convierte en un polvo extraordinariamente rico en proteínas completas, con un perfil de aminoácidos que hoy lo sitúa entre los suplementos más consumidos del planeta.
Todo empieza con la leche de vaca cruda, que se somete a una pasteurización rigurosa. Se calienta a unos 70-80 °C y se enfría de golpe hasta los 4 °C, un choque térmico que elimina bacterias patógenas sin destruir por completo las estructuras proteicas. Tras ese tratamiento, en la leche quedan aproximadamente un 20 % de proteína de suero y un 80 % de caseína, la proteína dominante, que es precisamente la que se separará para formar la cuajada del queso.
El paso que lo cambia todo se llama coagulación. Se introduce un agente cuajado, casi siempre el enzima quimosina (renina), aunque en algunos casos se recurre al calor o a un ácido. La quimosina ataca la kappa-caseína que recubre las micelas lácteas; al romper esos enlaces, las micelas pierden estabilidad y la caseína se agrupa formando partículas sólidas, la cuajada, base del queso. Lo que sobra al retirar esa cuajada es el suero líquido, y ahí está el oro proteico.
Ese suero ocupa entre el 80 % y el 90 % del volumen total de la leche que entró en la cuba quesera, y concentra cerca del 50 % de los nutrientes originales. Su composición es muy diluida:
| Componente | Proporción aproximada |
|---|---|
| Agua | 94 % |
| Lactosa | 4,5 % |
| Proteína verdadera | 0,6 % |
| Grasa | 0,05 % |
| Minerales (Ca, P, Na, K) | Trazas |
El suero no puede esperar. Su temperatura y su riqueza en azúcares son un caldo de cultivo perfecto para bacterias que degradan la proteína y generan ácido láctico en horas. Por eso, nada más separarlo, se enfría y clarifica, se le retira la grasa residual, se pasteuriza de nuevo y se baja a menos de 5 °C si el almacenamiento no supera las ocho horas. En nutrición deportiva o fórmulas infantiles se pasteuriza directamente tras retirar impurezas, buscando una pureza máxima desde el minuto cero.
Antes de concentrar la proteína llega la fase de prepurificación. Se filtran los grumos de cuajada y las llamadas fines de caseína con filtros gruesos y clarificadores centrífugos, porque esas micropartículas taparían las membranas del filtrado posterior. Después se separa la grasa con separadores de crema de suero, que obtienen una crema al 25-30 % de grasa, o con microfiltración, dejando una solución de suero lo más limpia posible para el siguiente paso.
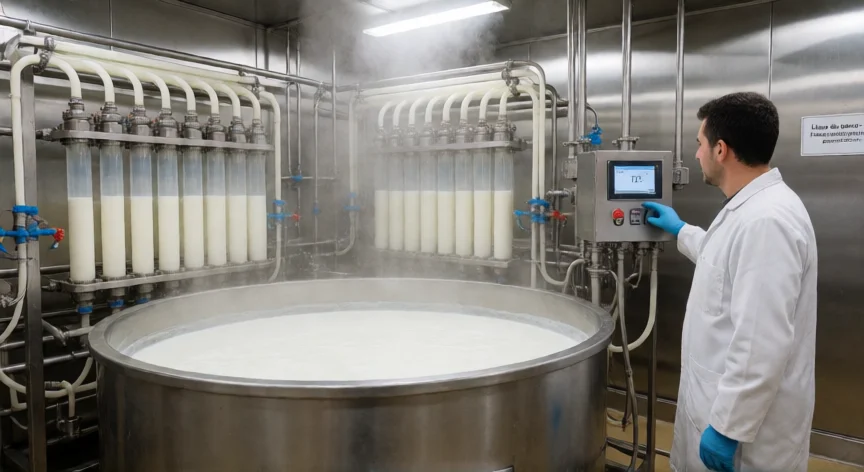
La eliminación de lactosa y minerales se resuelve con ultrafiltración, una técnica de membranas con poros diminutos que retienen las proteínas por su mayor peso molecular y dejan pasar la lactosa, los minerales y parte del agua. El resultado son dos corrientes: el retentato, cargado de proteína, y el permeado, un líquido azucarado y mineral que se aprovecha como subproducto en alimentación animal o fermentación.
A escala industrial, una referencia concreta: 100 kg de suero producen unos 17 kg de retentato y 83 kg de permeado, lo que equivale a una concentración cercana a seis veces. Es decir, la mayor parte del volumen se descarta para que quede solo la proteína.
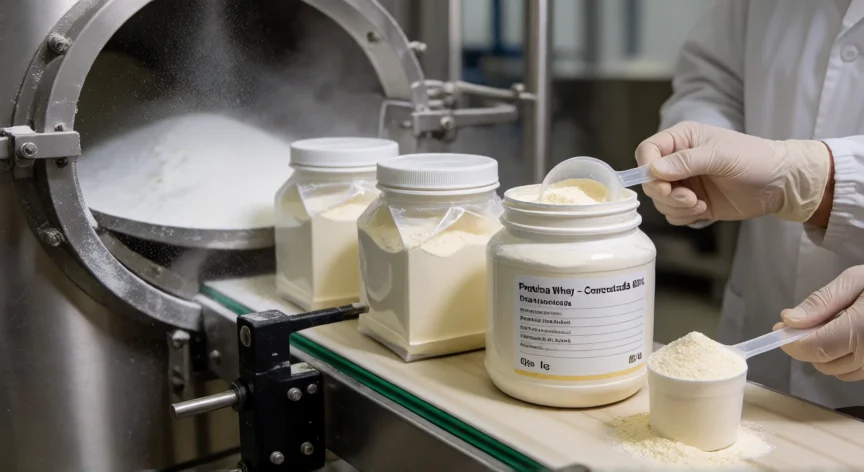
El suero líquido concentrado ya está listo para convertirse en polvo, pero antes pasa por un secado por atomización (spray drying): el líquido se pulveriza dentro de una cámara de aire caliente y el agua de cada gota se evapora al instante, generando microesferas de polvo. La temperatura y la humedad se vigilan con precisión quirúrgica para no desnaturalizar las proteínas. El secado en tambor se usa mucho menos porque deteriora la funcionalidad del polvo y es difícil de raspar. El resultado es un polvo blanco, insípido y sin aroma, que se envasa en sacos de unos 25 kg y viaja a las plantas de saborizado.
Allí se realiza el procesamiento secundario: se añaden aromas naturales o artificiales, colorantes, edulcorantes, lecitina de soja o girasol para que el polvo se disuelva bien en el shaker, y antiaglomerantes como el dióxido de silicio para evitar grumos y espuma excesiva. La mezcla se homogeneiza en batidoras industriales enormes, de modo que cada dosis sepa idéntica, y se envasa en bolsas o botes de entre 400 y 2000 gramos.
“El suero representa el 80-90 % del volumen de la leche procesada y concentra cerca del 50 % de sus nutrientes originales.”
Dato clave