Cómo se fabrica la insulina inyectable: del ADN al vial
La insulina inyectable que hoy utilizan millones de personas con diabetes se fabrica mediante técnicas de ADN recombinante, un hito biotecnológico que revolucionó la endocrinología a partir de 1982, cuando la empresa Genentech y Eli Lilly pusieron en el mercado la primera insulina humana producida en laboratorio, eliminando la necesidad de extraerla de páncreas de cerdo o vaca. Antes de esa fecha, la insulina animal provoque reacciones alérgicas y tenía actividad limitada, por lo que el salto a la producción genética fue una de las mayores conquistas de la medicina del siglo XX.
Todo comienza en el laboratorio de ingeniería genética, donde los científicos aislan y sintetizan químicamente el gen de la insulina humana, que codifica dos cadenas polipeptídicas: la cadena A (21 aminoácidos) y la cadena B (30 aminoácidos), unidas por un puente disulfuro. Existen dos estrategias principales de expresión: insertar el gen que codifica la proinsulina (una única cadena precursora que incluye un péptido C entre A y B) en células de Saccharomyces cerevisiae (levadura), o expresar por separado las cadenas A y B en bacterias de Escherichia coli. Cada ruta tiene ventajas: la levadura realiza plegamiento y formación de puentes disulfuro de forma más nativa, mientras que E. coli es más barata y rápida de cultivar a gran escala.
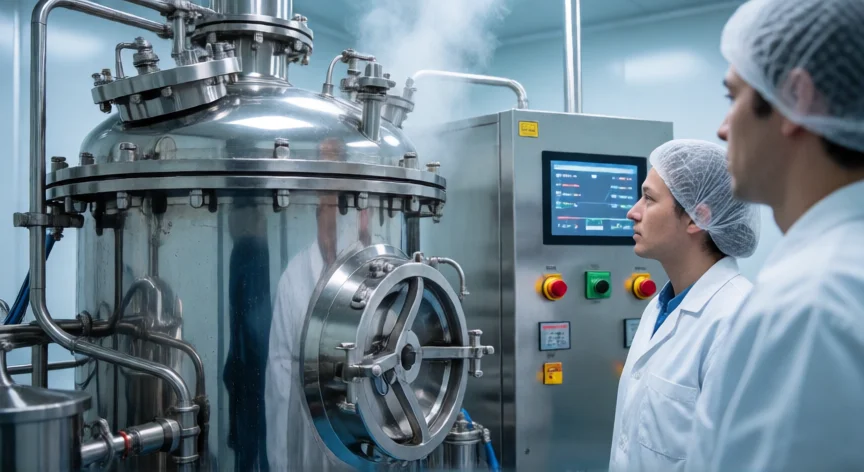
El gen modificado se introduce en el microorganismo huésped mediante transformación bacteriana o por electroporación, creando cepas estables que, al dividirse, producen la proteína deseada en cada ciclo. Una vez validada la cepa productora, pasa a la fase de fermentación en biorreactores industriales de varios cientos o miles de litros. En estos tanques acerosos, el medio de cultivo (agua, glucosa, aminoácidos, sales minerales, factores de crecimiento) se mantiene a 30-37 °C con agitación constante y control preciso de pH, oxígeno disuelto y temperatura durante 12 a 48 horas. La biomasa bacteriana o fúngica se multiplica exponencialmente y, al alcanzar la fase logarítmica, se induce la expresión del gen de insulina con un inductor como IPTG o simplemente por el agotamiento del sustrato.
Tras la fermentación, el caldo microbiano se somete a lisis celular mediante homogeneización a alta presión, sonicación o tratamiento enzimático con lisozima (en el caso de levaduras). El lisado resultante es una mezcla compleja de proteínas, lípidos, ácidos nucleicos y restos celulares que debe depurarse. Aquí comienza la cadena de purificación, que incluye múltiples pasos cromatográficos: primero una cromatografía de afinidad (con resinas específicas para la insulina o la proinsulina), seguida de cromatografía de intercambio iónico para separar impuretas con carga similar, y finalmente una cromatografía de fase inversa (HPLC RP) que garantiza una pureza superior al 99 % por puentes disulfuro correctos y conformación tridimensional nativa.
Si la estrategia productiva fue la de la proinsulina, se realiza un paso de cleavage enzimático con tripsina y carboxipeptidasa B para retirar el péptido C y obtener la insulina madura. Si fueron cadenas A y B separadas (ruta E. coli), estas se plegan y ensamblan en solución acuosa con control de pH y concentración de azufre, permitiendo que los seis puentes disulfuro (tres intramoleculares y tres intermoleculares) se formen correctamente. El plegamiento correcto es crítico: una insulina mal plegada no une el receptor y carece de actividad biológica.
La formulación farmacéutica adapta la molécula pura a sus distintas presentaciones comerciales. La insulina regular (acción corta) se presenta como solución acuosa a pH 7,4 con conservantes como fenoxietanol. La insulina NPH (acción intermedia) se precipita con protamina para formar un coloidal lechoso que se libera lentamente. Las análogos de acción prolongada (glargina, degludec, detemir) son moléculas modificadas genéticamente con sustituciones puntuales de aminoácidos o adición de ácidos grasos que alteran su cinética de absorción, y requieren una etapa extra de modificación post-exprésica antes de la purificación final.
Todas las formulaciones pasan por un control de calidad extremadamente riguroso regulado por agencias como la FDA, la EMA o la AEMPS. Se realiza HPLC UV y UV-Vis para pureza, ensayos bioanalíticos en células HEK-293 o 3T3-L1 para actividad, ensayo de endotoxinas (limulus amoeba), sterility testing a 14 días, determinación de agregados por DLS, análisis de aminoácidos y test de esterilidad. Solo el lote que cumple todos los criterios libera la producción.
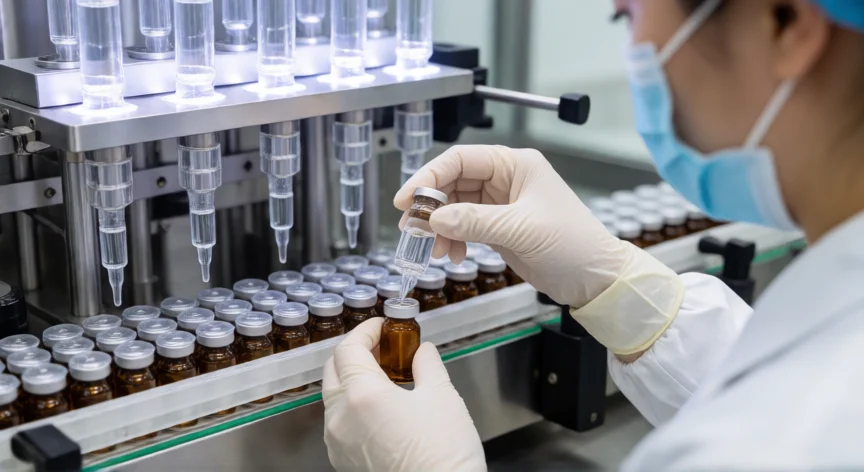
La etapa final es el llenado aséptico en salas de flujo laminar clase A/B (ISO 5/6), donde la solución se envasa en viales de vidrio ámbar de 10 ml o se precarga en plumas dosificadoras de una sola o múltiples dosis. Cada vial o pluma se sella, etiqueta con código de lote, fecha de caducidad y lote de control, y se envía a almacén frigorífico (2-8 °C) para su distribución farmacéutica global.
En resumen, de la bacteria al vial pasan más de 30 operaciones críticas supervisadas por sistemas automatizados SCADA y equipos de control estadístico de procesos (SPC). La trazabilidad completa del lote, desde el ADN plasmídico hasta la caja final, permite a cualquier regulador rastrear cualquier desviación en cuestión de horas, garantizando que cada inyección de insulina que un paciente recibe es segura, pura y terapéuticamente activa.
La pureza de la insulina final debe superar el 99 % en puentes disulfuro correctos, verificada por HPLC de fase inversa y ensayos bioanalíticos en células HEK-293.
Dato clave