INICIO
general
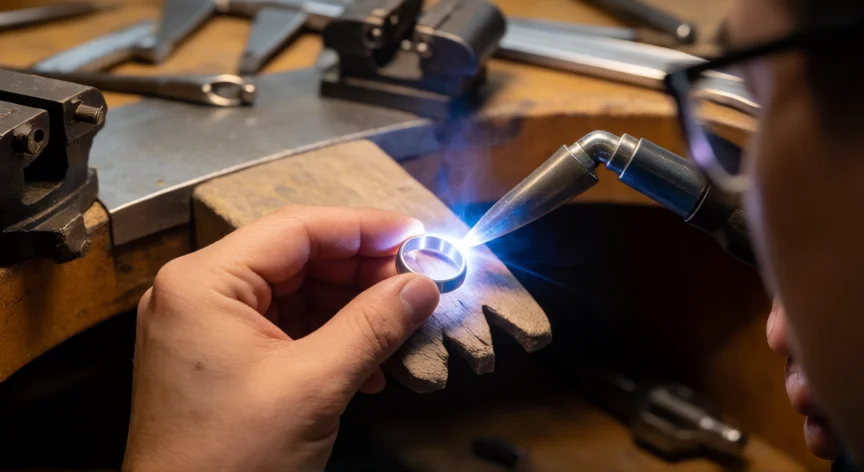
como se fabrica la joyeria de acero inoxidable, Operario soldando un anillo de acero inoxidable con arco TIG en taller de joyería
general ·#12789 ·Lectura 7 min. Redacción de respuesta: Editorial NexusCurioso.com

¿Como se fabrica la joyeria de acero inoxidable?

Respuesta corta

La soldadura TIG con purga interna de argón es la técnica estándar para unir piezas de acero inoxidable 316L en joyería, alcanzando uniones de resistencia superior a 450 MPa.

01

Cómo se Fabrica la Joyería de Acero Inoxidable: Proceso Completo

La fabricación de joyería en acero inoxidable es un proceso industrial que combina técnicas de metalurgia de precisión con artesania detallada. A diferencia de la orfebrería tradicional en oro o plata, el acero inoxidable (generalmente aleación 316L) exige un enfoque más orientado a la manufactura de precisión, aunque el resultado final puede ser igual de elegante y resistente. El primer paso es el diseño asistido por computadora (CAD), donde el joyero o ingeniero modela la pieza en 3D. Se definen las tolerancias de ajuste, los grosores de pared (típicamente entre 0,5 y 1,5 mm) y los puntos de soldadura. Este archivo digital sirve como base para todas las etapas posteriores. A continuación llega el prototipado rápido, que puede realizarse mediante impresión 3D en resina o, en piezas más complejas, mediante fresado CNC directamente sobre barra de acero inoxidable. Este prototipo permite verificar proporciones, ergonomía y la posición de engastes antes de lanzar la producción. La obtención de la materia prima se realiza comprando planchas, barras, tubos o alambre de acero inoxidable 316L (también llamado acero quirúrgico). La aleación 316L contiene un 2-3% de molibdeno, lo que le da una resistencia superior a la corrosión frente al 304, haciéndolo ideal para contacto prolongado con la piel. La etapa de corte y conformado es donde la pieza toma forma. Se emplean técnicas como:
Corte láser de fibra: precisión de 0,1 mm, ideal para piezas planas y patrones repetitivos.
Corte por chorro de agua (waterjet): sin zona afectada térmica, perfecto para perfiles complejos.
Prensado en frío y doblado: para aros de anillos, pulseras y eslabones.
Tornillo y fresado CNC 5 ejes: para geometrías tridimensionales y detalles internos. Tras el conformado, se procede al ensamble y soldadura. La técnica predominante es la soldadura TIG (GTAW) con gas de protección argón-helio, realizada por operadores altamente cualificados. El acero inoxidable no tiene fundente, por lo que el operador controla manualmente el arco, la velocidad de avance y la purga interna de gas. En piezas pequeñas como anillos, se usan sopladores de butano con hilo de relleno para uniones mínimas. El tratamiento superficial es donde el acero inoxidable muestra su verdadera versatilidad. Las opciones incluyen:
Pulido espejo: mediante discos de fieltro, pasta de diamante (3000 a 10000 grit) y finalmente piedra de agate.
Cepillado (brushed): con lijas progresivas de 120 a 600 grit en una sola dirección.
PVD (Physical Vapor Deposition): para acabados dorado, negro, rosa o azul. El PVD deposita capas de nitruro de titanio (TiN) o nitruro de cromo (CrN) de 0,3 a 1 μm, logrando colores extremadamente duraderos.
Anodizado y micrograbado láser: para texturas y diseños incrustados. La pedrería, si la pieza lleva piedras, se realiza en esta fase. Los engastes (garras, engaste cerrado, engaste a presión) se fabrican en CNC y se ajustan a mano con fresas de diamante. Las gemas se fijan con presas de acero o, en casos especiales, con adhesivos de grado industrial. Finalmente, la pieza pasa por inspección de calidad: verificación dimensional con micrómetros y calibres, prueba de inmersión en sal (ASTM B117) para confirmar resistencia a la corrosión, test de durabilidad del acabado PVD (ciclo de fricción), y control visual bajo lupa 10x. Solo las piezas que superan todos los criterios pasan al empaquetado final.

“

El acabado PVD deposita capas de nitruro de titanio de solo 0,3-1 micrómetro que aportan colores (dorado, negro, rosa) con durabilidad de más de 5 años sin descascararse.

Dato clave
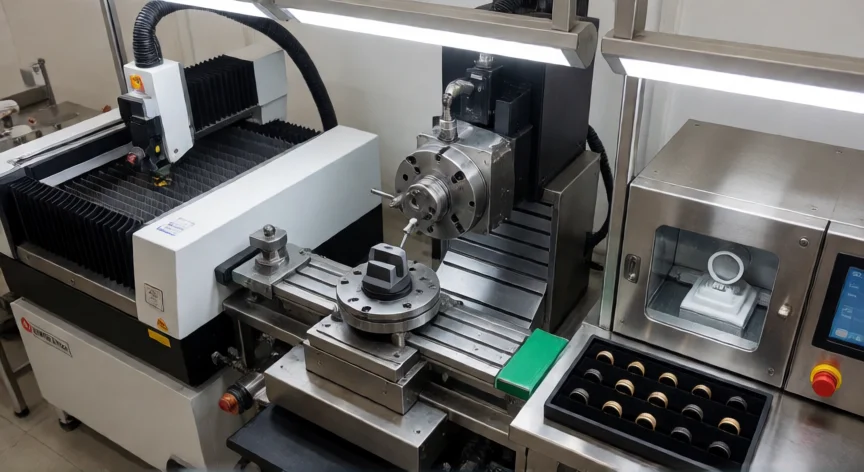
como se fabrica la joyeria de acero inoxidable, Línea de producción de joyería en acero inoxidable con corte láser, CNC y recubrimiento PVD
Imagen

Línea de producción de joyería en acero inoxidable con corte láser, CNC y recubrimiento PVD

02

Del Diseño Industrial al Acabado Brillante de Cada Pieza

Un aspecto fundamental que distingue a la joyería de acero inoxidable del resto de metales preciosos es su comportamiento mecanicístico. Con una dureza en escala Brinell de 180-220 HB y una resistencia a la tracción de 515-620 MPa, el 316L exige herramientas de corte con revestimiento de carburo de tungsteno y velocidades de corte reducidas (40-80 m/min) para evitar trabamiento del material. A diferencia del oro, que se deforma plásticamente, el acero inoxidable tiene una alta tendencia al endurecimiento por deformación, lo que limita el número de repases en operaciones de doblado. La resistencia a la corrosión no es absoluta: si durante el mecanizado se generan zonas con inclusión de óxido o se rompe la capa pasiva de cromo-óxido (Cr₂O₃) sin reconformarla, la pieza puede presentar pitting en ambientes salinos. Por eso, tras cada fase de soldadura se aplica un pickling y pasivación: inmersión en una solución acuosa de ácido nítrico (20%) y ácido cítrico (5%) a 60-70 °C durante 15-30 minutos, que elimina el calor de soldadura y regenera la película pasiva. En cuanto a sostenibilidad, el acero inoxidable es reciclable al 100% sin pérdida de propiedades. Los virios de CNC, las sobras de corte láser y las piezas rechazadas en calidad se funden y rebarren. Esto reduce la huella de carbono frente a la minería de oro en un factor de aproximadamente 15-20 veces por gramo de metal útil. El control de lotes se gestiona con trazabilidad completa: cada barra de 316L llega con certificado 3.1 (EN 10204) que detalla composición química, ensayos mecánicos y número de fundición. El taller vincula este número a la pieza final mediante código de barras láser grabado en el interior del aro o en la barra de la pulsera. Para el consumidor final, esto se traduce en una joya que no se decolora, no mancha la piel, no requiere baño de plata y resiste el cloro de la piscina. Su mantenimiento se limita a una limpieza con agua tibia, jabón neutro y un cepillo de cerdas suaves una vez al mes. Los costes de fabricación se reparten aproximadamente así: materia prima (20-25%), mecanizado y conformado (30-35%), soldadura y acabado superficial (20-25%), pedrería (si aplica, 10-15%) y control calidad/embalaje (5-8%). Un anillo de 316L con acabado PVD dorado tiene un coste de fabricación en torno a 8-15 € según complejidad, frente a 40-80 € de un anillo equivalente en oro 18k. En resumen, fabricar joyería en acero inoxidable es un compromiso entre ingeniería de precisión y estética, donde cada microoperación está optimizada para aprovechar las propiedades únicas de esta aleación: dureza, resistencia a la corrosión, bajo mantenimiento y un coste que lo pone al alcance de un mercado mucho más amplio que el de la orfebrería clásica.

Conclusión:

¿como se fabrica la joyeria de acero inoxidable?

La fabricación de joyería en acero inoxidable demuestra que la industria metalúrgica moderna, con sus técnicas de corte asistido, soldadura de precisión y recubrimientos PVD, puede producir piezas de alta estética y durabilidad excepcional a un coste accesible. Cada anillo, pulsera o collar que llega a nuestras manos ha pasado por más de una docena de microoperaciones controladas, desde el diseño CAD hasta la pasivación final, garantizando una pieza que resistirá décadas de uso sin perder su brillo ni su integridad estructural.

Fuentes: ASM International Handbook de soldadura de aceros inoxidables, ASTM B117 (ensaño de niebla salina), EN 10204 (certificación de materiales), ISO 9223 (clasificación de corrosión atmosférica). —
Redacción: editorial NexusCurioso.com
Más preguntas de general
De otras categorías