Cómo se fabrica la espirulina: del cultivo al producto final
La espirulina (cuyo nombre científico es Spirulina platensis o Arthrospira maxima) es una cianobacteria de crecimiento filamentoso que se cultiva a gran escala para su consumo humano y animal. Su fabricación sigue un proceso que combina técnicas de biología molecular, ingeniería de procesos alimentarios y control microbiológico riguroso. A diferencia de las algas verdosas (clorofíceas), la espirulina no requiere recipientes cerrados ni condiciones estériles extremas, lo que reduce significativamente los costes de producción.
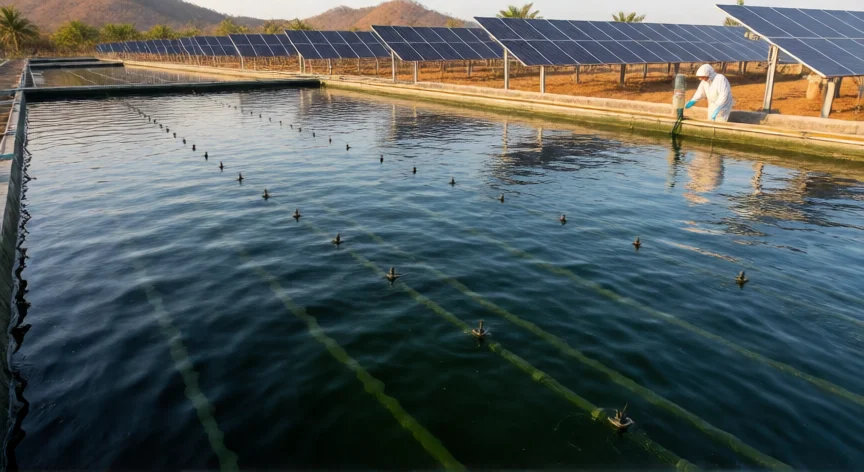
La primera fase del proceso es la preparación del medio de cultivo. Se utilizan lagos artificiales llamados raceways o canales de cultivo, con una profundidad de entre 20 y 40 centímetros. El medio se compone de agua (dulce o salobre con un pH entre 8,5 y 10,5), nutrientes minerales (nitrato de sodio, sulfato de magnesio, fosfato disódico, sulfato de hierro) y una pequeña concentración de CO₂. El pH alcalino del medio es fundamental porque inhibe el crecimiento de algas indeseadas y bacterias patógenas, actuando como barrera natural de seguridad.
Una vez preparado el medio, se introduce la semilla bacteriana (inóculo) a partir de cepas madre conservadas en laboratorios de criopreservación. Estas cepas se multiplican en condiciones controladas durante semanas hasta alcanzar la densidad celular óptima. El inóculo se traslada a los canales de cultivo, donde la espirulina crece de forma exponencial aprovechando la luz solar, el dióxido de carbono disuelto y los nutrientes disponibles.
El crecimiento en los bioreactores abiertos puede durar entre 24 y 48 horas en condiciones óptimas, ya que la espirulina tiene una de las tasas de duplicación más rápidas entre los organismos fotosintéticos. La temperatura ideal se mantiene entre 30 °C y 35 °C, con una iluminación solar directa o suplementada con luz artificial en invernaderos. Los canales se agitan suavemente mediante sistemas neumáticos (difusores de aire) para mantener la biomasa en suspensión y facilitar el intercambio gaseoso.
La recolección o cosecha es una etapa crítica. Se realiza mediante un sistema de filtración que separa la biomasa del medio líquido. Tradicionalmente se utilizaban filtros de tela (manta de polipropileno), pero actualmente predominan los sistemas de filtración por membranas, centrífugas de alta velocidad y floculación con sales de calcio o aluminio. El objetivo es obtener un cake (pasta húmeda) con una humedad residual inferior al 25 %.
Tras la cosecha, la biomasa pasa por un proceso de lavado con agua osmotizada para eliminar sales residuales, metales pesados y posibles contaminantes del medio de cultivo. Este paso es esencial para cumplir las normativas alimentarias internacionales (Codex Alimentarius, FDA, EFSA) que establecen límites estrictos de metales pesados (plomo, arsénico, mercurio, cadmio) y toxinas microcínicas.
La etapa de secado es la más determinante para la calidad final del producto. Existen tres métodos principales:
| Método | Temperatura | Duración | Calidad nutricional |
|---|---|---|---|
| Secado al sol (solardrying) | 30-45 °C | 12-24 h | Alta, preserva pigmentos y carotenoides |
| Secado por atomización (spray drying) | 80-120 °C (entrada) | Minutos | Muy alta, conserva estructura celular |
| Secado liofílico (freeze drying) | Bajo vacío, -40 a -60 °C | 24-48 h | Máxima, conserva todos los compuestos bioactivos |
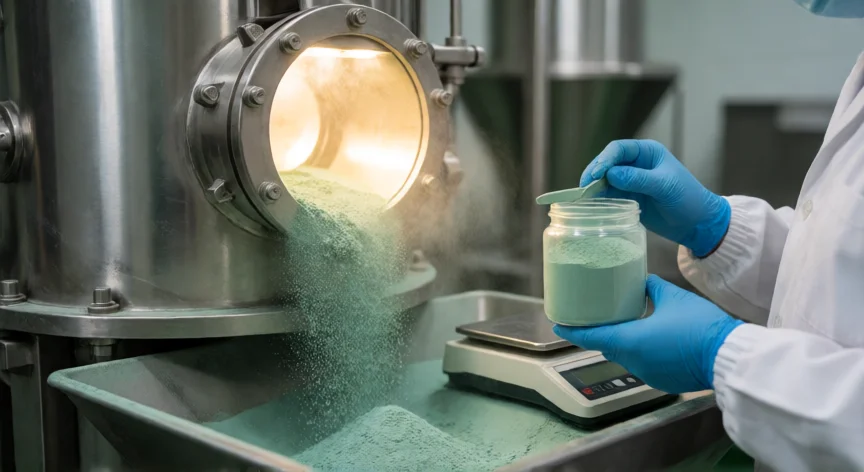
El secado por atomización es el más utilizado a escala industrial porque permite producir polvo fino de forma continua. La pasta húmeda se nebuliza en una torre de secado donde el aire caliente (que no supera los 120 °C en la entrada pero se enfría rápidamente al contacto con la biomasa) evapora el agua en segundos, preservando la estructura filamentosa y la mayor parte del contenido proteico (60-70 %), clorofila, ficocianina y gamma-linoleico.
Finalmente, el polvo seco pasa por un sistema de molienda y tamizado para alcanzar el granulometría deseada (típicamente 80-100 mallas), seguido de un control de calidad microbiológico y fisicoquímico. Se analizan: recuento de UFC, presencia de Clostridium perfringens, Salmonella, E. coli, humedad residual, actividad de agua (aw), metales pesados, peróxidos lipídicos y pureza taxonómica por microscopía y PCR.
El producto final se empaca en condiciones de baja oxigenación (atmósfera modificada con nitrógeno o vacío) en envases de aluminio laminado o latas metálicas opacas que protejan la ficocianina sensible a la luz UV. La vida útil envasada correctamente puede superar los 24 meses a temperatura ambiente inferior a 25 °C.
El secado por atomización a 80-120 °C durante segundos preserva hasta el 95 % de la proteína y la ficocianina original de la biomasa fresca.
Dato clave