Cómo se fabrica el shampoo: del laboratorio al envase
La fabricación de un shampoo es un proceso que combina química de superficies, ingeniería de formulación y control analítico riguroso. A diferencia de un jabón sólido, el champú es una emulsión acuosa con tensioactivos (surfactantes) que reducen la tensión superficial del agua para arrancar grasa, sebo y contaminantes del cabello sin dañar la fibra capilar. El proceso completo puede dividirse en varias etapas: desarrollo de fórmula, piloto, producción a escala, envasado y control de calidad.
La primera fase es el desarrollo de la formulación en laboratorio. Un formulador cosmético selecciona los tensioactivos principales. Los más comunes son el sodium lauryl sulfate (SLS) y el sodium laureth sulfate (SLES), que proporcionan la capacidad limpiadora y el volumen de espuma. A estos se les añade un tensioactivo coadyuvante, como el cocoamidopropil betaina, que suaviza la acción del SLS y mejora la tolerancia del cuero cabelludo. La proporción típica de tensioactivos oscila entre el 10 % y el 25 % de la fórmula total, según el tipo de cabello al que vaya dirigido.
A los surfactantes se añaden agentes espesantes (cloruro sódico, goma xantana, carbómeros) para ajustar la viscosidad, agentes quelantes como el EDTA o el tetrasodio EDTA que secuestran iones de calcio y magnesio del agua dura y evitan la precipitación, y conservantes (metilparabeno, fenoxietanol, benzil alcohol) que impiden el crecimiento microbiano en la fórmula.
Dependiendo del tipo de champú, se incorporan ingredientes funcionales: ácido salicílico o piritionato de zinc para el caspa, keratina hidrolizada o proteínas de seda para reparación, extractos botánicos (romero, aloe vera, café) para marketing y propiedades antioxidantes, y filtros UV en fórmulas capilares premium. El pH final se ajusta con ácido cítrico o hidróxido sódico hasta situarlo entre 4,5 y 5,5, que es el rango óptimo para no alterar la barrera del cuero cabelludo.
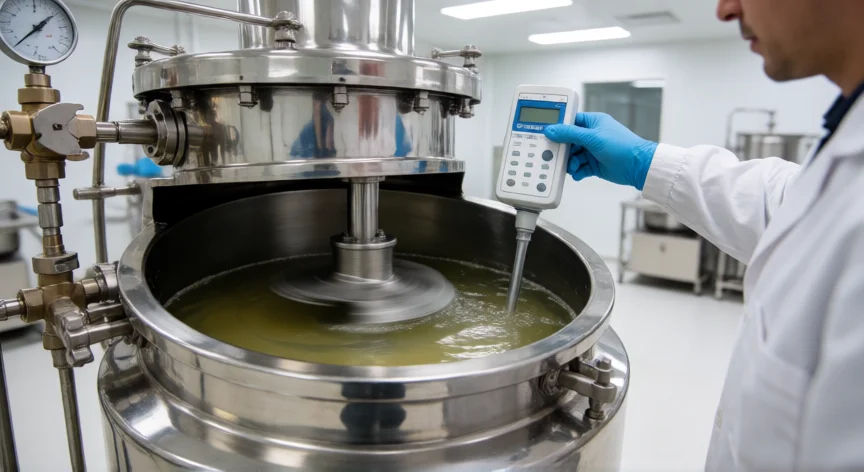
Una vez validada la fórmula en laboratorio (estabilidad a 40 °C durante 3 meses, pH, viscosidad, microbiología), se escala a tripla piloto y luego a producción. En planta, la síntesis se realiza en reactores de acero inoxidable de doble pared con agitación mecánica (agitador de paletas o hélice) y control de temperatura por camisa de vapor o refrigerante.
La secuencia de carga típica es: se introduce el 50-60 % del agua destilada o desmineralizada en el reactor, se calienta a 60-70 °C para disolver los tensioactivos en polvo (SLES al 70 %, cloruro sódico, EDTA). A temperatura constante se añaden los conservantes y el resto de ingredientes solubles. Una vez disuelta la fase acuosa, se enfría a 40-45 °C para incorporar los aceites esenciales, colorantes y fragancias, que son termoensibles. Finalmente se ajusta el pH y se completa con el agua restante.
El mezkado (mezclado) dura entre 20 y 40 minutos con agitación suave para evitar la incorporación excesiva de aire, que generaría burbujas atrapadas. Al finalizar, la masa pasa por un filtro de malla de 80-120 mesh para retener partículas no disueltas o impurezas. La viscosidad se mide con un viscosímetro Brookfield y debe quedar entre 8 000 y 25 000 cP (cP = centipoise) según el formato comercial (gel fluido vs. crema densa).
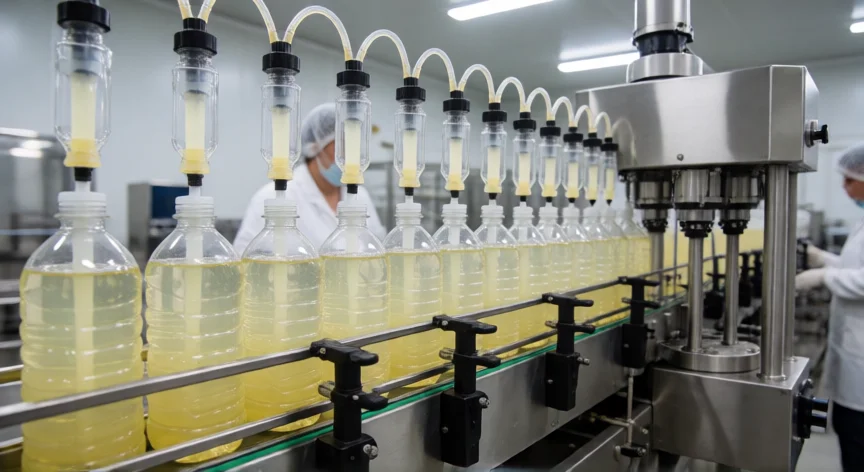
El envasado se realiza en una línea automática de llenado por volumen o por peso. Los envases más habituales son botellas de PEHD o PP (polietileno de alta densidad o polipropileno) con capacidad de 200, 400, 750 o 1 000 ml. La llenadora coloca el envase, dosifica el producto mediante una bomba de peristáltica o émbolo, cierra con tapón (a presión o a rosca) y aplica la etiqueta. La velocidad de una línea moderna alcanza las 120-200 botellas por minuto.
Antes del sellado, cada lote pasa por control de calidad en línea: verificación de peso relleno (±1 %), ausencia de fugas (prueba de presión diferencial), inspección visual del cierre y del etiquetado. Muestras de cada lote se someten a análisis microbiológico (CFU/ml < 1 000), medición de pH, viscosidad y estabilidad acelerada en cámara a 40 °C/75 % HR durante 4-8 semanas. Solo cuando todas las especificaciones se cumplen, el lote se libera para almacén y distribución.
Las líneas de envasado modernas alcanzan 120-200 botellas por minuto con control automático de peso, fugas y etiquetado.
Dato clave