Instagram

Cómo se fabrica un imán permanente: todo el proceso industrial explicado
Un imán permanente no aparece por arte de magia. Detrás de ese pequeño bloque plateado que sujeta una nota al frigorífico hay una cadena industrial secuencial, controlada al milímetro, que arranca en minas de tierras raras y termina con un pulso eléctrico de apenas un milisegundo. El proceso combina metalurgia de polvos, tratamiento térmico, mecanizado de precisión, recubrimiento superficial y una magnetización final que es, literalmente, lo que convierte una pieza inerte en un imán.
Los materiales base son ferromagnéticos: hierro, níquel, cobalto y metales de tierras raras como el neodimio. Las proporciones exactas de cada elemento determinan la fuerza magnética, la resistencia a la corrosión y la temperatura máxima de funcionamiento. Un grado de más o de menos en la mezcla cambia por completo el comportamiento del producto acabado, así que cada etapa contribuye al rendimiento final del imán.
1. Extracción de materias primas. El hierro, el níquel, el cobalto y los metales de tierras raras se extraen de la tierra. El neodimio pertenece al grupo de los lantánidos y se encuentra en minerales como la bastnasita y la monacita, normalmente mezclado con praseodimio y cerio. China concentra buena parte de los yacimientos mundiales y allí se procesa gran cantidad del neodimio global mediante un complejo proceso de separación química.
2. Refinado y obtención de óxido de neodimio. El mineral se tritura y se somete a tratamiento químico para obtener Nd₂O₃. Se emplean técnicas como la lixiviación ácida, la extracción con disolventes orgánicos y el intercambio iónico. Es un procedimiento caro y energéticamente exigente. Una vez refinado, se seleccionan los elementos que formarán la aleación: neodimio, hierro y boro, con aditivos como disprosio o terbio cuando se busca resistencia a temperaturas elevadas.
3. Fusión de la aleación NdFeB. Los materiales puros se funden en un horno de inducción al vacío o bajo atmósfera de argón, para evitar la oxidación del neodimio a alta temperatura. El resultado es una aleación homogénea que, al enfriarse, se presenta como lingotes o escamas listas para la siguiente fase. La fórmula química clave aquí es Nd₂Fe₁₄B, el sistema de aleación de neodimio-hierro-boro que da nombre al imán NdFeB.
4. Molienda a polvo fino. La aleación sólida se reduce a partículas diminutas, de unos tres micrómetros, usando molinos de chorro o de bolas. El tamaño del grano es crítico: condiciona el prensado, el sinterizado y las prestaciones magnéticas finales. Todo se hace en un entorno controlado sin aire, porque el polvo rico en neodimio se oxida con una rapidez alarmante al contacto con oxígeno o humedad.
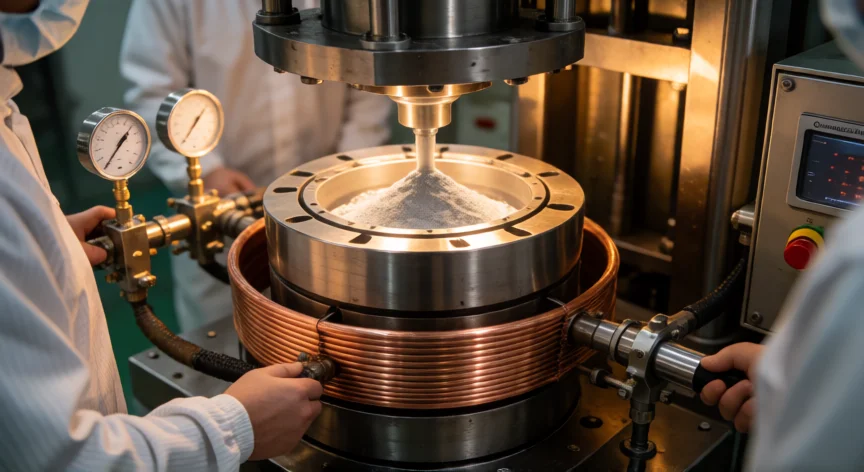
5. Prensado con orientación magnética. El polvo se prensa dentro de un molde mientras una bobina de alambre lo rodea. Al pasar corriente por la bobina, se genera un campo magnético que alinea los granos cristalinos en una única dirección. Esa orientación fija el eje de magnetización futuro del imán. Si las partículas coinciden con esa dirección, el resultado es un imán anisotrópico, el más potente.
| Tipo de prensado | Característica principal |
|---|---|
| Prensado en matriz | Compacta el polvo en un molde; presión direccional |
| Prensado isostático | Presión uniforme desde varias direcciones; compacto más homogéneo |
La pieza prensada se llama compacto en verde. Sigue siendo frágil, sin la densidad ni la resistencia del imán terminado. Solo es una forma provisional.
6. Sinterización. Los compactos en verde entran en un horno de vacío a unos 1000–1100 °C, cerca del punto de fusión pero sin fundirse por completo. Los átomos se desplazan por los límites de partícula, la porosidad se reduce y las granallas se fusionan en un material denso. Aquí nace la microestructura cristalina Nd₂Fe₁₄B que da al imán sus altas prestaciones. El vacío o la atmósfera protectora son imprescindibles: cualquier oxígeno arruina el resultado.
7. Recocido y temple. Tras la sinterización, el material se recalienta entre 500 y 600 °C y se enfría de forma controlada. En algunos procesos se aplica un enfriamiento rápido llamado temple. Este tratamiento térmico elimina tensiones internas, reduce zonas de magnetización deficiente, estabiliza la estructura cristalina y exprime el rendimiento magnético del imán. La temperatura y el tiempo de mantenimiento determinan la densidad final y el riesgo de fisuras.
“El grano del polvo de NdFeB mide unos 3 micrómetros: tamaño crítico que condiciona todo el rendimiento magnético final.”
Dato clave