INICIO
ciencia · química
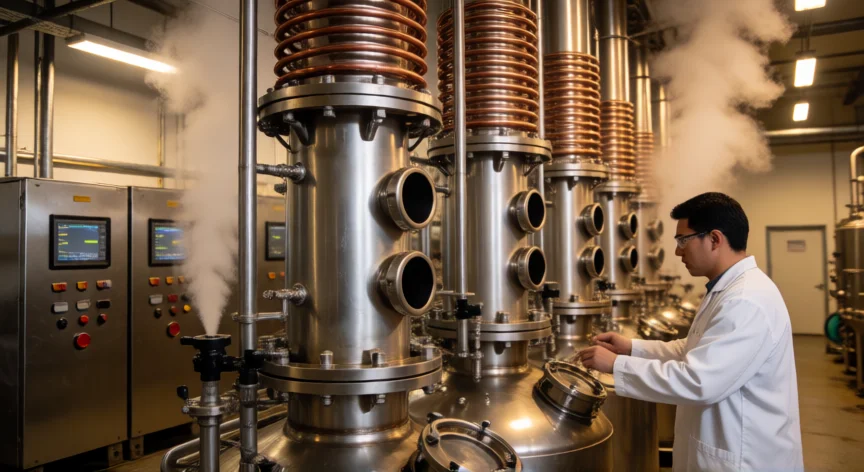
como se fabrica el alcohol de 96, Columnas de destilación fraccionada en planta industrial de etanol
ciencia ·#12698 ·Lectura 8 min. Redacción de respuesta: Editorial NexusCurioso.com

¿Como se fabrica el alcohol de 96?

Respuesta corta

El azeótropo etanol-agua a presión atmosférica se sitúa en el 95,63% v/v (78,15 °C); superarlo exige tamices moleculares o arrastre azeotrópico.

01

Cómo se fabrica el alcohol etílico de 96 grados

La fabricación del alcohol etílico al 96% es un proceso industrial que combina bioquímica, termodinámica y ciencia de materiales. Comienza con la obtención del mosto, una solución acuosa de azúcares fermentables. La materia prima más común es el almidón de cereales (maíz, trigo, cebada) o remolacha azucarera, aunque también se usa caña de azúcar. El almidón se somete a un proceso de hidrólisis enzimática: enzimas llamadas amilasas y desamilasas rompen las cadenas largas de glucosa para obtener glucosa, maltosa y otros azúcares simples disueltos en agua. El mosto resultante se traslada a los fermentadores, tanques cerrados donde se añade una cepa seleccionada de Saccharomyces cerevisiae. Durante 3 a 7 días, a temperaturas entre 20 y 35 °C, la levadura transforma la glucosa en etanol y dióxido de carbono mediante la reacción: C₆H₁₂O₆ → 2 C₂H₅OH + 2 CO₂. El producto resultante, llamado mosto fermentado o beer, contiene entre un 8% y un 15% de etanol en volumen, dependiendo de la concentración inicial de azúcares y la tolerancia alcohólica de la cepa. La primera etapa de concentración es la destilación en columna fraccionada. El mosto se calienta en un calderín y los vapores (etanol + agua) ascienden por una columna empotrada con platos o relleno. Gracias a la diferencia de puntos de ebullición (etanol 78,37 °C; agua 100 °C), el etanol se concentra en la parte superior. Se retira un corte de cabezas (metanol, acetaldehído y otros ligeros tóxicos), se recoge el corazón (etanol al ~80-90%) y se descarta la cola (agua y componentes pesados). En la segunda columna, llamada columna de rectificación, el alcohol se concentra aún más. Sin embargo, aquí aparece un límite físico fundamental: el azeótropo etanol-agua, que a presión atmosférica se sitúa en el 95,63% en volumen (78,15 °C). Por encima de esta concentración, la mezcla azeotrópica hierve como si fuera un componente puro y la destilación simple ya no puede separar etanol de agua. Para superar el azeótropo y alcanzar el 96% o superior, se emplean tres tecnologías principales. La más extendida hoy en día es la adsorción con tamices moleculares (zeolitas 3A). La corriente de azeótropo se calienta a vapor (~100 °C) y se hace pasar a través de un lecho de aluminosilicato poroso (zeolita 3A, con poros de ~6 Å). El agua, de menor cincha cinética, penetra en los poros mientras que las moléculas de etanol (cincha ~4,4 Å pero forma hidrofóbica) quedan mayoritariamente en la fase gaseosa. El etanol se recoge en la parte superior al 99,5% o más, y la zeolita se regenera periódicamente con vapor. Otra vía histórica es la destilación azeotrópica con arrastre (benzeno o ciclohexano), donde un tercer componente forma un azeótropo ternario ligero que arrastra el agua. Este método, hoy en desuso por toxicidad del benceno, permitía obtener alcohol al 99%. La destilación por cambio de presión aprovecha que la composición del azeótropo varía con la presión (a mayor presión, más etanol en el azeótropo), alternando dos columnas a presiones distintas.

EtapaTécnicaConcentración final típica
FermentaciónLevadura S. cerevisiae8-15%
Destilación 1ªColumna de cabeza~80%
Destilación 2ªColumna de rectificación95,6% (azeótropo)
DeshidrataciónTamices moleculares 3A96-99,8%
El producto final se almacena en depósitos de acero inoxidable o polietileno HDPE, mantenido a temperatura controlada (15-20 °C) para minimizar pérdidas por evaporación. Se realiza un control de calidad con refractometría, cromatografía de gases (GC-FID) y determinación de humedad por Karl Fischer, garantizando que la pureza sea ≥96% y que los residuos de metanol, aldehídos y ésteres estén dentro de los límites normativos de cada país. Desde el punto de vista regulatorio, la fabricación de etanol anhidro o de alta graduación está sujeta a licencias sanitarias y fiscales en la mayoría de países. En la UE, la norma de referencia es el Reglamento (UE) 2019/934 y las directrices OIV para etanol de origen agrícola. El etanol al 96% se clasifica como producto de grado farmacéutico o industrial según su pureza y trazabilidad.

“

Una planta de 100 000 hl/año consume ~350-450 kWh de vapor por litro de etanol en destilación y 50-80 kWh adicionales en deshidratación con zeolitas 3A.

Dato clave
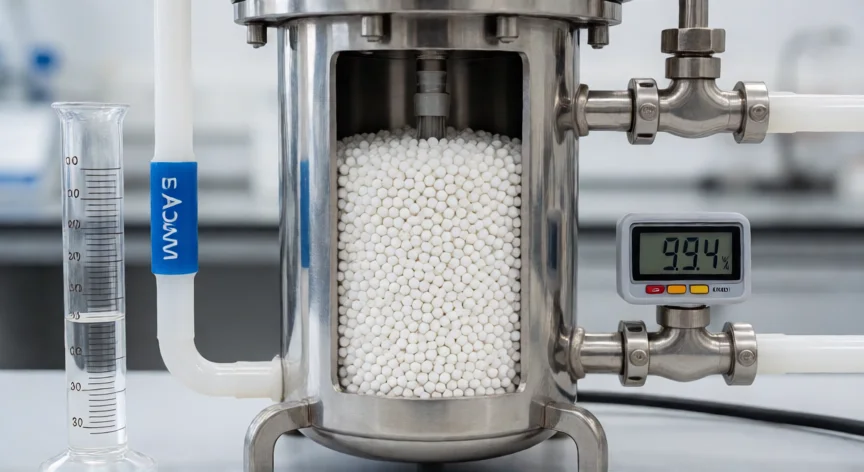
como se fabrica el alcohol de 96, Unidad de deshidratación con tamices moleculares zeolita 3A para etanol
Imagen

Unidad de deshidratación con tamices moleculares zeolita 3A para etanol

02

Del azúcar al etanol deshidratado: proceso industrial paso a paso

Un aspecto clave que a menudo se pasa por alto es el tratamiento previo del almidón. En el caso del maíz, se realiza un macerado con ácido sulfúrico diluido (0,5-1%) o con enzimas proteolíticas para romper la matriz proteica del grano y liberar el almidón. Luego se aplica vapor a 140 °C durante 10-15 min (gelatinización) y se enfría a 60 °C para la liquefacción con α-amilasa termotoliente. La sacarificación posterior con glucoamilasas convierte los dextrinos en glucosa libre, lista para la fermentación. Este tren enzimático puede sustituirse parcialmente por hidrólisis ácida con H₂SO₄ al 0,3-0,5%, método más antiguo pero menos selectivo. La eficiencia energética de las columnas de destilación es un factor económico determinante. Una planta de 100 000 hl/año de etanol anhidro consume aproximadamente 350-450 kWh de vapor por litro de etanol en la destilación y ~50-80 kWh adicionales en la deshidratación por zeolitas. Se emplean intercambiadores de calor (vapor-vapor, líquido-líquido) y sistemas de recuperación de calor del vapor de regeneración de la zeolita para reducir el consumo global. En plantas modernas, la integración de cogeneración con calderas de bagazo o biogás de digestión anaeróbica del posfermentado permite cubrir hasta el 70-80% de la demanda térmica. La selección de la cepa de levadura es crítica. Las cepas comerciales modernas (Saccharomyces cerevisiae var. ellipsoideus, o híbridos con Zymomonas mobilis) toleran hasta 18-20% v/v de etanol y convierten el 95-99% de los azúcares fermentables. Se trabaja con mostos a pH 4,5-5,5, con suplementación de nitrógeno (amoniaco, urea), fósforo (fosfato monosódico) y trazas de magnesio y tiamina para maximizar la productividad (g etanol/L·h) y minimizar subproductos como glicerol (1-3 g/L) y ácido orgánicos. El posfermentado (vinaza o bagazo líquido) no se descarta: contiene ~5-8% de sólidos orgánicos que se destinan a digestión anaerobia (produciendo biogás CH₄), a secado para piensos animales (DDGS en el caso del maíz), o a compostaje. En una planta integrada, la recuperación de DDT (dried distillers grains with solubles) como co-producto proteico puede representar un 20-30% del ingreso total. En resumen, fabricar alcohol al 96% exige tres bloques tecnológicos secuenciales: biotecnología (fermentación), ingeniería de separaciones por vapor-liquido (destilación fraccionada) y ciencia de adsorción (tamices moleculares). Ninguno de los tres es suficiente por sí solo: la fermentación da el alcohol diluido, la destilación lo concentra hasta el azeótropo, y la deshidratación rompe la barrera termodinámica. Solo la integración de los tres, con un control analítico riguroso en cada interfaz, permite entregar un producto reproducible al 96-99,8% con costes competitivos frente al etanol sintético de origen petroquímico.

Conclusión:

¿como se fabrica el alcohol de 96?

En definitiva, el alcohol de 96 grados no es un producto de una sola reacción, sino el resultado de una cadena de tres procesos integrados —fermentación microbiana, destilación fraccionada en columna y deshidratación por adsorción con zeolitas— que convierten un grano o una caña en etanol de alta pureza. La ingeniería moderna ha desplazado los métodos azeotrópicos con benceno por la ruta de tamices moleculares, más limpia, eficiente y escalable, permitiendo producir etanol farmacéutico e industrial a costes competitivos y con menor huella energética.

Fuentes: Umbgood y Brown (Principles of Modern Distillation, 2011), Perry's Chemical Engineers' Handbook 9th ed., Reglamento UE 2019/934, OIV – Recomendaciones para el etanol de origen agrícola, Kirk-Othmer Encyclopedia of Chemical Technology 5th ed. —
Redacción: editorial NexusCurioso.com
Más preguntas de ciencia
De otras categorías