Cómo se fabrica una batería de litio: del material a la celda
La fabricación de una batería de ion-litio es un proceso industrial complejo que implica decenas de etapas controladas en entornos con niveles de humedad extremadamente bajos. Comienza con la síntesis de los materiales activos: el cátodo se produce típicamente a partir de óxidos de litio metálicos como NMC (níquel-manganeso-cobalto), NCA (níquel-cobalto-aluminio) o LFP (litio-fosfato-ferrita), mientras que el ánodo se fabrica a partir de grafito sintético o, en generaciones más recientes, de silicio o grafito dopado con silicio. Estos materiales se muelen hasta obtener partículas micrométricas y se mezclan con aglutinantes (como PVDF para cátodo o CMC/SBR para ánodo) y conductores (negro de humo o carbonilo) para formar una pasta homogénea.
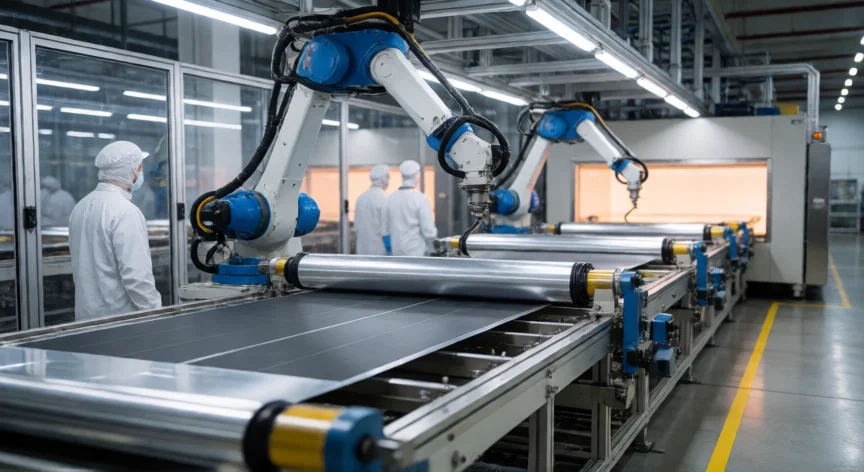
La siguiente fase es la aplicación de la capa activa sobre un colector de corriente. En el cátodo, la pasta se extiende sobre una lámina de aluminio de 10-15 micras mediante rodillos calandrados; en el ánodo, se hace lo mismo sobre una lámina de cobre de 8-12 micras. El espesor de cada capa suele oscilar entre 80 y 150 micras. Después se somete a un secado en hornos a temperaturas de 150-250 °C durante varias horas para evaporar el disolvente (generalmente NMP, N-metil-2-pirrolidona).
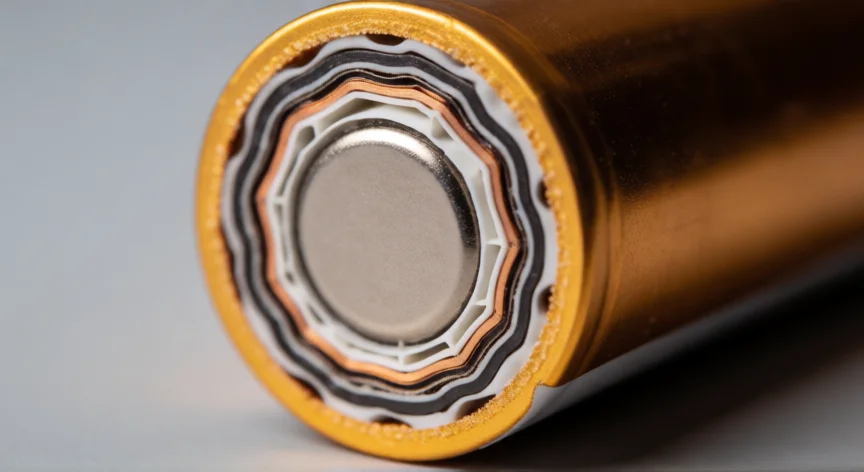
Tras el secado, las láminas pasan por calandrado, donde rodillos de alta presión compactan la capa activa para aumentar la densidad energética y mejorar la conductividad. Luego se realiza el ensamblaje en seco (jelly roll o stack): las láminas de cátodo, ánodo y el separador de polipropileno/PE (micra) se enrollan en espiral (jelly roll) o se apilan (stack) dentro de una cápsula metálica (cilíndrica tipo 18650, 21700) o dentro de un pouch (bolsa de aluminio-laminado polimérico) o un prismatico (caja de aluminio).
El paso crítico es la inundación con electrolito. La celda sellada se pone bajo vacío y se inyecta una solución orgánica, generalmente LiPF₆ (hexafluorofosfato de litio) a concentración de 1-1,5 M en carbonato de etileno (EC) y carbonato de etilenglicol dimetil (DMC) o carbonato de metileno (EMC), con aditivos como EC para la formación de la capa SEI. Este proceso se realiza en salas 'dew point' con humedad inferior a 0,1 % (punto de rocío -40 °C) para evitar la degradación del electrolito.
Una vez inundada, la celda entra en la formación de la SEI: se realiza un primer ciclo de carga/descarga a muy baja corriente (C/10 o inferior) que genera la capa sólida electrolítico-interfase (SEI) sobre el ánodo, fundamental para la estabilidad a largo plazo. Después vienen los ciclos de envejecimiento (aging), donde la celda se mantiene a media carga durante días o semanas para estabilizar la química interna.
| Etapa | Tiempo aproximado | Temperatura / Condición |
|---|---|---|
| Mezcla de pasta | 2-6 h | 20-40 °C |
| Coating + secado | 8-24 h | 150-250 °C |
| Calandrado | Minutos | Ambiente |
| Ensamblaje (jelly roll/stack) | Segundos-minutos | Sala seca < 0,1 % HR |
| Inundación electrolito | Minutos | Bajo vacío, < 0,1 % HR |
| Formación SEI + aging | Días-semanas | 25-45 °C |
| Test final y grading | Minutos | Ambiente |
Finalmente, la celda pasa por pruebas de seguridad y caracterización: test de capacidad, impedancia (EIS), autodescarga, test de abuso (cortocircuito, punzón, sobrecarga) y se asigna a una 'grade' (A, B, C) según su rendimiento. Las celdas grade A se agrupan en módulos y baterías (packs) con BMS (Battery Management System) para aplicaciones en EV, almacenamiento estacionario o electrónica de consumo.
En 2024-2025, las principales plantas (CATL, BYD, LG Energy Solution, Samsung SDI, Panasonic) operan con líneas de dry electrode (sin disolvente) y anodos de silicio en producción piloto, reduciendo el uso de NMP y aumentando la densidad energética en un 10-20 % respecto al grafito convencional.
El control de calidad estadístico (SPC) se aplica en cada etapa: partículas de metal, espesor de capa, resistencia del separador, volumen libre de la celda. Una sola partícula metálica de 10 μm puede causar un cortocircuito interno, por lo que los costes de inspección óptica y de rayos X son significativos en la cadena de valor.
El coste de producción por celda ha caído de ~1.000 $/kWh (2010) a menos de 60-100 $/kWh (2024) según química y formato, impulsado por escala y automatización.
Dato clave