Instagram

01
Un detalle que sorprende a mucha gente: el espesor importa tanto como el tipo de material. El mismo diseño cortado en 1,2 mm y en 1,6 mm calza y se conforma de manera completamente distinta. Cada material aparece en el escandallo con su espesor, referencia de proveedor y consumo, y esa tabla es lo que fija el coste real del zapato.
Todo empieza por la horma. Un molde con forma de pie, de plástico de alta densidad o de madera, sobre el que se construirá el calzado. Cada horma define el calce de un modelo y se fabrica en todas las tallas de la serie. Es, probablemente, la herramienta más importante de la fabricación, porque determina la forma final, el volumen, la curvatura de la puntera, la inclinación del talón, el ajuste y la comodidad. Se dedica mucho tiempo a ajustarla, recortando un milímetro aquí, añadiendo volumen allá, hasta lograr el equilibrio perfecto.
Antes de cortar una sola pieza se elabora el paquete técnico, el lenguaje universal de la fábrica: dibujos 2D, una lista completa de materiales (BOM), notas de construcción y códigos Pantone precisos para cada componente. Un tablero de inspiración no es un paquete técnico. Si solo pone «parte superior de cuero», hay que preguntar si es piel de vaca o de oveja, si es flor pura y qué grosor tiene. Sin esos detalles se pueden pasar dos semanas de correos antes de cortar una sola pieza.
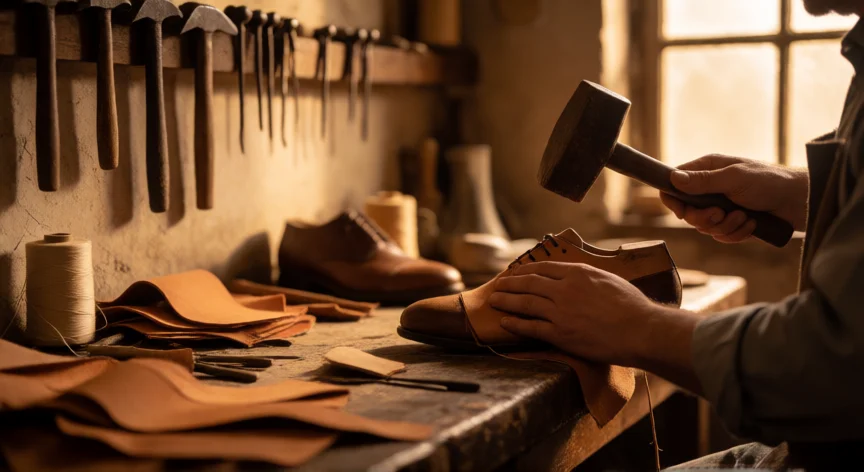
El patronaje traslada el diseño a patrones planos. Un método manual habitual consiste en que el maestro patronista envuelve la horma con cinta adhesiva, dibuja las líneas del diseño directamente sobre ella y retira la cinta para aplanarla, obteniendo los patrones de papel en 2D. Hoy casi siempre se escala por ordenador, pero el principio es el mismo: una plantilla por cada pieza del corte y del forro.
El corte se hace con troqueles en prensa hidráulica, cuchilla oscilante o láser alimentado desde los patrones digitales. Y aquí viene algo crucial en piel: es una decisión de criterio, no mecánica. Las pieles tienen cicatrices, picaduras de insectos, estrías, y varían en elasticidad según la zona. El cortador examina cada piel, coloca los troqueles para evitar defectos, reserva las zonas de más calidad para la parte visible y saca los refuerzos pequeños de zonas más débiles.
Cómo se fabrica un zapato: del patrón a la caja
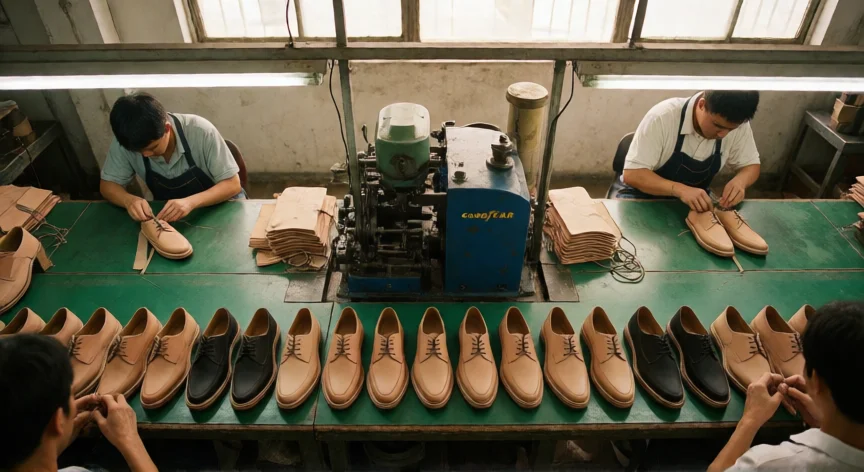
Un zapato no se fabrica, se construye. Y no una pieza, sino entre quince y cuarenta, dependiendo de la complejidad del modelo. Para entender el proceso hay que partir de algo que casi nadie sabe: lo que se ve por fuera es apenas una cuarta parte de lo que lleva un calzado estructurado.
Las cuatro familias de materiales que conviven en un mismo par son las siguientes:
- Materiales del corte: la piel entera conserva la superficie natural y es la más resistente; la flor corregida está lijada y recubierta; serraje y nobuk son acabados esmerilados. Los textiles (lona, punto, malla) dominan en calzado deportivo porque permiten diseñar elasticidad y transpirabilidad zona por zona. El poliuretano y la microfibra son más baratos y fáciles de cortar al no tener dirección de fibra, aunque aguantan menos en transpirabilidad y durabilidad.
- Forro: un segundo juego completo de piezas entre el corte y el pie, cortado de su propio patrón, no del patrón del corte. Puede ser piel blanda o textil elegido por su gestión de la humedad.
- Refuerzos: la puntera rígida delante, el contrafuerte en el talón, el cambrillón bajo el arco, la plantilla de armado debajo y cintas de elasticidad. Suelen ser termoplásticos moldeados con calor o cartón prensado.
- Materiales del piso: piel (formal, recambiable, mala con humedad), caucho (agarre y durabilidad), TPU (resistencia al desgaste), EVA (amortiguación ligera), corcho y crepé.
Un detalle que sorprende a mucha gente: el espesor importa tanto como el tipo de material. El mismo diseño cortado en 1,2 mm y en 1,6 mm calza y se conforma de manera completamente distinta. Cada material aparece en el escandallo con su espesor, referencia de proveedor y consumo, y esa tabla es lo que fija el coste real del zapato.
Todo empieza por la horma. Un molde con forma de pie, de plástico de alta densidad o de madera, sobre el que se construirá el calzado. Cada horma define el calce de un modelo y se fabrica en todas las tallas de la serie. Es, probablemente, la herramienta más importante de la fabricación, porque determina la forma final, el volumen, la curvatura de la puntera, la inclinación del talón, el ajuste y la comodidad. Se dedica mucho tiempo a ajustarla, recortando un milímetro aquí, añadiendo volumen allá, hasta lograr el equilibrio perfecto.
Antes de cortar una sola pieza se elabora el paquete técnico, el lenguaje universal de la fábrica: dibujos 2D, una lista completa de materiales (BOM), notas de construcción y códigos Pantone precisos para cada componente. Un tablero de inspiración no es un paquete técnico. Si solo pone «parte superior de cuero», hay que preguntar si es piel de vaca o de oveja, si es flor pura y qué grosor tiene. Sin esos detalles se pueden pasar dos semanas de correos antes de cortar una sola pieza.
El patronaje traslada el diseño a patrones planos. Un método manual habitual consiste en que el maestro patronista envuelve la horma con cinta adhesiva, dibuja las líneas del diseño directamente sobre ella y retira la cinta para aplanarla, obteniendo los patrones de papel en 2D. Hoy casi siempre se escala por ordenador, pero el principio es el mismo: una plantilla por cada pieza del corte y del forro.
El corte se hace con troqueles en prensa hidráulica, cuchilla oscilante o láser alimentado desde los patrones digitales. Y aquí viene algo crucial en piel: es una decisión de criterio, no mecánica. Las pieles tienen cicatrices, picaduras de insectos, estrías, y varían en elasticidad según la zona. El cortador examina cada piel, coloca los troqueles para evitar defectos, reserva las zonas de más calidad para la parte visible y saca los refuerzos pequeños de zonas más débiles.
“Un zapato de alta gama puede requerir hasta 180 operaciones manuales”
Dato clave