Instagram

Cómo se fabrica un zapato de cuero: del patrón al par terminado
Un zapato de cuero no está hecho de un solo cuero. La pieza que ves por fuera, la que va pegada al pie, la que sujeta el talón y la que pisa el suelo piden materiales distintos, con calibres distintos. Un taller que compra un único cuero para todo el par termina pagando flor cara en piezas que nadie ve, o colocando un cuero blando donde hacía falta firmeza. Los materiales se agrupan en cuatro familias claras: capellada o corte, forro, refuerzos y piso. Un zapato estructurado contiene habitualmente entre quince y cuarenta piezas de esos cuatro grupos, la mayoría invisibles una vez terminado.
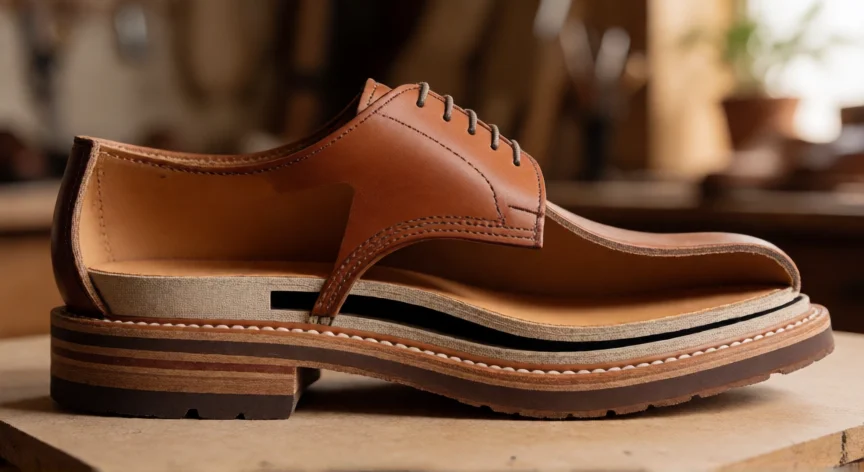
Las partes del zapato tienen nombres que cambian de país en país, pero las piezas son las mismas. La capellada o corte es todo lo que se ve por fuera: empeine, talón y laterales, con su forro interior. En un zapato de vestir se divide en pala (la parte que cubre el empeine y los dedos) y talonera o cuartos (los costados y el talón). La puntera y el contrafuerte son refuerzos escondidos entre capellada y forro. La plantilla de armado es la base a la que se fija el corte, y encima va la plantilla de confort, la que toca la planta del pie. El cambrillón es una lámina de acero, madera o cuero duro bajo el arco que evita que el zapato se doble donde no debe.
De todas esas piezas, solo la capellada y el forro se compran siempre como cuero terminado; las demás pueden ser de cuero o de otros materiales. La capellada carga con todo: la mirada del cliente, el doblez en cada paso, el roce y la lluvia, por lo que exige el mejor cuero del zapato. Conviene pedirla con especificación, no por nombre comercial. Lo primero que se fija es la capa: plena flor para calzado de vestir y acabados lisos, flor corregida cuando el acabado va pigmentado o con grabado, serraje para zapato casual con aspecto de gamuza.
El calibre es la segunda decisión. Como referencia industrial:
| Tipo de calzado | Calibre capellada |
|---|---|
| Hombre | 1,5 a 1,8 mm |
| Dama | 0,8 a 1,1 mm |
| Bota de trabajo | 1,6 a 2,0 mm |
Menos calibre del necesario deja el zapato sin cuerpo, y más calibre hace imposible montar bien la punta. El espesor importa tanto como el tipo: el mismo diseño en 1,2 mm y en 1,6 mm calza y se conforma de manera distinta. En curtido, el cromo domina en capellada porque da un cuero suave que se estira sin romperse cuando se monta sobre la horma. Una prueba que vale la pena hacer siempre es doblar una muestra hacia fuera con la flor por fuera: si la flor se agrieta o hace una piel de naranja muy marcada, ese cuero va a arrugar mal en el quiebre del empeine.
El forro va pegado al pie, así que tiene que absorber humedad y resistir el roce del talón. Se usa cuero fino de 0,6 a 0,8 mm: cerdo, becerro, badana o un vacuno rebajado. Si va muy grueso, en el borde de la boca del zapato se juntan capellada, forro y dobladillo, y el zapato lastima. La puntera y el contrafuerte sostienen la forma: en fábrica grande son termoplásticos; en zapato artesanal de calidad, cuero de curtido vegetal de 2 mm para puntera y 3 a 3,5 mm para contrafuerte.
El proceso arranca con el diseño y la horma. Todo empieza por la horma, un molde con forma de pie sobre el que se construirá el zapato: cada horma define el calce, la anchura y la forma de la punta. Sobre ella el diseñador dibuja el modelo, elaborando un boceto que incluye la elección de materiales y colores. En la versión moderna se crea una horma en 3D por parte del hormero, sobre la que el modelista redibuja en una réplica las líneas imaginadas por el estilista en 2D.
Del dibujo sobre la réplica se separan y se colocan en plano las distintas partes de la pala, obteniendo los patrones que servirán de plantilla para el cortador. El modelista traslada el diseño a patrones planos, una plantilla por cada pieza del corte y del forro, que después se escalan para obtener todas las tallas. Como referencia de la industria, un par adulto consume entre 0,18 y 0,25 m² de cuero de capellada y entre 0,12 y 0,18 m² de forro, sumando un desperdicio del 10 al 20%.
El corte es la primera estación de fábrica. Las piezas se cortan de pieles o rollos con troqueles en prensa, o por cuchilla oscilante o láser automatizados; en talleres pequeños se corta a mano con cuchilla siguiendo el patrón. En piel esto es una decisión de criterio, no mecánica: las pieles tienen defectos naturales y varían en elasticidad según la zona, así que el cortador coloca cada pieza donde el material sirve a su función. La pala necesita la zona más estable, el lomo firme, mientras que un refuerzo pequeño o el forro pueden salir de la falda, más floja.
La dirección de la fibra se decide en el corte y es el fallo más silencioso de todo el proceso. La piel cede más a lo ancho que a lo largo del lomo, de modo que una pieza cortada en el eje equivocado se deforma durante el montado, y el fallo es invisible hasta que el zapato está sobre la horma. Si una pieza debe cortarse en un eje concreto, el patrón debe indicarlo; si no lo indica, decide el cortador, y esa decisión aparece después, cuando ya no se puede corregir.
“Hasta 180 operaciones manuales para un solo par en zapaterías de calidad artesanal”
Dato clave