Instagram

Cómo se fabrica una hoja de papel: del árbol a la bobina en 15 pasos
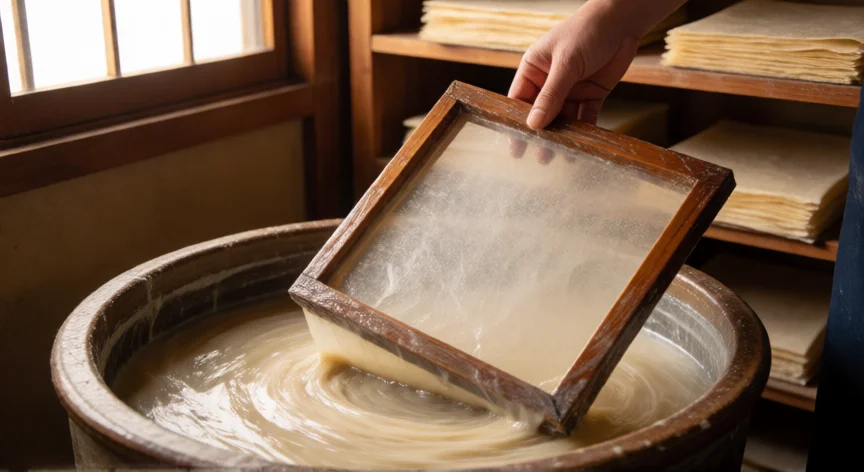
Para entender cómo se fabrica el papel hay que partir de una idea muy sencilla: una hoja de papel no es más que fibras de celulosa entrelazadas formando una lámina continua. La celulosa es el componente estructural de las paredes celulares vegetales, y obtenerla —ya sea de madera recién cortada o de papel usado— es el punto de partida de toda la industria. Una vez separadas, esas fibras se suspenden en enormes cantidades de agua y se vuelven a unir, eliminando después casi toda la humedad. El resto del proceso es pura ingeniería para lograr ese entrelazamiento fibroso con la máxima eficiencia.
La materia prima principal proviene de plantaciones forestales de pino y eucalipto, aunque también se emplea bagazo de caña, algodón, bambú, cáñamo, kenaf o paja de trigo. La segunda gran fuente es el papel y cartón recuperado, que se reintroduce como pasta. Además de la fibra, cada fábrica consume volúmenes enormes de agua y añade cargas minerales como caolín o carbonato cálcico para dar opacidad y blancura, junto a almidones y colas que regulan la absorción de tinta.
El primer paso en una planta integrada es preparar la madera. Los troncos llegan al patio de astillado, se descortezan en tambores rotatorios o con chorros de agua a alta presión, y se cortan en astillas de 15 a 20 mm de largo por 3 a 5 mm de grosor. La corteza separada se quema como biomasa para generar energía en la propia fábrica, lo que ya anticipa el enorme consumo energético del proceso.
A partir de ahí se abre una bifurcación fundamental. Las fibras de la madera están unidas por lignina, y separarla admite dos vías:
- Pasta mecánica (TMP/CTMP): las astillas se muelen y desfibran. Se aprovecha casi toda la madera, con rendimientos superiores al 90 %, pero la fibra conserva la lignina y el papel amarillea. Se destina a papel prensa y cartulinas.
- Pasta química (kraft): las astillas se cuecen con hidróxido y sulfuro de sodio a temperaturas entre 160 y 180 °C durante 2 a 4 horas. El rendimiento de fibra cae al 40-50 %, pero las fibras salen más largas, limpias y resistentes.
Esa diferencia de rendimiento no es una decisión comercial, sino una consecuencia química directa. El papel kraft o de oficina es caro y resistente porque se recupera poca fibra; el papel prensa es barato y efímero porque se aprovecha casi todo el árbol. Una vez cocida la pasta química sale en tono pardo, y si el destino es papel blanco se blanquea en varias etapas con oxígeno, peróxido de hidrógeno o dióxido de cloro. Las secuencias modernas son ECF (sin cloro elemental) o TCF (totalmente libres de cloro, con ozono y peróxido). La blancura ISO objetivo oscila entre el 88-92 % para papel fino y el 60-75 % para kraft y embalaje. En este último caso, el blanqueo se omite por completo.
Antes de la máquina, la pasta pasa por un riguroso control: depuradores centrífugos de alta densidad eliminan arenas, metales, vidrio y grapas; cribas a presión con ranuras de 0,15-0,25 mm retienen partículas sobredimensionadas y manojos de fibra. En líneas de reciclaje se añaden celdas de desentintado por flotación con aire, imprescindibles para obtener papel blanco a partir de material usado.
El refinado es una operación clave que transforma la fibra misma. Entre discos refinosos cónicos, una acción mecánica controlada abre las fibras, las vuelve más flexibles y aumenta su superficie, mejorando el enlace fibra-fibra. El grado se mide por el freeness (resistencia al drenaje):
| Tipo de papel | Freeness (CSF) |
| Papel tisú | 400-550 |
| Papel fino | 250-350 |
| Embalaje / kraft | 200-300 |
Un refinado excesivo colapsa la porosidad y destruye el grosor, mientras que uno insuficiente da una hoja débil y porosa. En la preparación final se ajustan consistencia, pH, dosificación de aditivos y química de retención: cargas minerales, encolantes (rosina, AKD, ASA), ayudas de retención, colorantes, blanqueadores ópticos y resinas de resistencia en húmedo.
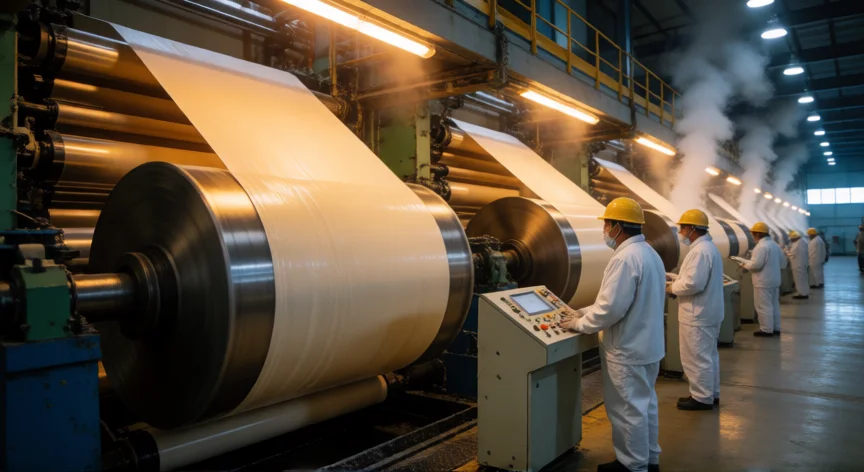
Con la pasta lista y perfectamente formulada, la suspensión viaja por tuberías hacia la máquina de papel, donde comienza la verdadera formación de la hoja. El control químico previo es lo que garantiza que las miles de toneladas diarias salgan con el gramaje, blancura y resistencia exactos que exige cada cliente.
En resumen, todo el proceso desde el tronco hasta la pasta lista puede abarcar entre 6 y 12 horas en una planta integrada, y cada etapa está optimizada para minimizar desperdicio de fibra y maximizar la energía recuperable de la lignina quemada.
“Cada 1 % de sequedad ganada en prensa ahorra un 4 % de consumo de vapor en secado”
Dato clave