Cómo se fabrica el vidrio templado: proceso completo de fabricación
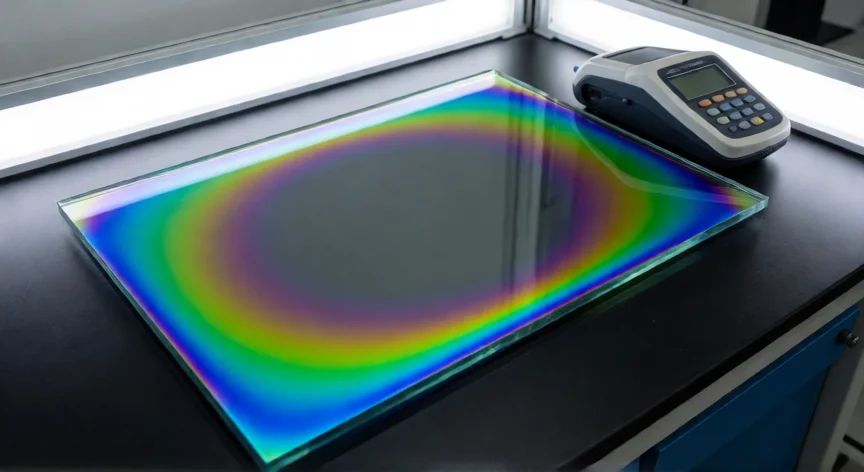
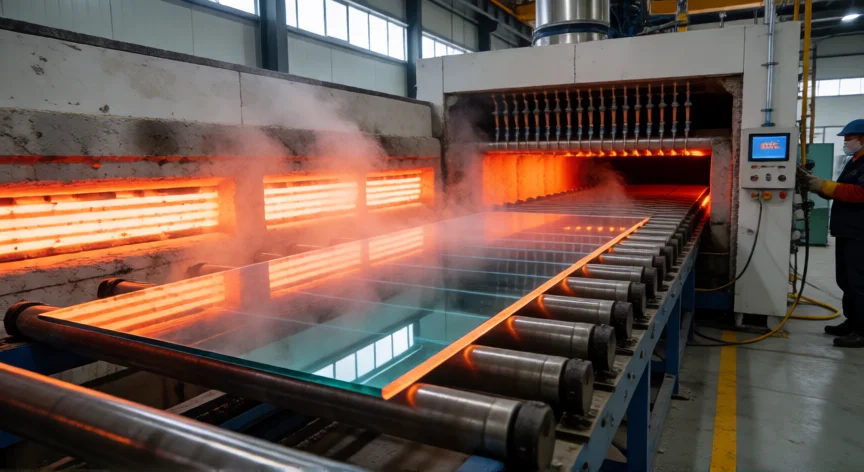
El vidrio templado (también llamado vidrio endurecido o temperizado) es un material que se obtiene mediante un tratamiento térmico controlado que multiplica por cuatro a cinco su resistencia mecánica respecto al vidrio plano convencional. Su fabricación no empieza en la línea de temple, sino mucho antes, en los hornos de fusión donde las materias primas —principalmente arena de sílice (SiO₂), carbonato de sodio (Na₂CO₃), carbonato de calcio (CaCO₃) y aditivos como el alúmina— se funden a temperaturas superiores a 1.500 °C para generar un vidrio viscoso que luego se extiende en planchas mediante el método Float de Pilkington. Una vez obtenida la plancha de vidrio plano (annealed glass), esta se corta al tamaño deseado con cortadoras diamantarias, se biseLAN y se pulen los bordes para eliminar microfracturas que podrían propagarse durante el tratamiento térmico. El vidrio en este estado aún contiene tensiones residuales del proceso de fundido, por lo que pasa por un recocido previo que equilibra las tensiones internas y lo deja en un estado mecánicamente neutro. La etapa crítica comienza en el túnel de temple. El vidrio plano se introduce en un horno de convección forzada donde se calienta uniformemente hasta alcanzar entre 620 °C y 650 °C, justo por debajo de su punto de reblandecimiento (aprox. 720 °C). En esta temperatura el vidrio tiene una viscosidad suficiente para mantener su forma pero lo bastante baja como para que los átomos de sílice puedan reorganizar su estructura cristalina. El tiempo en horno varía según el espesor: una placa de 4 mm puede necesitar 3-4 minutos, mientras que una de 12 mm puede requerir 8-10 minutos. Al salir del horno, la placa entra en la estación de inmersión o chorro de aire (quench). Aquí es donde ocurre la magia: se aplican chorros de aire a presión (entre 4 y 8 bar) sobre ambas caras del vidrio a una velocidad de 25-40 m/s. El enfriamiento superficial es brutalmente rápido, mientras que el núcleo, por la baja conductividad térmica del vidrio, se enfría con mucha más lentitud. Esta diferencia térmica genera un gradiente de tensiones: la superficie queda en compresión y el interior en tracción. El resultado es una estructura de tensiones residual que puede visualizarse mediante luz polarizada. Al colocar la placa entre dos filtros polarizadores, se observa el característico patrón de colores (birefringencia) que certifica la uniformidad del temple. Una zona oscura en el centro indica tracción y zonas claras en los bordes indican compresión. Si el patrón es irregular, la pieza se descarta. La compresión superficial tipica de un buen vidrio templado se sitúa entre 60 y 120 MPa (megapascales), mientras que la tracción en el núcleo ronda los 30-50 MPa. Esto significa que, para que la placa rompa, primero hay que vencer la compresión superficial, lo que exige una energía de impacto muy superior a la de un vidrio plano. De hecho, un vidrio templado de 6 mm soporta aproximadamente 4 a 5 veces más carga puntual que uno sin templar del mismo espesor. La seguridad es otro pilar: al romperse, el vidrio templado no produce fragmentos grandes y filosos como el vidrio plano, sino miles de pequeños cubitos de aristas redondeadas (típicamente de 4-8 mm de lado), que minimizan el riesgo de cortes graves. Por esta razón es obligatorio en barandillas, puertas, mamparas de ducha, techos de acrílico-vidrio y cualquier aplicación donde un fallo estructural podría ser catastrófico. Finalmente, la pieza pasa por control de calidad: medición de tensión superficial con refractómetro de polarización, verificación dimensional, inspección visual de defectos (inclusiones, burbujas, distorsiones) y, en muchos casos, un test de impacto con bola de acero normalizado (ASTM C534 o EN 12150). Solo las placas que superan todas las pruebas reciben el marcado CE y el número de lote de trazabilidad.
| Parámetro | Vidrio plano | Vidrio templado |
|---|---|---|
| Resistencia a flexión | ~30-50 MPa | ~140-200 MPa |
| Resistencia al impacto térmico | ~40 °C | ~150-200 °C |
| Modo de rotura | Fragmentos grandes y filosos | Cubitos de 4-8 mm, aristas redondeadas |
| Tratamiento térmico | Recocido lento | Calentamiento a 620-650 °C + chorro de aire |
| Tensión superficial | ~0 MPa | 60-120 MPa en compresión |
Una vez templado, el vidrio NO se puede recortar ni taladrar: cualquier manipulación mecánica libera las tensiones residuales y la pieza se fragmenta en cubitos de 4-8 mm.
Dato clave