Instagram
Cómo se fabrica una impresora 3D: del diseño al ensamblaje completo
La fabricación de una impresora 3D es un proceso multidisciplinar que combina ingeniería mecánica, electrónica, óptica y software. A diferencia de una máquina industrial convencional, una impresora 3D es en sí misma una máquina de precisión que debe fabricarse con tolerancias muy ajustadas para poder producir piezas con calidad. El proceso puede dividirse en varias grandes fases: diseño industrial e ingeniería del producto, fabricación de componentes individuales, subensamblaje, ensamblaje final, calibración y pruebas de validación.
1. Diseño y prototipado: Todo comienza en software CAD (SolidWorks, Fusion 360, FreeCAD) donde se modela cada pieza mecánica: chasis o marco, carriles lineales, soportes de motores, carro del extrusor, placa de construcción, torre Z, etc. Se simulan las tensiones mecánicas, los recorridos de cableado y la interferencia entre partes. En paralelo, se diseña la electrónica (placa base, drivers de paso a paso, sensores) y el firmware (Marlin, Klipper, Repetier).
2. Fabricación del chasis o marco: El esqueleto puede ser de aluminio extruido (perfiles 2020 o 3030), acero, madera contrachapada (en modelos de bajo coste) o polímero reforzado con fibra de carbono. En producción en serie, los perfiles de aluminio se cortan a láser o sierra de cinta, se taldrinan y se ensambalan con tuercas T-nut o tornillería métrica. En impresoras de alta gama (CNC, resina MSLA) el marco suele ser de aleación de aluminio usinado o acero inoxidable para minimizar vibraciones.
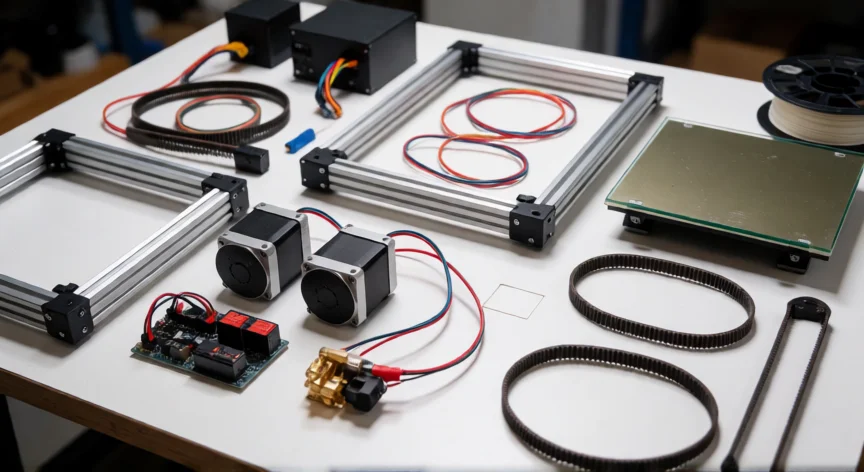
3. Sistema de movimiento (ejes X, Y, Z): Este es el corazón mecánico. Se fabrican o compran los siguientes elementos:
| Componente | Material habitual | Proceso de fabricación |
|---|---|---|
| Riel lineal (MGN12, MGN9) | Acero + aleación de aluminio | Tornillo de bola mecanizado, riel extruido |
| Tornillo sin fin / Correa GT2/5 | Acero / Poliéster + dientes | Roscado CNC / inyección o hilado |
| Motores paso a paso NEMA 17/23 | Imanes NdFeB + cobre | Ensamblaje electrónico industrial |
| Rodillos y cojinetes 608/625 | Acero 52100 | Tornillo de bola + temperado |
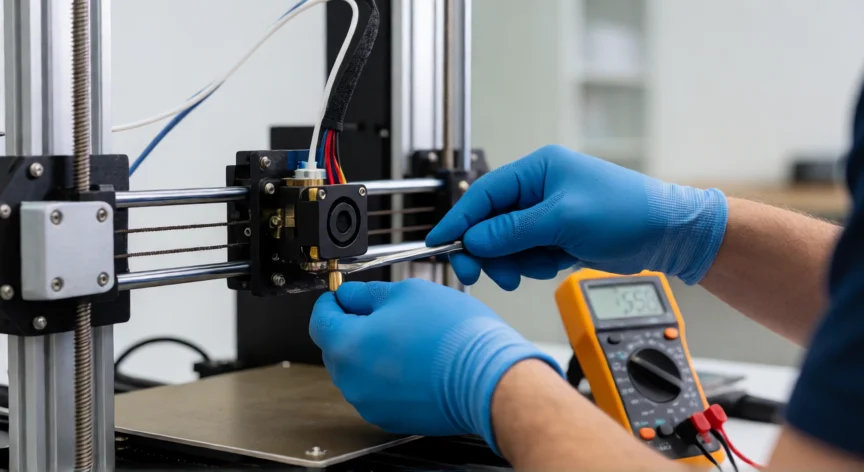
4. Sistema de extrusión (en FDM): El extrusor es el módulo más complejo. Se fabrica la boquilla (hotend) en latón, acero inoxidable o cerámica (para materiales de alta temperatura). La camisa del hotend se mecaniza en aluminio 6061 o bronce berilio. El motor de extrusión (generalmente un NEMA 17 con engranajes de latón o acero) se monta sobre una carcasa de aluminio anodizado o impreso en resina. El sensor de temperatura (termistor 100kΩ o termopar) y la resistencia calefactora (carburo de silicio o mica) se insertan y se prueban individualmente antes del montaje.
5. Placa de construcción (build plate): Puede ser de vidrio templado, aluminio anodizado, acero con recubrimiento magnético (MagBuild), o en SLA, una base de cristal con película FEP tensada. El eje Z suele emplear un mecanismo de trelis (creo-lead) o tornillo sin fin con homing por microswitch o sensor inductivo. La placa se mecaniza con ranuras para fijación magnética o adhesiva.
6. Subensamblaje electrónico: Se suelda o se conectan por connectors las placas: board principal (Arduino, STM32, Raspberry Pi), drivers de motores (TMC2209, A4988), reguladores de tensión (buck 24V→5V/12V), fuente de alimentación (SMPS 12V/24V), ventiladores, pantalla LCD/táctil y conectores de E-stop. Todo se cablea según el esquema eléctrico y se protege con canales o puentes de cable.
7. Ensamblaje final: Se ensambla en la cadena: chasis → rieles y motores → eje Z → extrusor → hotend → placa → electrónica → cableado → ventilación. Cada subconjunto se verifica con multímetro y multímetro de aislamiento antes de energizar.
8. Calibración y pruebas: Se instala el firmware, se calibra la corriente de los drivers (PID del hotend), se nivela la cama (mesh leveling), se verifica la extrusión (teste de 10 mm) y se imprime una pieza de validación (tortuga de 20×20×5 mm). En SLA se calibra la exposición, el lift Z y la adherencia a la película FEP.
9. Control de calidad y embalaje: Inspección visual, prueba de 4 h de impresión continua, verificación de ruido (<55 dB), verificación dimensional con calibrador. Finalmente se embala con espuma, manual, kit de llaves y cartuchos de material de muestra.
“En producción industrial, una impresora FDM de escritorio se ensambla en ~60 min y pasa un test de impresión de 4 h antes del embalaje; el 95 % de los componentes son de proveedores OEM asiáticos.”
Dato clave