Cómo se fabrica la Coca-Cola: del concentrado a la botella
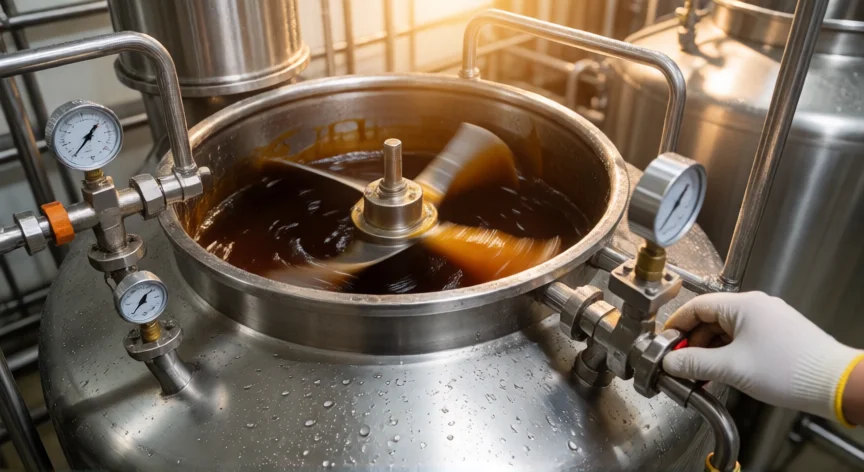
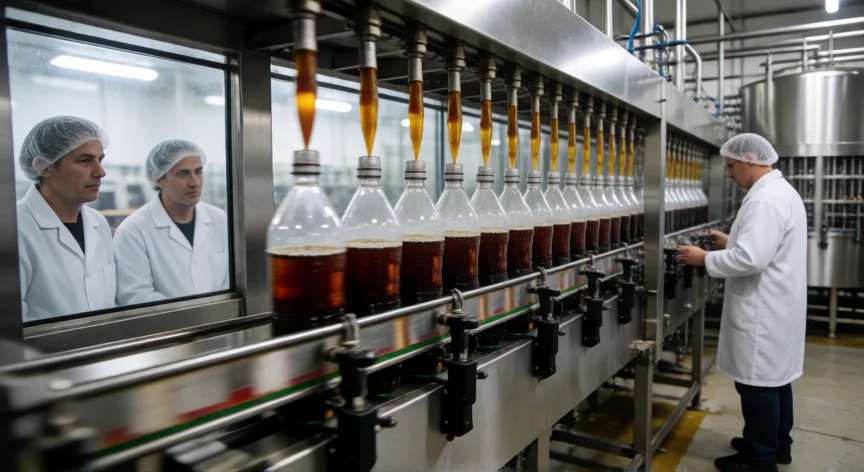
La fabricación de la Coca-Cola es un proceso industrial que, aunque en su esencia lleva más de un siglo, se ha perfeccionado enormemente con la automatización. El punto de partida es la fórmula de concentrado, uno de los secretos mejor guardados de la industria alimentaria mundial, custodiada por The Coca-Cola Company desde 1886. Sin embargo, el proceso general de producción es de dominio público y se repite en las más de 200 plantas de embotellado repartidas por todo el planeta. La primera fase es la preparación del jarabe base. Se disuelve agua purificada junto con azúcar (sacarosa) o jarabe de maíz de alta fructosa (HFCS), según la región y la normativa local. A esta mezcla se le añade el concentrado de sabor, que incluye los extractos botánicos, ácidos y aromas que dan a la bebida su perfil inconfundible. Este concentrado es el que la Coca-Cola Company suministra a las embotelladoras autorizadas. A continuación se incorpora el ácido cítrico, que aporta la acidez característica y actúa como conservante natural, y el colorante caramelo IV (también llamado caramelo de amonio), responsable del tono marrón oscuro que distingue a la bebida. La proporción exacta de cada ingrediente forma parte del know-how de la empresa, pero la estructura general del jarabe es conocida por la industria. Una vez preparado el jarabe concentrado, este se diluye con agua carbónica en una proporción aproximada de 1:5 (una parte de jarabe por cinco de agua). El agua utilizada debe cumplir estándares de pureza muy estrictos y se trata mediante osmosis inversa, filtración por carbón activado y desinfección por UV o cloración controlada antes de su uso. La carbonatación es una etapa crítica. El dióxido de carbono (CO₂) se inyecta en el líquido a presión y temperatura controlada (alrededor de 3-4 °C) para lograr la efervescencia deseada. Cuanto más fría está la bebida, mayor es la cantidad de gas que puede retener. Las plantas utilizan dosificadores de CO₂ de alta precisión para garantizar una carbonatación uniforme en cada lote. El siguiente paso es el embotellado o enlatado, que se realiza en líneas de alta velocidad capaces de procesar entre 600 y 1.200 unidades por minuto. Las botellas de vidrio, PET o las latas de aluminio se llenan mediante sistemas asépticos que minimizan la exposición al aire para no perder gas ni contaminar el producto. Tras el llenado, se aplica la tapa o la corona metálica a presión. Una vez cerrado el envase, cada unidad pasa por controles de peso, nivel de llenado y sellado. Las líneas de producción incluyen sensores ópticos y de radiofrecuencia que detectan botellas vacías, mal tapadas o con defectos visibles. Las unidades que no superan el test son desviadas automáticamente al sistema de descarte. El etiquetado se aplica mediante sistemas de pegado en frío o por inyección de calor, según el tipo de envase. En las latas, la etiqueta es una impresión directa en el aluminio realizada antes del plegado de la misma. El código de lote, fecha de caducidad y código de barras se imprimen con técnicas de inkjet o láser de fibra óptica. Finalmente, las unidades pasan por un control estadístico de calidad (SPC) donde se muestrean partidas para análisis organolépticos (sabor, olor, color), medición de pH, densidad, contenido de CO₂ residual y análisis microbiológico. Solo las partidas que cumplen todos los parámetros salen de la planta rumbo a almacenes logísticos y, en última instancia, a los lineales de los supermercados.
Las líneas de embotellado modernas pueden procesar hasta 1.200 botellas o latas por minuto, y una planta media produce entre 2 y 8 millones de litros diarios.
Dato clave