Cómo se fabrica el WPC: proceso de producción del composito madera-plástico
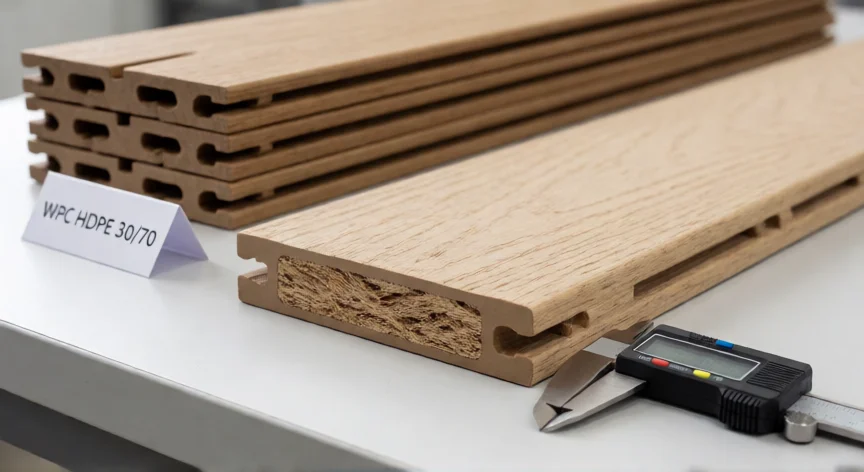
El WPC (Wood-Plastic Composite), o composito de madera y plástico, es un material de ingeniería que combina fibras o harina de madera con polímeros termoplásticos para crear un producto resistente a la intemperie, duradero y con aspecto natural. Su fabricación es un proceso industrial preciso que ha evolucionado significativamente en las últimas dos décadas, permitiendo obtener perfiles con propiedades mecánicas superiores a las de la madera maciza o del plástico puro. Las materias primas que se utilizan en la fabricación del WPC son principalmente de tres tipos. En primer lugar, el componente lignocelulósico, que puede ser harina de madera, fibra de madera, astillas finas o incluso residuos de bambú y cáñamo, representando típicamente entre un 30% y un 60% en peso de la mezcla. En segundo lugar, la matriz polimérica, que suele ser polietileno de alta densidad (HDPE), polipropileno (PP), cloruro de polivinilo (PVC) o una combinación de ellos, ocupando entre un 40% y un 70%. Finalmente, se incorporan aditivos funcionales: agentes acoplantes (como anhidridos maleicos o silanos) que mejoran la adhesión entre la fase orgánica e inorgánica, lubricantes (esteáricos o waxes), estabilizantes UV (óxido de titanio, óxido de zinc), colorantes (pigmentos de dióxido de titanio, óxidos de hierro) y agentes antimofo para prevenir el crecimiento de hongos.
El proceso de fabricación se inicia con la selección y pretratamiento de las materias primas. La harina de madera debe estar debidamente seca (contenido de humedad inferior al 2-3%) para evitar problemas en el mezclado y en la extrusión. Los polímeros se presentan en granulos o pellets que se verifican en cuanto a índice de fluidez (MFI), densidad y ausencia de contaminantes. Los aditivos se pesan con precisión en un sistema dosificador gravimétrico.
La siguiente etapa es el mezclado intenso, que se realiza en una mezcladora de doble huso (twin-screw mixer) o en un mezclador de alta velocidad (high-speed mixer tipo HSM). En esta fase, la harina de madera se dispersa uniformemente dentro de la matriz polimérica fundida. La temperatura de mezclado suele oscilar entre 120 °C y 160 °C, suficiente para ablandar el polímero sin degradarlo. El tiempo de mezclado típico es de 5 a 15 minutos, dependiendo del volumen de producción y del tipo de mezclador.
Tras el mezclado, la mezcla obtenida (llamada masterbatch o semirreactivo) se granula en un granelador (granulator) que produce pellets de 3-5 mm de diámetro. Estos pellets son la forma en la que la materia prima se almacena y se alimenta a la extrusora. La granulación uniforme es crítica porque garantiza una alimentación homogénea en el proceso posterior.
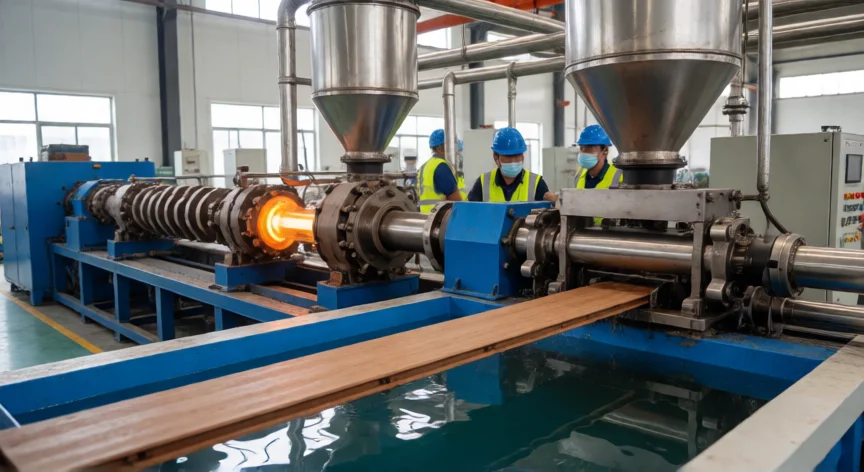
El proceso de extrusión es el corazón de la fabricación del WPC. Los pellets se alimentan por gravedad o por un dosificador volumétrico a una extrusora de doble huso correa (twin-screw extruder), generalmente en configuración co-rotatoria. Dentro del barril, los husos transportan, mezclan, comprimen y funden la mezcla a temperaturas entre 170 °C y 230 °C (según el polímero base). La velocidad de rotación de los husos suele situarse entre 200 y 400 rpm. El fundido resultante se fuerza a través de una matriz o cabezal (died) con la forma del perfil deseado: tablas para tarima, barandillas, listones, paneles sándwich, etc.
Al salir de la matriz, el perfil aún está en estado viscoso y se somete a un sistema de enfriamiento por inmersión en uno o varios baños de agua refrigerada (a 15-25 °C) a contracorriente del avance del material. La velocidad de extrucción es baja, típicamente entre 2 y 8 metros por minuto, lo que permite un enfriamiento gradual que minimiza tensiones internas y deformaciones. Tras el baño de agua, el perfil pasa por un troquel (cutter) que lo corta a la longitud deseada, y finalmente se somete a un acabado superficial: cepillado, fresado de canalets, perforación para sistemas de fijación oculta, o coextrusión de una capa superficial de PVC o PP homógeno con UV para mayor durabilidad del color.
El control de calidad se realiza en varias etapas: inspección visual de cada perfil, medición de dimensiones con micrómetros y calibradores, pruebas de flexión (módulo de elasticidad, resistencia a la flexión según norma ASTM D790), absorción de agua (ASTM D570), dimensional stability (ASTM D2566), resistencia al desgarro en superficie (peel test) y envejecimiento acelerado UV. Los lotes que superan todos los ensayos se empacan y se almacenan en almacén a temperatura ambiente hasta su expedición.
Existen también variantes del proceso: la moldeo por compresión (compression molding), donde una lámina de madera se recubre con polímero fundido y se prensa en molde; la inyección (para piezas pequeñas como conectores); y la coextrusión multicapa, donde una máquina coextruye 2 a 5 capas simultáneamente para perfiles SPC-WPC híbridos o tablas de 4 capas con núcleo de WPC y superficie de polímero puro, ofreciendo mejor estética y estabilidad dimensional.
La velocidad de extrusión del WPC es de solo 2 a 8 m/min, mucho menor que la del plástico puro, debido a la alta viscosidad y al tamaño de partícula de la fibra de madera.
Dato clave