Cómo se fabrica el MDF: del residuo de madera al tablero de fibras
El MDF (Medium Density Fiberboard), conocido en español como tablero de fibra de densidad media, es uno de los materiales de ingeniería maderera más versátiles que existen en la industria del mobiliario, la construcción y el bricolaje. Su fabricación es un proceso industrial complejo que transforma residuos de madera en un tablero homogéneo de densidad aproximada entre 500 y 900 kg/m³, muy superior a la de una madera maciza no tratada. A continuación, repasamos cada etapa del proceso.
1. Obtención y preparación de la materia prima. El punto de partida es la madera, que puede provenir de árboles plantados (eucalipto, pino, radiata, chopo) o de residuos de aserradero como astillas, virutas, serrín y retales. La madera se clasifica según especie, humedad y calidad, y se prepara en trozos de tamaño uniforme para facilitar el refino posterior.
2. Refinado o fibración. Los trozos de madera son introducidos en una refinadora cónica (también llamada grinder o refiner), un equipo de alta velocidad que separa la madera en fibras individuales de longitud entre 1 y 6 mm. En esta etapa se rompen las adherencias lignocelulósicas sin destruir completamente la estructura de la fibra, lo que garantiza una buena capacidad de enganche mecánico entre fibras.
3. Clasificación y homogeneización. Las fibras recién refinadas se clasifican en varios lotes según su tamaño: fibras largas (macrofibra), medianas y finas (microfibra). Esta clasificación se realiza mediante hidrociclones o tamices neumáticos. El objetivo es conseguir una distribución óptima de tamaños que garantice una densidad uniforme en el espesor del tablero.
4. Encolado con resinas. Las fibras se mezclan con resinas sintéticas, siendo la más utilizada la urea-formaldehído (UF), aunque también se emplean resinas de melamina-urea-formaldehído (MUF) para mejorar la resistencia a la humedad, o resinas fenólicas para exterior. El contenido de resina suele oscilar entre el 6 % y el 12 % en peso. En el proceso en seco (el más extendido), las fibras se secan previamente en secadores rotativos a temperaturas de 200-250 °C hasta reducir la humedad al 2-4 %, y luego se impregnan con la resina en un mezclador.
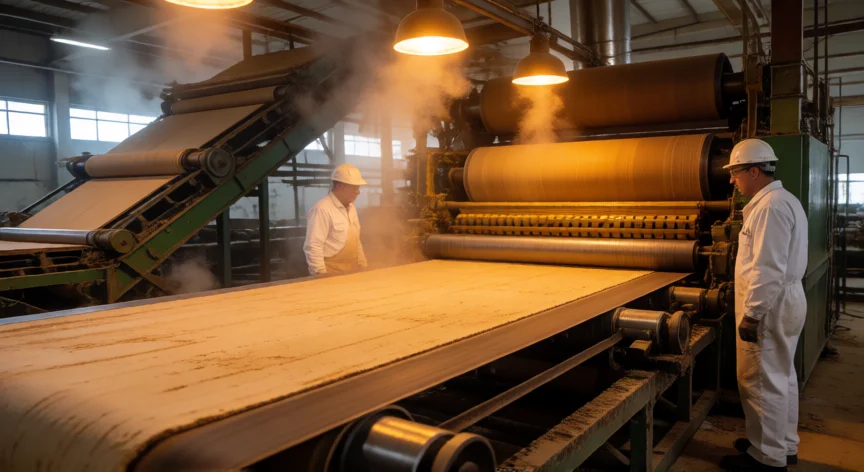
5. Formación del toponcino (mat). Las fibras encoladas se depositan sobre una banda transportadora, formando una lámina o toponcino de espesor inicial de 2 a 4 veces el grosor final del tablero. En la zona superior y inferior se añade una proporción mayor de macrofibra para mejorar la resistencia a la abrasión, mientras que la capa central se enriquece con microfibra para homogeneizar la densidad.
6. Prensado en caliente. El toponcino pasa por una prensa de banda continua (sistema más común) o una prensa de pistón vertical. Las condiciones típicas son: temperatura de 170-200 °C, presión de 3 a 6 MPa y tiempo de permanencia de 2-5 minutos. Durante el prensado, la resina polimeriza (cura) y las fibras se compactan, dando lugar a un tablero sólido y denso.
7. Enfriamiento y estabilización. Tras salir de la prensa, el tablero en bruto se enfría en cámaras de enfriamiento para evitar deformaciones térmicas y permitir la relajación de tensiones internas antes del acabado.
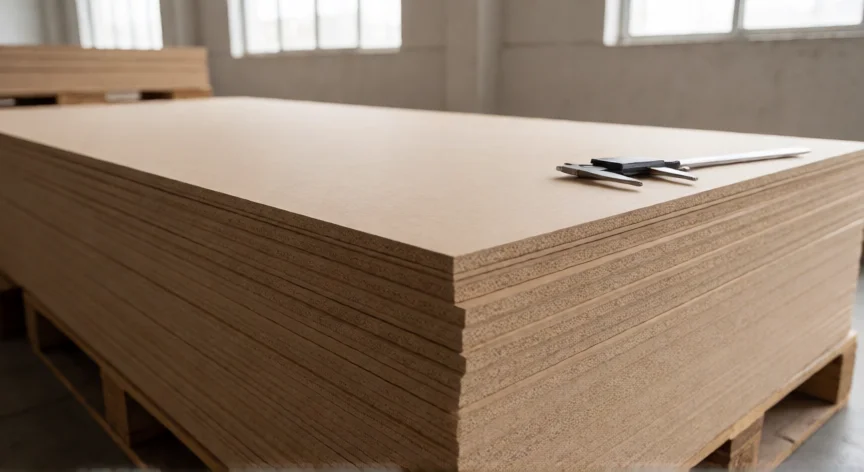
8. Acabados: rectificado, lija y corte. El tablero se somete a un rectificado por fresa para garantizar un espesor uniforme (generalmente 3, 6, 12, 15 o 18 mm), seguido de un lijado fino en ambas caras para obtener una superficie lisa y lista para barnizar, laminar o imprimir. Finalmente, se corta al tamaño comercial estándar de 2440 × 1220 mm (o 2500 × 1250 mm) mediante sierra de cinta o guillotina.
9. Control de calidad y embalaje. Cada lote se somete a pruebas de densidad, resistencia a la flexión, adhesión superficial, emisión de formaldehído (clases E0, E1, E2) y dimensionalidad. Los tableros que superan las pruebas se apilan, embalan y se envían a distribuidores o se someten a procesos de valor añadido como encasillado, laminado HPL, melaminizado o barnizado.
El 90 % del MDF mundial se fabrica por el proceso en seco con resina urea-formaldehído y prensa de banda continua a 170-200 °C.
Dato clave