
INICIO
manualidades · tejido
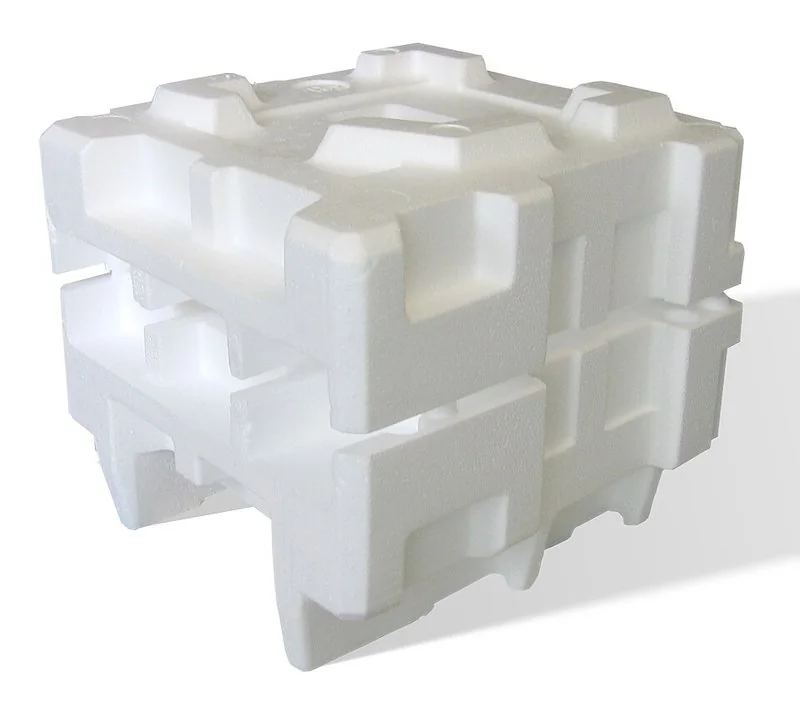
como se fabrica el telgopor, Pieza de poliestireno expandido moldeada, usada como embalaje de protección
manualidades ·#13151 ·Lectura 8 min. · Redactor: Laura Hernandez

¿Como se fabrica el telgopor?

Respuesta corta Verificado
Verificada!

El telgopor contiene más del 95% de aire en celdas cerradas: por eso pesa tan poco y aísla tan bien.

01

Cómo se fabrica el telgopor: del grano de poliestireno al bloque de espuma

El telgopor es el nombre comercial que se usa en Argentina para referirse al poliestireno expandido (EPS), un material plástico espumado que también se conoce como tergopol, tecnopor, isopor oopor según la región. Técnicamente, es una estructura celular compuesta en más de un 95% por aire encapsulado en celdas cerradas, lo que le otorga una liviandad extraordinaria junto con una resistencia mecánica notable. Sirve para absorber impactos, aislar térmica y acústicamente, y se emplea desde embalajes de electrodomésticos hasta placas de construcción.


Su historia en el país está ligada a la industria del plástico local. Apareció en la década de 1960, cuando la empresa Hulytego lo introdujo en el mercado fijando el nombre «telgopor». Desde ahí se popularizó por su relación coste-efectividad y se extendió al sector alimentario, la construcción, los electrodomésticos y el consumo masivo.


La materia prima es sorprendentemente sencilla: pequeñas perlas de poliestireno, parecidas a granos de azúcar, de entre 0,3 y 2,5 mm de diámetro, transparentes y densas. Estas perlas se obtienen por polimerización en suspensión del monómero de estireno y vienen impregnadas con un agente expansor, habitualmente pentano, en proporciones del 5 al 7% en peso. El pentano es un hidrocarburo derivado de fuentes naturales que se vaporiza con el calor e infla cada perla hasta convertirla en una esfera de espuma de celda cerrada.


Existen distintos grados de perla según el destino del producto:

  • EPS blanco estándar para aislamiento y embalaje general (densidades de 10 a 30 kg/m³)
  • EPS ignífugo para construcción con exigencias de reacción al fuego
  • EPS grafito de color gris, con mejor rendimiento térmico para placas premium
  • EPS de ciclo rápido para plantas de alto volumen

El coste de la perla cruda se sitúa entre 1.200 y 2.000 dólares por tonelada según grado y origen del proveedor.


La primera etapa del transformado es la preexpansión. Las perlas se introducen en un preexpansor y se calientan con vapor de agua saturado a temperaturas de entre 80 y 110 °C (en la práctica, 95-105 °C, con presiones de 0,02-0,05 MPa) durante 60 a 180 segundos, mientras son agitadas continuamente. El pentano se vaporiza y cada perla se infla entre 40 y 80 veces su volumen original, llegando incluso a multiplicar por 50 su tamaño. Es el símil del pochoclo: el grano entra chico y duro, y sale grande y esponjoso, buscando una espuma con celdas cerradas.


En esta etapa se define la densidad final del material. Ajustando la temperatura del vapor y el tiempo de exposición, la densidad aparente desciende desde unos 630 kg/m³ de la perla original hasta valores de entre 10 y 30 kg/m³. Cuanto más se expanden las perlas, más aire atrapan y menos pesa el material; cuanto menos se expanden, más denso y resistente a la compresión queda. Por eso el EPS no es un único producto, sino una familia de densidades: bajas para cuando manda el peso, medias y altas para soportar cargas o tránsito.


Tras la expansión, las perlas se transportan neumáticamente a un secador de lecho fluidizado que elimina la humedad superficial en 2 a 5 minutos, y pasan a los silos.


El proceso productivo exige una precisión milimétrica en la regulación del vapor. El EPS se reblandece a 80 °C y se deforma por encima de 100 °C: mantener la uniformidad en la expansión de las perlas es el principal desafío de la producción.

“Una perla de poliestireno se infla hasta 80 veces su volumen original al contacto con vapor a 100 °C.”

Dato clave
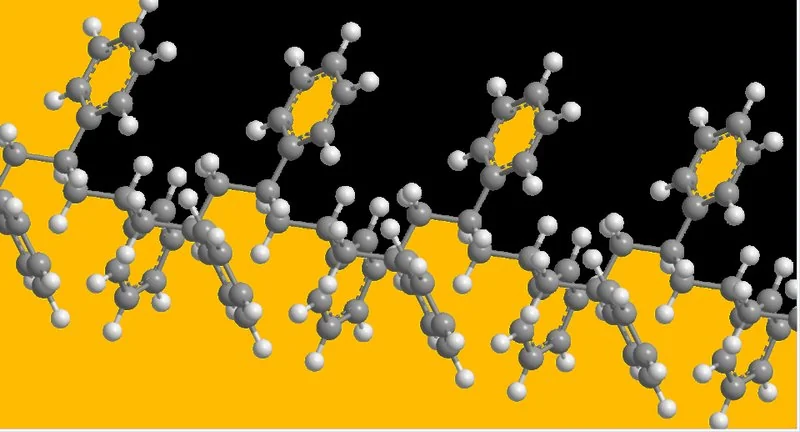
como se fabrica el telgopor, Modelo molecular de la cadena de poliestireno, polímero base del telgopor
Imagen

Modelo molecular de la cadena de poliestireno, polímero base del telgopor

02

Etapas del proceso productivo del poliestireno expandido (EPS)

Tras la preexpansión comienza la segunda etapa: el reposo intermedio o maduración, de 6 a 24 horas (12 horas es el estándar típico) en silos ventilados. Al enfriarse se crea un vacío interior por condensación del vapor de pentano, que debe compensarse con la penetración de aire por difusión. Simultáneamente el pentano residual baja de alrededor del 3% a menos del 1% y la humedad cae por debajo del 1%.


La maduración es crítica: las perlas alcanzan así estabilidad mecánica y mejoran su capacidad de expansión para la etapa siguiente. Omitirla o acortarla produce bloques blandos, fusión deficiente entre perlas y defectos superficiales que elevan la tasa de rechazo entre un 10 y un 20%.


La tercera etapa es el moldeo en bloque. Las perlas maduradas se inyectan neumáticamente en una bloquera o moldeadora, una gran cámara rectangular con cavidades perforadas en sus paredes por donde circula el vapor. El ciclo tiene cuatro fases:

  • Llenado: 15-30 segundos, con presión de aire que empuja las perlas a cada rincón
  • Vapor: 20-45 segundos a 0,08-0,15 MPa (100-112 °C), que reblandece las superficies para que las perlas adyacentes se fusionen de forma permanente
  • Enfriado: 60-180 segundos por rociado de agua y vacío, la fase más larga y el principal cuello de botella
  • Expulsión: 10-15 segundos

Como las perlas están comprimidas dentro del volumen fijo de la bloquera, forman un bloque sólido y único, la «forma madre» del material, comparable a un pan grande del que después se cortan las rebanadas. Un bloque estándar mide 4.000 × 1.200 × 1.000 mm (4,8 m³) y a 18 kg/m³ pesa unos 86 kg. Las máquinas modernas producen entre 8 y 15 bloques por hora, y el vapor supone entre el 35 y el 50% del coste operativo.


El bloque sale de la máquina y se deja reposar entre 24 y 72 horas para terminar de estabilizarse y secarse. La etapa final es el corte a medida, donde el material se convierte en la pieza concreta que pide cada proyecto.


Tipo de corteMétodoPrecisión / Rendimiento
Cortes rectosHilo caliente de nicromo o nicromel3-8 m/min, ±1 mm
Láminas en serieLínea automática multihilo10-50 láminas por pasada, ±0,5 mm
Formas 3D complejasCorte CNCMolduras, perfiles, embalaje a medida

De un mismo bloque salen piezas muy distintas según el destino: molones y casetones para losas alivianadas, ladrillos para losa integrados al sistema de viguetas, placas de aislación para muros y cubiertas, listones para separadores y encofrados perdidos, y granulado perla como relleno liviano que reaprovecha los recortes de producción, habitualmente entre el 5 y el 15% del volumen del bloque.


Existe una segunda ruta productiva: el moldeo de piezas, para productos que requieren geometrías exactas: cajas de pescado, forros de casco, embalaje de electrodomésticos, bloques ICF, bandejas alimentarias. Una moldeadora de piezas produce el componente terminado directamente a partir de las perlas maduradas, inyectándolas en un molde de aluminio a medida y fusionándolas con vapor en ciclos de 45 a 90 segundos, sin pasar por el moldeo de bloques ni por el corte. Resulta rentable por encima de 5.000 piezas idénticas al mes.


El plazo total desde la perla hasta el producto terminado depende de la ruta: entre 30 y 96 horas en la vía de bloques. El coste de producción ronda los 1.400-2.300 dólares por tonelada, sumando materia prima, energía de vapor, electricidad y mano de obra. Una línea completa de escala media (2.000-4.000 kg/día) exige una inversión de entre 150.000 y 350.000 dólares.


En cuanto al impacto ambiental, la fabricación emplea derivados del petróleo en proporción muy limitada: solo el 4% del petróleo mundial se destina a plásticos y, dentro de ellos, el EPS representa el 2,5%, de modo que aproximadamente un 1 por 1000 del petróleo se usa para fabricarlo. No se han utilizado nunca clorofluorocarburos: el agente expansor es pentano, con potencial de agotamiento de ozono nulo. La principal preocupación es la gestión al final de la vida útil, abordada con reciclaje mecánico: molienda para hormigón liviano y rellenos de terrenos, reinyección de poliestireno desgasificado, recuperación energética (1 kg de espuma equivale a unos 1,2 litros de fuel oil) y reciclaje interno de recortes en la propia fábrica.

Conclusión:

¿como se fabrica el telgopor?

Así que la próxima vez que levantes una placa de telgopor para aislar un paredón o abrases un embalaje de electrodoméstico, recordá que detrás de esa pieza liviana hay un proceso industrial de casi tres días, con vapor, silos, hilos calientes y precisión de décimas de milímetro. El telgopor es simple en la mano, pero su fabricación es una coreografía de temperatura, tiempo y presión que no admite improvisación.

Fuentes: 1º Telgomol.com, 2º PoliestirenoMG.com, 3º ChinaEPS.net, 4º NuevaEscuelaMexicana.org, 5º DongshanEPS.com
IMAGEN1-AUTOR: Acdx | Licencia: CC BY-SA 3.0 | Url: creativecommons.org/licenses/by-sa/3.0
IMAGEN2-AUTOR: PakpongICCH444 | Licencia: CC BY-SA 4.0 | Url: creativecommons.org/licenses/by-sa/4.0
Redacción: Laura Hernandez · Actualizado en: 14/10/2026

¿Tienes algo que aportar? Envíanos tu respuesta

Más preguntas de manualidades