¿Cómo se fabrica un neumático? El proceso completo de fabricación
La fabricación de un neumático es uno de los procesos industriales más complejos y fascinantes de la ingeniería moderna. Un neumático estándar para automóvil contiene entre 80 y 200 componentes distintos, cada uno con una función específica que contribuye al rendimiento, la seguridad y la durabilidad del producto final. Para entender cómo se fabrica, hay que analizarlo como un sistema de capas superpuestas que se construyen y luego curan de forma irreversible.
1. Materias primas y compuestos de caucho: Todo comienza con la materia prima principal, el caucho. Se combina caucho natural (extraído del látex del árbol Hevea brasiliensis) con caucho sintético (derivado del petróleo, como SBR o butadieno). A esta mezcla se le añaden: negro de humo (carbon black, que aporta resistencia a la abrasión), óxido de silicio (mejora el agarre en mojado), aceites y resinas (plastificantes), aceleradores de vulcanización (azufre y sus coadyuvantes), antioxidantes y pigmentos. Cada zona del neumático (banda de rodadura, flanco, talón) utiliza una formulación química diferente optimizada para su función.
2. Fabricación de las capas textiles y metálicas: Paralelamente al proceso del caucho, se preparan los refuerzos estructurales. Los carriles o talones (beads) son haces de alambre de acero de alta resistencia (hasta 160 alambres en un neumático de coche) recubiertos de caucho. El cuerpo del neumático (body plies) está formado por capas de tela de aramida, poliéster o nailon impregnadas con caucho, que dan la forma y la resistencia a la presión interna. En neumáticos de alta velocidad se usa aramida para mayor estabilidad térmica.
3. Extrusión de los componentes de goma: Las mezclas de caucho preparadas se pasan por extrusoras que las convierten en tiras, bandas y perfiles de distintos grosores. La banda de rodadura (tread) se extruye con su dibujo de canales y ranuras ya definido por la filera de la máquina. El flanco (sidewall) se produce como una banda más delgada y flexible. Los talones se fabrican enrollando los alambres de acero en espiral y recubriéndolos de caucho por inmersión.
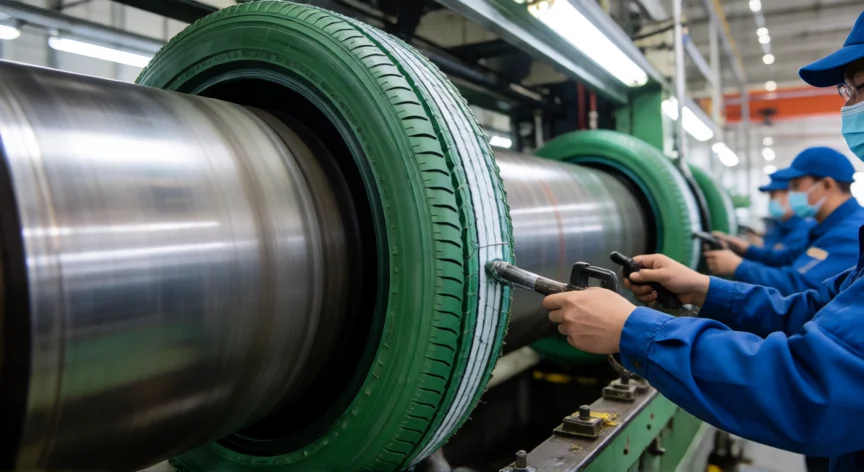
4. Construcción en el tambor (building): Esta es la etapa donde el neumático toma forma. En un tambor de construcción rotativo se van colocando, en orden: primero el talón izquierdo, luego las capas del cuerpo (body plies) que suben por el lateral, la banda de rodadura que cubre la parte superior, los refuerzos del hombro (shoulder), el flanco derecho y finalmente el talón derecho. Todo se hace con precisión de milímetros. El resultado es un protoneumático o 'neumático verde' (green tire), que aún no tiene resistencia mecánica real.
5. Precurado (precure/Chapay): Antes de ir a la cámara de vulcanización, el protoneumático pasa por una tolva de polvo de precurado (mezcla de sílice, caucho y aditivos) que se adhiere a su superficie. Esto evita que la goma se pegue a las placas metálicas de la prensa durante el horneado y ayuda a definir el dibujo final.
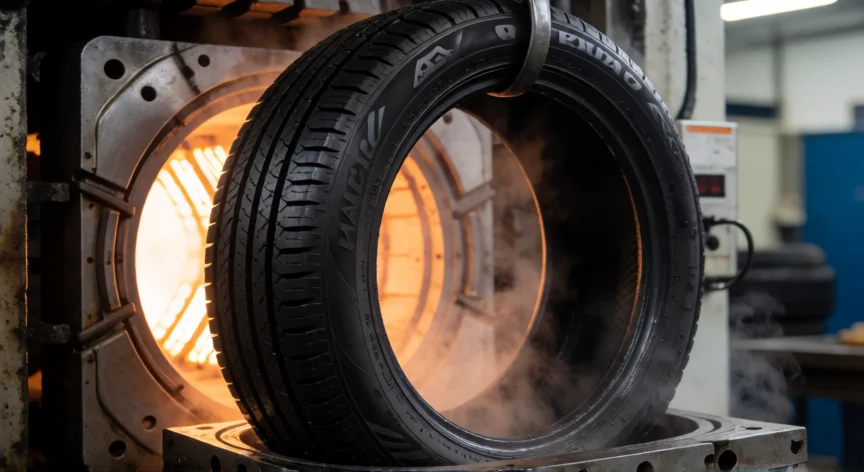
6. Vulcanización (curado en prensa): El protoneumático se introduce en una prensa de vulcanización con moldes metálicos grabados con el dibujo exterior, la marca, el tamaño y los textos legales. La prensa cierra y se aplica: temperatura de 175 °C a 230 °C, presión de 25-40 bares y vapor de alta presión (hasta 200 bar) que penetra en el interior para vulcanizar también las zonas internas. El azufre forma puentes químicos (cross-links) entre las cadenas de polímero de caucho, transformando un material viscoso en una goma elástica, resistente y estable. El tiempo de curado dura entre 6 y 12 minutos dependiendo del tamaño.
7. Enfriamiento y desmoldado: Al abrir la prensa, el neumático se enfría con chorro de agua o vapor. Se retiran las tapas de aire (air caps) que sellaron los talones durante el curado. El neumático ya tiene su forma definitiva y propiedades mecánicas permanentes.
8. Control de calidad riguroso: Antes de empaquetar, cada neumático pasa por varias pruebas: rayos X para verificar la integridad del cableado de acero, equilibrado dinámico (máximo desequilibrio de 15-25 g·cm), prueba de presión (sobreinflado a 3-4 veces la presión de servicio para detectar fugas o deformaciones), prueba de velocidad en rodillos giratorios (sobrevolcado a velocidad superior a la clasificación) y inspección visual automatizada con cámaras para detectar defectos de superficie, burbujas o inclusiones.
9. Etiquetado y empaquetado: Se aplica la etiqueta con marca, tamaño, índice de carga, velocidad, fecha de fabricación (código DOT), y se sella en plástico antes de su almacenamiento o envío. Un neumático puede almacenarse correctamente durante 5-10 años sin perder propiedades significativas si se guarda en lugar fresco y oscuro.
Un neumático de coche estándar contiene entre 80 y 200 componentes distintos: caucho natural y sintético, negro de humo, 120-160 hilos de acero en los talones y 4-8 capas de tela de aramida o poliéster.
Dato clave