Instagram

Cómo se fabrica la whey protein: del suero de quesería al bote de proteína
La proteína de suero, conocida comercialmente como whey protein, no se fabrica desde cero en un laboratorio. Se recupera de un subproducto alimentario, la materia prima es la leche, y más concretamente el líquido que sobra al fabricar queso. El trabajo de la industria no es sintetizar moléculas, sino separar, purificar y secar una proteína que ya existe de forma natural en el alimento.
El recorrido comienza mucho antes de la vaca: las plantas fijan nitrógeno atmosférico gracias a bacterias de sus raíces y con él fabrican sus propias proteínas. La vaca come ese pasto, digiere esas proteínas y parte de ese material acaba formando las proteínas de la leche en la ubre. La leche se recoge y se somete a pasteurización para eliminar microorganismos, un paso importante porque si se calienta en exceso algunas proteínas del suero se desnaturalizan y pierden su forma original, algo especialmente relevante para las fracciones bioactivas.
La proteína de la leche de vaca se reparte en dos familias: alrededor del 80% son caseínas, que son las que forman la cuajada, y en torno al 20% son las proteínas del suero, entre ellas la beta-lactoglobulina y la alfa-lactoalbúmina. Es esa fracción del 20% la que termina en el bote de whey.
El siguiente paso es la fabricación del queso. A la leche pasteurizada se le añade un agente cuajado, que puede ser cuajo, un ácido o calor, lo que provoca que las caseínas coagulen y se agrupen formando una masa sólida, la cuajada, que se retira para convertirse en queso. La separación de la caseína puede hacerse acidificando la leche hasta un pH de 4,6, con enzimas o por microfiltración, según la fábrica.
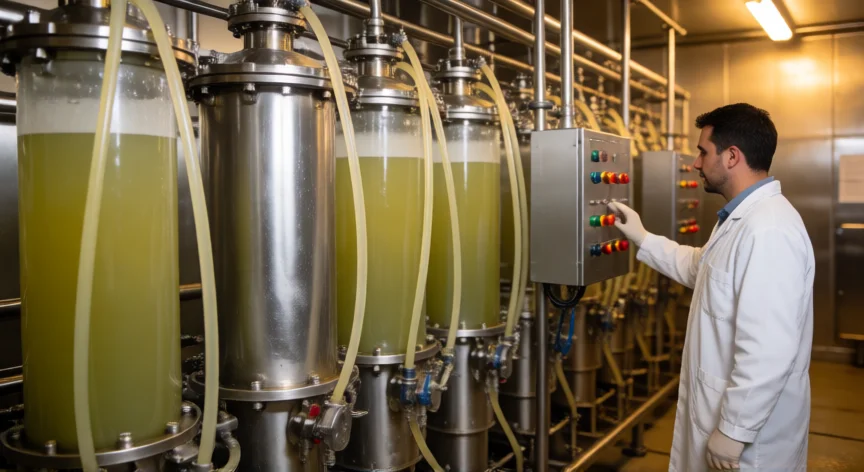
Lo que queda tras retirar la cuajada es un líquido de color amarillo verdoso y aspecto lechoso, el suero, que arrastra las proteínas del suero, la lactosa, algo de grasa y minerales disueltos. Durante décadas ese suero fue un problema y no un producto: la industria quesera lo trataba como un residuo difícil de gestionar por su volumen y su carga contaminante, y buena parte se destinaba a alimentación animal, a otros quesos, a fertilizante o directamente se desechaba.
En su forma líquida el suero es incómodo y poco apetitoso, con un sabor ligeramente amargo. La proteína en polvo nace precisamente de resolver ese problema: darle salida industrial a algo que sobraba. Esto explica que la industria del suero creciera pegada a la del queso, un vínculo histórico que marca todo el proceso productivo hasta hoy.
La pasteurización es clave porque protege las fracciones bioactivas del suero. Si la temperatura sube demasiado, proteínas como la lactoferrina o las inmunoglobulinas pierden estructura y con ello parte de su interés nutricional. Las plantas que trabajan con leche cruda a baja temperatura conservan más de ese perfil original.
El pH de 4,6 es un punto crítico: es el punto isoeléctrico de la caseína, donde coagula de forma natural. A ese pH las caseínas se agrupan y precipitan, dejando libre todo el contenido proteico del suero en fase líquida. Muchas fábricas combinan acidificación con enzimas proteolíticas para maximizar el rendimiento.
El volumen de suero generado es enorme: por cada 10 litros de leche se obtienen unos 9 litros de suero y apenas 1 litro de cuajada. Esa desproporción es la razón por la que durante décadas la industria quesera lo gestionaba como residuo y por la que la tecnología de filtración por membranas se desarrolló a escala industrial a partir de los años 70.
Las dos proteínas principales del suero, la beta-lactoglobulina (cerca del 50% del total) y la alfa-lactoalbúmina (ronda el 20%), son las responsables del grueso del perfil de aminoácidos esenciales. El resto, en cantidades pequeñas, incluye seroalbúmina bovina, inmunoglobulinas, lactoferrina, lactoperoxidasa y glicomacropéptido, que son las que hacen que el suero se estudie por algo más que su aminograma.
“WPC, WPI y WPH son el mismo proceso detenido en puntos distintos del filtrado, no vías de fabricación separadas.”
Dato clave