Cómo se fabrica la goma espuma: proceso industrial completo
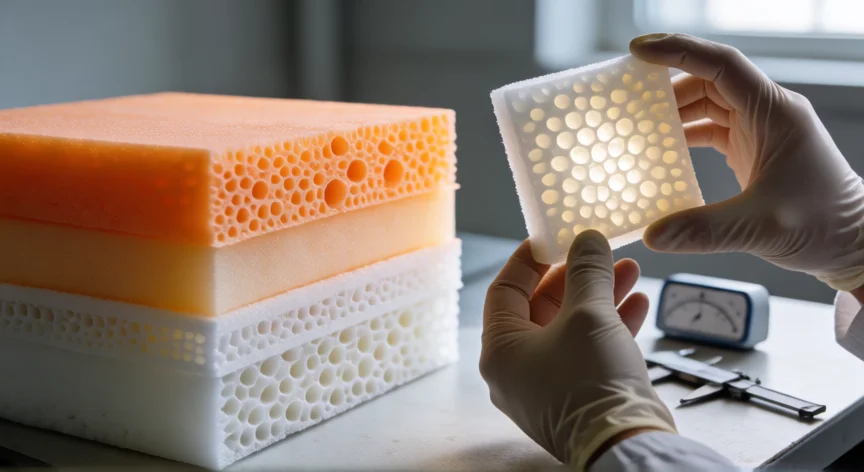
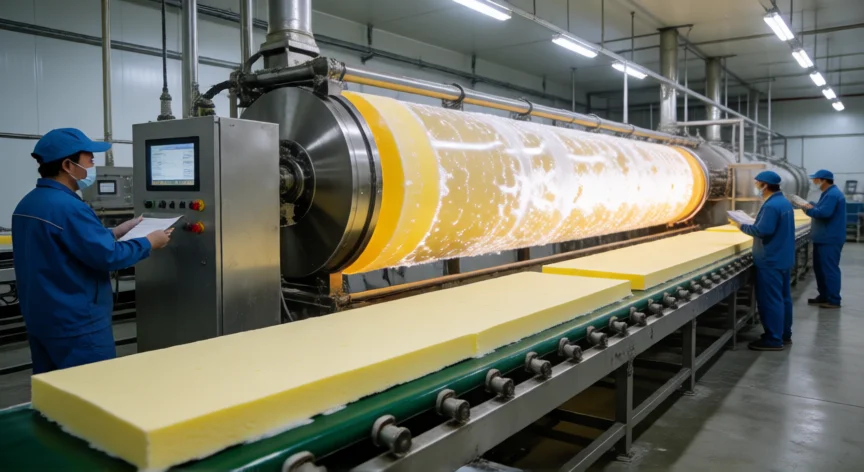
La goma espuma, también conocida como espuma de poliuretano (PU) o foam, es uno de los materiales más versátiles de la industria moderna. Se utiliza en colchones, asientos de automóviles, aislamiento térmico, calzado, embalajes y artículos de higiene. Su fabricación se basa en una reacción química entre un poliol y un isocianato, generalmente en presencia de agua, catalizadores y agentes espumantes. 1. Materias primas principales: El proceso requiere dos componentes esenciales. Por un lado, el poliol, que puede ser un polioles modificadode cadena corta (tipo PPG, poliglicol) o de cadena larga (tipo PTMEG). Por otro, el isocianato aromático, habitualmente MDI (difenilmetano-4,4'-diisocianato) o TDI (toluenediisocianato). A estos se añaden agua (que actúa como agente espumante secundario), surfactantes (siliconas para estabilizar las celdas), catalizadores (aminas terciarias como la trietilenodiamina y/o óxidos metálicos) y, en algunos casos, agentes espumantes físicos (ciclopentano, CO₂). 2. Mezcla de componentes: En la planta de producción, el poliol y los aditivos (agua, catalizadores, surfactantes, colorantes, aditivos antimigra) se mezclan en un tanque de pololice. El isocianato se dosifica por separado. Ambos componentes se bombеan hacia una cabezal de dosificación y mezcla donde se combinan en proporciones muy precisas (típicamente 100 partes de poliol por 18-28 partes de isocianato, dependiendo de la densidad deseada). 3. Reacción química y formación de celdas: Al entrar en contacto, ocurren simultáneamente dos reacciones. La reacción de aminación (poliol + isocianato → uréano) forma la matriz polimérica. La reacción de espumado (agua + isocianato → CO₂ + urea) genera dióxido de carbono, que crea las celdas de aire atrapadas en la matriz. El control del tiempo de gel (10-25 s) y del tiempo de cremallera (cremation, 30-60 s) es crítico para obtener la estructura celular correcta. 4. Proceso continuo (Slab Stock): Es el método más extendido para producir grandes volúmenes. La mezcla reactiva se inyecta en una extrusora continua de acero inoxidable con forma de L o de V, donde fluye sobre una banda transportadora de teflón. En la parte vertical (tubo de expansión) la espuma crece verticalmente durante 4-8 minutos a temperatura controlada (180-220 °C). Al salir, se corta transversalmente con una faja o cuchillo rotativo en bloques de 20-40 cm de espesor. Este proceso permite producir placas de hasta 2,5 metros de ancho y 30 cm de grosor. 5. Proceso discreto (perforado): Para espumas de baja densidad (móvil, tipo Open-cell para filtros) o formatos específicos, la mezcla se vierte en molde perforado (capacidad de 100-200 kg de mezcla). Las perforaciones permiten que el CO₂ escape parcialmente, generando una estructura más abierta. El tiempo de gelificación es de 40-90 segundos. Tras el curado, la espuma se separa del molde y se corta en placas. 6. Curado y estabilización: Tras la expansión inicial, la espuma se somete a un curado térmico en hornos de convección forzada a 120-180 °C durante 2-24 horas (según espesor). Este paso completa las reacciones pendientes, elimina solventes residuales y estabiliza la estructura celular. Posteriormente, la espuma se deja reposar 24-72 horas para alcanzar su volumen final. 7. Corte y acabado: La placa de espuma (bloc) se traslada a seccionadoras de cinta o guillotinas termofusibles que la cortan al grosor deseado (desde 1 mm hasta 30 cm). En aplicaciones de colchones y asientos, se añaden procesos de perfilado, grabado, laminado con textiles o costura. 8. Control de calidad: Se verifican densidad (kg/m³), resiliencia a la compresión, tensión a la rotura, resistencia al fuego (clasificación B-FL-S según norma EN 13501) y contenido en celdas abiertas/cerradas mediante ensayos normalizados (ISO 2439, ISO 2438, EN 2587).
El proceso Slab Stock continuo produce placas de hasta 2,5 m de ancho y 30 cm de grosor en tiempo real.
Dato clave