Cómo se fabrica la gelatina de sobre: del hueso al sobre
La gelatina de sobre es un producto que llevamos décadas consumiendo, pero pocos conocemos el largo proceso industrial que va desde los subproductos animales hasta el pequeño sobre de polvo transparente que encontramos en la góndola del supermercado. Su fabricación se basa en la denaturación controlada del colágeno, la proteína estructural más abundante en la piel, huesos y tendones de animales como cerdo, bovino y, en menor medida, pescado.
Fase 1: Recepción y pretratamiento de las materias primas. Las fábricas reciben pieles de porcino, huesos de bovino (especialmente pezuñas y crines) o escamas y pieles de pescado. Estos residuos, que serían desecho, se lavan a alta presión para eliminar suciedad, sangre y tejidos no deseados. En el caso de las pieles de cerdo, se realiza una desengrasado mecánico y químico para retirar la grasa subcutánea, ya que esta contaminaría el producto final y afectaría su sabor y conservación.
Fase 2: Desmineralización y descalcificación. Los huesos pasan por un baño en solución ácida (típicamente ácido clorhídrico diluido al 1-2 %) durante varias horas o días para disolver la parte mineral (hidroxiapatita) y liberar la matriz de colágeno. Las pieles, en cambio, se tratan con cal (hidróxido de calcio) para abrir la fibra dérmica y facilitar la extracción posterior. Este paso es crítico: si no se elimina bien la grasa o la parte mineral, la gelatina resultante tendrá un color oscuro, olor rancio o capacidad gelificante inferior.
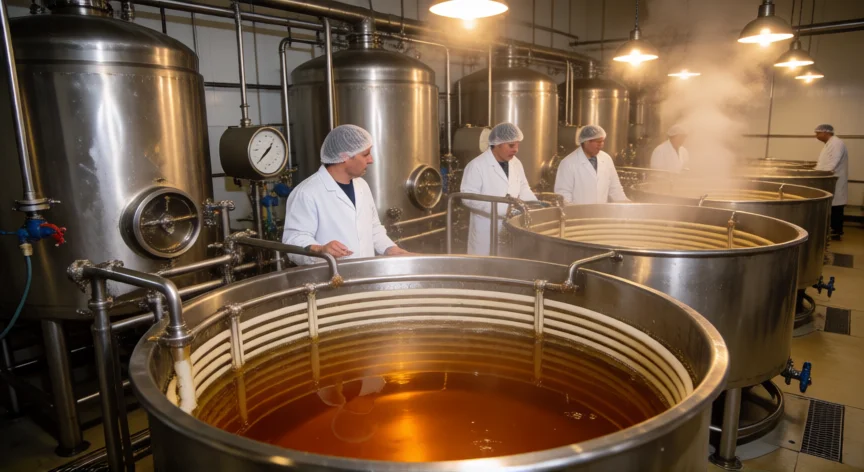
Fase 3: Extracción por cocción (solubilización). El material pretratado se introduce en grandes depósitos de acero inoxidable donde se calienta lentamente entre 60 °C y 85 °C durante varias horas. A estas temperaturas la triple hélice del colágeno se desenrolla y las cadenas de peptidos pasan a una conformación de "bola aleatoria", que es precisamente lo que denominamos gelatina. El agua actúa como solvente: disuelve el colágeno denaturado y lo arrastra en solución acuosa, mientras que los componentes no solubles (tejido conectivo residual, cartílago) quedan en el fondo del tanque.
Fase 4: Filtración y clarificación. El líquido turbio que sale de la cocción se pasa por filtros de tela, filtros de arena y, en muchas plantas, por membranas de ultrafiltración. Se retiran restos de tejido, partículas de hueso y proteínas no deseadas. En algunas instalaciones se añade carbón activado para decolorar la solución y eliminar pigmentos, obteniéndose así las gelatinas de color blanco (conocidas comercialmente como gelatina sin sabor o "de cubilete"), frente a las gelatinas transparentes o ámbar que conservan un tono dorado natural.
Fase 5: Concentración y esterilización. El filtrado claro se concentra en evaporadores de múltiples efectos (tiple efecto o quad) hasta alcanzar una concentración en sólidos de entre un 40 % y un 60 %. A continuación se somete a un tratamiento térmico rápido (pasteurización en torno a 85-90 °C durante pocos segundos) para destruir patógenos como Listeria o E. coli que pudieran haberse adherido, garantizando la inocuidad del producto.
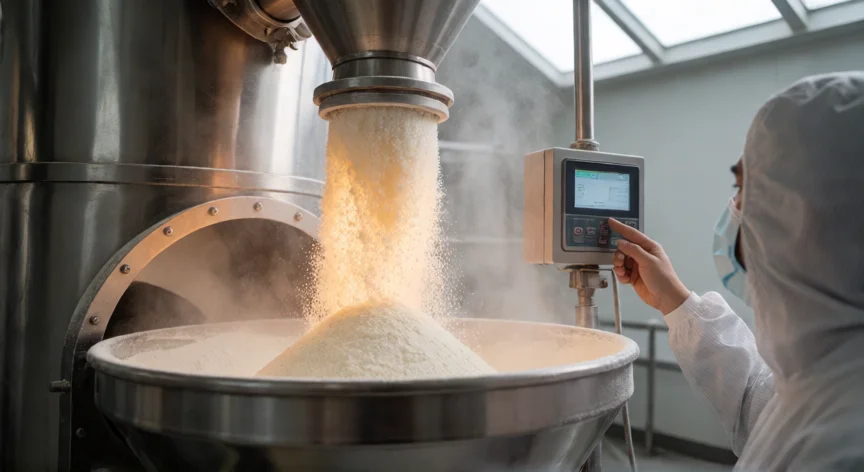
Fase 6: Secado por aspersión (spray drying). Aquí ocurre la magia que convierte una solución pegajosa en polvo. La gelatina concentrada se nebuliza mediante boquillas de alta presión dentro de una torre de secado donde un chorro de aire caliente (entrada ~170-190 °C, salida ~80-90 °C) evapora instantáneamente el agua. Las gotitas de micras se solidifican en fracciones de segundo formando microesferas o copos huecos de gelatina. Este método permite obtener partículas de tamaño uniforme, muy finas y con alta capacidad de rehidratación, características que hacen que la gelatina de sobre se disuelva rápido en agua tibia.
Fase 7: Molienda, tamizado y clasificación. Los copos que salen del secador pasan por molinos de rodillos o de impacto para alcanzar el mesh (tamaño de partícula) deseado, generalmente entre 200 y 300 mallas. Se tamiza para retirar granulosidad excesiva y se clasifica por granulometría. A esta etapa puede añadirse el azúcar (en el caso de gelatinas azucaradas o de sabor), colorantes permitidos (como azafrán o extracto de cúrcuma para la variante amarilla, o carmín/cochinilla para la roja) y aroma de fruta natural o sintético.
Fase 8: Dosificado y envasado en sobre. El polvo final se dosifica con balanzas vibradoras en cantidades exactas (típicamente 60 g, 65 g o 100 g por sobre) que corresponden a la cantidad necesaria para preparar un molde estándar de 500 ml. Los sobres se fabrican en una envolvedora automática: la membrana de plástico multicapa (polipropileno/aluminio/polietileno) se imprime con el diseño de marca, se sella por tres caras y se introduce el polvo en un ambiente con humedad relativa controlada (< 40 %) para evitar que el higo higroscópico absorba agua y forme grumos. El sello térmico garantiza la hermeticidad y la vida útil, que suele ser de 18 a 24 meses en condiciones normales de almacenamiento.
Control de calidad. Antes de salir de planta, cada lote pasa por análisis de: poder gelificante (medido en "Bloom", típicamente 150-300 °Bloom para gelatina de consumo), pH (4.5-6.0), contenido en humedad (< 12 %), ausencia de metales pesados, recuento microbiológico y prueba de disolución en agua a 55 °C. Solo si supera todos los parámetros, el lote se libera para distribución.
En resumen, la gelatina de sobre es el resultado de conversión controlada de colágeno en gelatina por calor, seguida de secado instantáneo y envasado hermético. No contiene ningún aditivo químico "misterioso": es, literalmente, colágeno desnaturalizado y liofilizado en polvo, a veces endulzado y coloreado. La diferencia con la gelatina en láminas (hojas) es mínima: las láminas se obtienen vertiendo la solución concentrada en bandejas, cortando en tiras y secando lentamente, mientras que el polvo de sobre viene del spray drying.
Un sobre de 60 g aporta ~15 g de proteína pura (glicina, prolina, hidroxiprolina) y menos de 1 g de grasa; su poder gelificante típico es de 150-300 °Bloom.
Dato clave