Cómo se fabrica la arena para gatos: del mineral a la bandeja
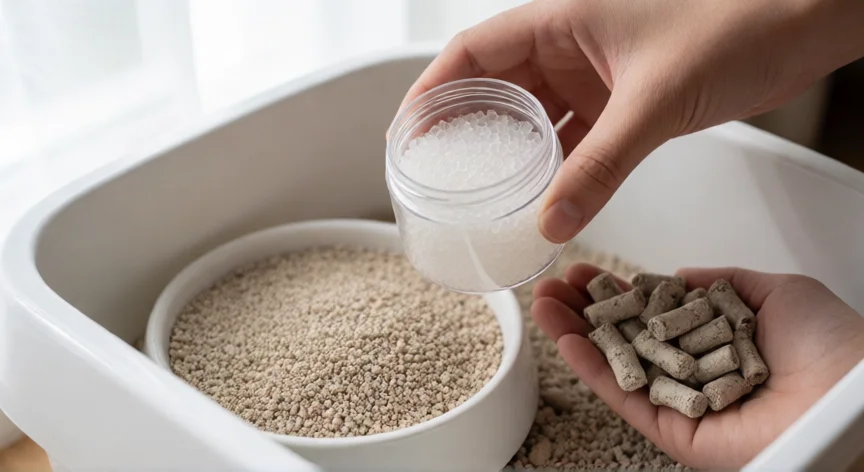
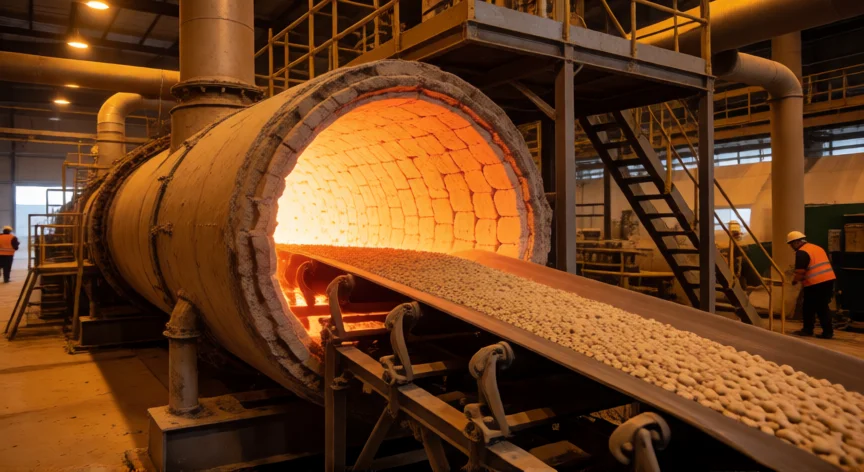
La fabricación de la arena para gatos es un proceso industrial que varía significativamente según el tipo de material base utilizado. A día de hoy, la arena de bentonita aglomerante (clumping) sigue siendo la más vendida en el mercado europeo y americano, representando aproximadamente el 60-70% de la producción global. Sin embargo, la diversidad de opciones ha crecido enormemente en la última década, con arenas de gel de sílice, madera pelotizada, papel reciclado, maíz o tofu ganando cuota de mercado por razones medioambientales. El proceso comienza en la cantera. La bentonita es un mineral arcilloso que se forma a partir de la alteración vulcánica de cenizas volcánicas, principalmente en yacimientos de gran profundidad. Se extrae mediante excavación a cielo abierto con maquinaria pesada similar a la de la construcción. Una vez extraída, la roca cruda presenta un tamaño de bloque y contiene impurezas como cuarzo, feldespato y materia orgánica residual. En la planta de procesamiento, el material bruto pasa por una trituradora de mandíbulas que lo reduce a fragmentos de unos 5-10 cm. A continuación, un sistema de tamices vibratorios elimina los trozos demasiado grandes y las piedras no deseadas. El material que pasa el tamiz se dirige a un molino de barras o molino de bolas donde se pulveriza hasta alcanzar una granulometría base de entre 2 y 6 milímetros, que es el tamaño óptimo para que el gato lo acepte bajo sus almohadillas. La etapa crítica es el secado en horno rotatorio, un cilindro inclinado de 15 a 40 metros de longitud que gira lentamente mientras se inyecta aire caliente a temperaturas entre 250 °C y 450 °C. En esta fase se elimina la humedad residual (del 10-15% al 3-5%) y, lo más importante, se activan las propiedades de hinchazón del mineral. La bentonita hidratada (montmorillonita) expande su volumen hasta 15-20 veces al absorber agua, creando la característica bolita o grumo que recoge la orina. Después del secado, el material se somete a un refinado final con tamices rotatorios de malla fina (generalmente 1,6 mm a 3,2 mm) para garantizar uniformidad. Si se trata de una arena aglomerante de gama alta, en este punto puede incorporarse un aditivo superabsorbente (poliacrilato sódico) que multiplica la capacidad de retención de líquidos por grumo. La adición de fragancia es opcional y se realiza mediante un tambor de mezcla similar al de una mezcladora industrial. Se añeden aceites esenciales o compuestos aromáticos sintéticos en dosis de entre el 0,1% y el 0,5% del peso total. Las fragancias más habituales son lavanda, vainilla, sandalo o simplemente "frescor" a base de bicarbonato de sodio activado. El control de calidad incluye mediciones de absorción (se vierte una cantidad estandarizada de solución salina y se mide el peso del grumo a los 60 segundos), análisis de polvo en suspensión (debe ser inferior al 3-5% para evitar problemas respiratorios en gatos y humanos), test de dureza del grumo y verificación de ausencia de metales pesados. El empaque se realiza en sacos de polipropileno o papel polilaminado de 4, 6, 10 o 20 kg, sellados con precinto térmico. Las líneas de envasado modernas alcanzan rendimientos de 200-400 sacos por hora. Finalmente, los palés se estiban y se distribuyen a centros logísticos. En el caso de la arena de gel de sílice, el proceso es químico y completamente diferente: se parte de una solución acuosa de silicato sódico (vidrio soluble) que se acidula con ácido sulfúrico a baja temperatura (30-40 °C), formando una suspensión de partículas de dióxido de silicio amorfo. Tras un lavado extenso para eliminar iones residuales, la pasta se seca en lecho fluido a 200-300 °C, se tritura y se tamiza a granulado de 2-4 mm. El resultado es una arena de color blanco translúcido que cambia a tonos azulados al saturarse de humedad, lo que le da la ventaja visual de indicar cuándo debe renovarse. Las arenas de origen vegetal (madera, papel, maíz) utilizan procesos de pelletización por presión y calor: las virutas de madera se compactan a 120-160 °C sin aditivos, aprovechando la lignina natural como aglutinante; el papel reciclado se desfibra, se prensa en cilindros rotativos y se corta en cilindros de 3-5 mm; el maíz (o su fibra) se muele en harina gruesa y se moldea. Estas arenas son biodegradables y compostables, pero tienen menor capacidad aglomerante que la bentonita.
El 60-70% de la arena vendida en Europa sigue siendo bentonita aglomerante; las arenas vegetales (madera, tofu, papel) duplican su cuota cada 3 años por demanda sostenible.
Dato clave