Cómo se fabrica la anestesia: del laboratorio quirúrgico a la farmacia industrial
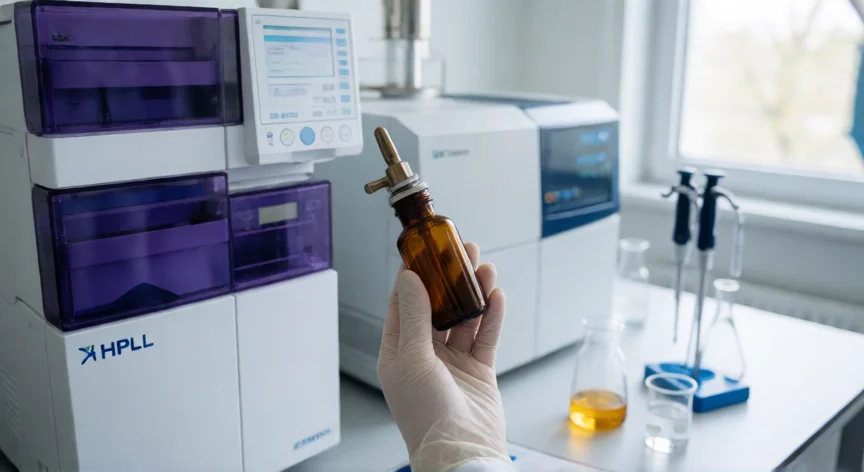
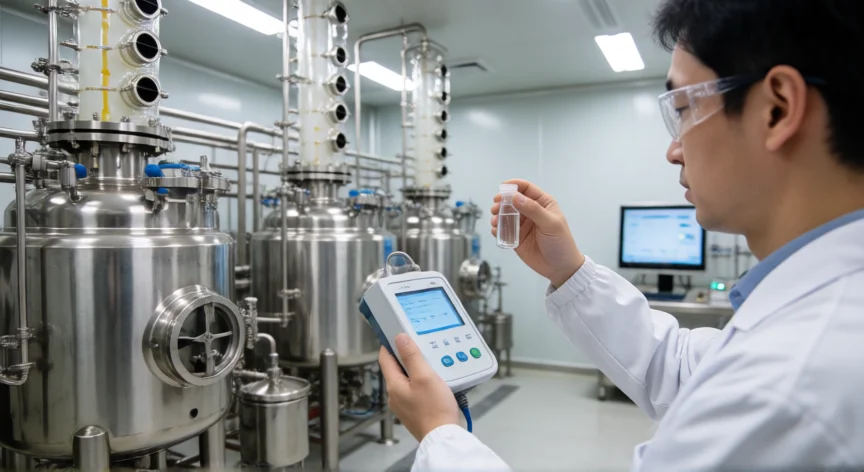
La fabricación de la anestesia es un proceso farmacéutico complejo que abarca desde la síntesis orgánica en laboratorios especializados hasta el envasado estéril en plantas industriales reguladas. Los agentes anestésicos se dividen en dos grandes familias: los anestésicos locales (lidocaína, procaína, bupivacaína) y los anestésicos generales (propofol, sevoflurano, isoflurano, etomidato), cada uno con rutas de síntesis químicas distintas pero que comparten fases productivas comunes. El primer paso es la síntesis orgánica en reactores de acero inoxidable a gran escala. En el caso de la lidocaína, por ejemplo, se parte del ácido 2-(dietilamino)acético que se hace reaccionar con cloruro de metil para obtener la amida correspondiente. Los anestésicos volátiles como el sevoflurano requieren síntesis multietapa con intermedios fluorados que exigen condiciones de presión y temperatura muy controladas. Cada reacción se monitoriza mediante cromatografía de gases (GC) y espectrometría de masas en tiempo real para garantizar la pureza del producto intermedio. Tras la síntesis bruta, el compuesto pasa a la fase de purificación, que puede incluir cristalización, destilación fraccionada (especialmente en volátiles), recristalización o cromatografía de columna. El objetivo es eliminar trazas de metales pesados, subproductos de reacción y solventes residuales por debajo de los límites permisibles de la OMS y la EMA (típicamente menos de 50 ppm de solventes orgánicos). La formulación es la siguiente etapa crítica. Los anestésicos intravenosos como el propofol se formulan en emulsiones lipídicas con triglicéridos de cadena media, lecitina de soja y glicerol, manteniendo un pH entre 5,5 y 8,5. Los volátiles se purifican a un grado farmacéutico superior al 99,9% y se envasan en frascos de vidrio ámbar o metálicos sellados con válvulas de precisión para el vaporizador. El control de calidad es exhaustivo y obligatorio según las Buenas Prácticas de Fabricación (GMP/BPF). Cada lote se somete a: identificación química (HPLC, IR, RMN), determinación de contenido, ensayos de esterilidad (si es inyectable), prueba de endotoxinas bacterianas (ensayo de LAL), estabilidad acelerada a 40°C/75% HR durante 6 meses, y pruebas de compacidad y hermeticidad del envase. La esterilización de los preparados inyectables se logra mediante filtración estéril a través de membranas de 0,22 micras en salas limpias ISO 5 (clase 100), o por autoclave a 121°C durante 15-30 minutos cuando el principio activo lo tolera. Para los volátiles, la esterilidad se garantiza por la propia pureza del líquido y el sellado aséptico del contenedor. El envasado se realiza en líneas automatizadas: jeringas precargadas para anestésicos locales (1 ml, 2 ml, 5 ml), frascos de vidrio tipo I con tapa butírica para IV, y cartuchos (Carter Cartridges) para inyección regional. Cada unidad lleva un número de lote, fecha de caducidad y código de trazabilidad que permite rastrear el producto hasta la materia prima inicial. La regulación es estricta: en Europa la EMA evalúa cada DMF (Drug Master File) del fabricante, y en EE.UU. la FDA exige inspecciones in situ. Las instalaciones deben cumplir con las normativas ATEX cuando se manipulan volátiles inflamables, y el personal trabaja bajo protocolos de doble verificación para evitar errores de etiquetado que podrían ser fatales en quirófano. Finalmente, los ensayos de estabilidad a largo plazo (2-5 años) determinan la fecha de caducidad comercial. El propofol, por ejemplo, se conserva entre 2 y 25°C sin luz directa, mientras que los frascos de sevoflurano deben protegerse del calor extremo para evitar la degradación que libera dióxido de azufre. Todo el ciclo, desde la materia prima hasta el envase final, puede durar entre 6 y 18 meses según la complejidad del principio activo.
El ciclo completo de fabricación, desde la materia prima hasta el envase final, puede durar entre 6 y 18 meses según la complejidad del principio activo anestésico.
Dato clave