Cómo se fabrica el whisky: del grano a la botella
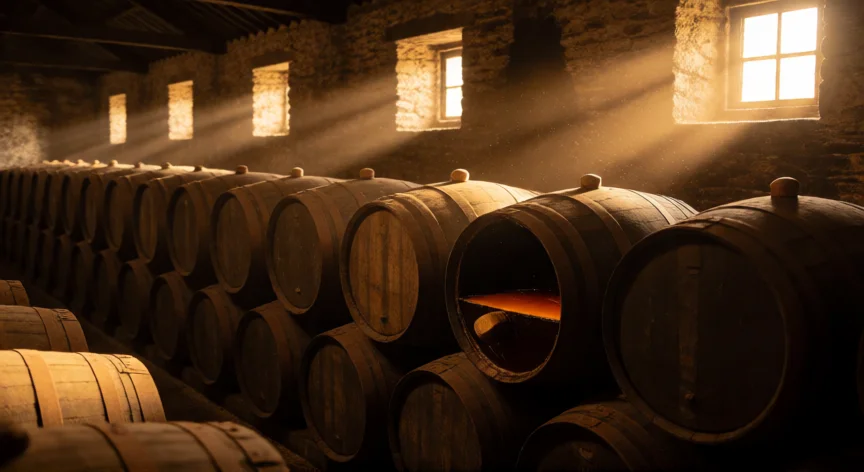
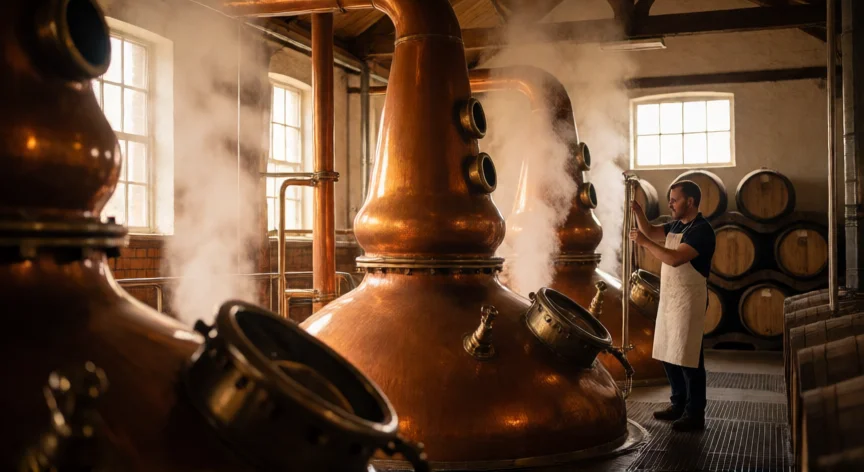
La fabricación del whisky es uno de los procesos artesanales más antiguos y complejos de la industria alimentaria. Aunque existen variaciones según el tipo (escocés, irlandés, bourbon americano, japones, etc.), los pasos fundamentales son comunes a prácticamente todas las destilerías del mundo. El proceso puede durar desde tres años hasta más de veinte, dependiendo del estilo deseado y la legislación de cada país. El primer paso es la selección del grano. Se utilizan principalmente cebada malteada, maíz, centeno, trigo o una combinación de estos. En el caso del whisky de malta escocés, se emplea exclusivamente cebada. El grano se lava y se remoja en agua durante 48 a 72 horas para activar la germinación natural. Este proceso se denomina malteado y es crucial porque descompone almidones complejos en azúcares simples que luego serán fermentables. Una vez iniciada la germinación, el proceso se detiene secando las semillas sobre lecho de paja o, más comúnmente hoy, con aire caliente. En las destilerías escoceras tradicionales como The Brugal o Laphroaig, el secado se realiza con humo de turba, lo que impregna el grano con compuestos fenólicos que darán carácter ahumado al whisky final. El resultado es la malta, un grano seco que conserva su capacidad enzimática. A continuación viene la molienda. La malta se tritura en un molino de molinillo (mill race) hasta obtener una harina gruesa llamada grist. El grado de molienda es fundamental: si se tritura demasiado, se obtiene un mosto más dulce; si se deja entero, el rendimiento alcohólico baja. Se añade agua caliente (generalmente entre 65 °C y 75 °C) en tandas sucesivas dentro del tina de maceración (mash tun) para extraer los azúcares. Esta operación se llama macerado o mosteo. El líquido azucarado resultante, llamado mosto o wort, se enfría y se traslada a las tinas de fermentación (wash backs). Aquí se añade levadura (Saccharomyces cerevisiae) y se deja fermentar entre 48 y 72 horas. La levadura convierte los azúcares en etanol y dióxido de carbono, produciendo una mezcla de aproximadamente 8 a 12 % de alcohol llamada wash o mosto fermentado. En este punto la bebida aún no es whisky; es un líquido turbio con sabor similar a una cerveza muy ligera. Llega el momento de la destilación, el corazón del proceso. En los whiskies de malta se emplea el método de alembite de cobre (pot still) en dos pases: primero se obtiene el low wines (alrededor de 20-25 % ABV) y luego, destilando de nuevo, se alcanza el spirit entre 70 y 94 % de alcohol. El destilador controla con precisión cuándo extraer la cabeza (compuestos volátiles no deseados como metanol), el corazón (el whisky en sí) y la cola (alcoholes pesados). En los bourbons americanos se usa una columna de destilación continua (patent still) que produce un destilado más ligero de unos 80 % ABV. El destilado resultante es incoloro, transparente y con un aroma intenso. Todavía no es whisky en el sentido comercial: se le llama new make spirit. Para convertirse en whisky debe cumplir un requisito legal en la mayoría de países: envejecer en barricas de roble. En Escocia el mínimo es 3 años, en el bourbon americano también 2 años en roble nuevo carbonizado por dentro. La barrica aporta color ámbar, taninos, vanilina, lactonas y cientos de compuestos aromáticos que transforman por completo el carácter de la bebida. El envejecimiento ocurre en bodegas (casking warehouses) con condiciones controladas de temperatura y humedad. La barrica actúa como un sistema dinámico: el líquido se expande y contrae con las estaciones, penetrando en la madera y volviendo a salir. Se pierde aproximadamente un 2 % anual por evaporación, conocido como the angel's share (la parte de los ángeles). Un barril de 225 litros puede perder hasta 3-5 litros al año. Finalmente, el whisky se embotaella. Dependiendo del producto, se diluye con agua desmineralizada hasta 40-46 % ABV, se pueden mezclar destilados de distintas barricas y edades (blended), o se filtra en frío para evitar precipitados. Se añaden filtros de carbono activado si se desea un perfil más suave, y se etiqueta cumpliendo la legislación de cada país. El resultado es la botella que llega a la mesa.
Se pierde aproximadamente un 2 % del volumen anual por evaporación en barrica, conocido como 'the angel's share' (la parte de los ángeles).
Dato clave