Instagram

Cómo se fabrica el imán de neodimio: del mineral a la pieza magnetizada
Los imanes de neodimio son imanes permanentes formados por una aleación de neodimio, hierro y boro cuya fórmula química es Nd₂Fe₁₄B, conocida habitualmente como NdFeB. El neodimio es un elemento químico perteneciente a los lantánidos, más conocidos como metales de tierras raras, de color blanco plateado brillante que se oxida adquiriendo un tono violeta rosado al exponerse al aire. Esta aleación fue descubierta a principios de la década de 1980 y abrió posibilidades completamente nuevas en la fabricación de imanes, hasta el punto de que, gracias a la investigación, a las nuevas fórmulas y a los métodos de fabricación, los imanes de neodimio se han convertido en los imanes permanentes más potentes del mundo disponibles hasta la fecha.
El proceso comienza muy aguas arriba, con la extracción de minerales ricos en tierras raras, principalmente bastnasita o monacita, que contienen neodimio, praseodimio y otros elementos. Estos minerales se procesan químicamente para separar y purificar los elementos de tierras raras, un procedimiento complejo y costoso que incluye etapas como:
- Lixiviación ácida: disolución selectiva de los minerales en soluciones ácidas concentradas.
- Separación por solventes: extracción líquido-líquido para aislar cada elemento individual.
- Intercambio iónico: purificación final mediante resinas específicas para cada lantánido.
China cuenta con importantes yacimientos de tierras raras, entre ellas el neodimio, y es también donde se concentra gran parte de la fabricación de estos imanes, precisamente por la concentración geográfica de la cadena de suministro. Una vez obtenidos los materiales puros, se seleccionan los tres elementos clave para fabricar los imanes: neodimio, hierro y boro, a los que se añaden aditivos como disprosio o terbio en los casos en que se busca mejorar la resistencia a la temperatura, además de cobalto, aluminio, cobre y otros elementos menores que ajustan la corrosión y la coercitividad.
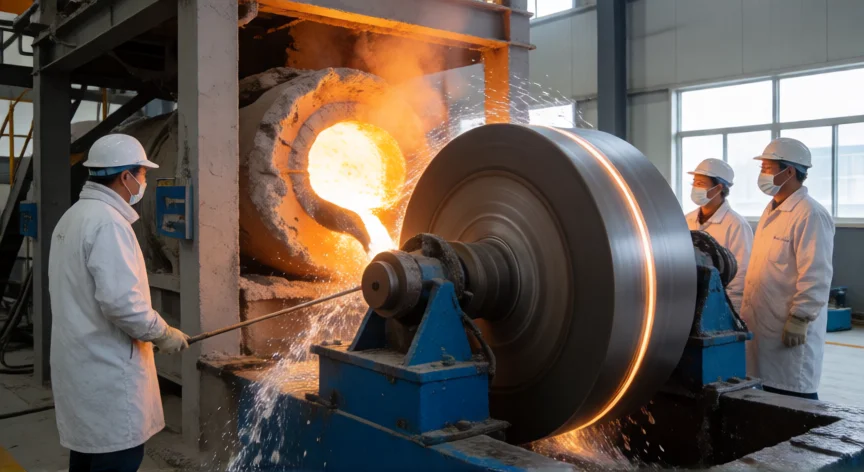
La composición de esta aleación influye directamente en las propiedades del imán resultante, como su resistencia a la corrosión y su temperatura de funcionamiento, y es la base de cada una de las calidades comerciales existentes. La fusión se realiza en un horno de inducción al vacío o en atmósfera controlada con gas argón, para evitar la oxidación. La aleación fundida se solidifica mediante strip casting: se vierte sobre una rueda rotatoria refrigerada por agua que la congela en delgadas escamas en una fracción de segundo.
Este enfriamiento rápido crea la microestructura fina y uniforme —granos delgados de Nd₂Fe₁₄B con límites ricos en neodimio bien distribuidos— de la que dependen las calidades modernas de alto rendimiento, ya que el método antiguo de moldeo en libro no permite alcanzar las propiedades actuales tipo N48 y superiores.
Para que las propiedades magnéticas se decidan a escala de un único grano cristalino, la aleación debe convertirse en un polvo de partículas próximas a un monocristal. Ello se consigue mediante decrepitación por hidrógeno: las escamas obtenidas por strip casting se exponen a gas hidrógeno, que la fase rica en neodimio absorbe y sobre la que se dilata, agrietando el material a lo largo de los límites de grano y convirtiéndolo en gránulos gruesos y friables. Es un método elegante y de bajo consumo energético, y explica también por qué el NdFeB en entornos con hidrógeno plantea después un problema de corrosión.
El granulado se tritura después en molienda por chorro (jet milling), donde los gránulos se aceleran en corrientes de gas nitrógeno y se fracturan entre sí hasta un tamaño de unos 3 a 5 micras, quedando cada partícula aproximadamente como un cristal con un único eje fácil de magnetización, sin medios de molienda ni contaminación. El oxígeno es el enemigo en esta fase: el polvo micronizado de NdFeB se oxida con avidez y es pirofórico, por lo que todo el proceso desde la molienda en adelante se realiza en un entorno de gas inerte o cerrado para evitar tanto la oxidación como el riesgo de incendio.
“Durante la sinterización a 1050-1080 °C, las piezas se contraen entre un 15% y un 20% linealmente.”
Dato clave