INICIO
tecnologia · impresión 3d
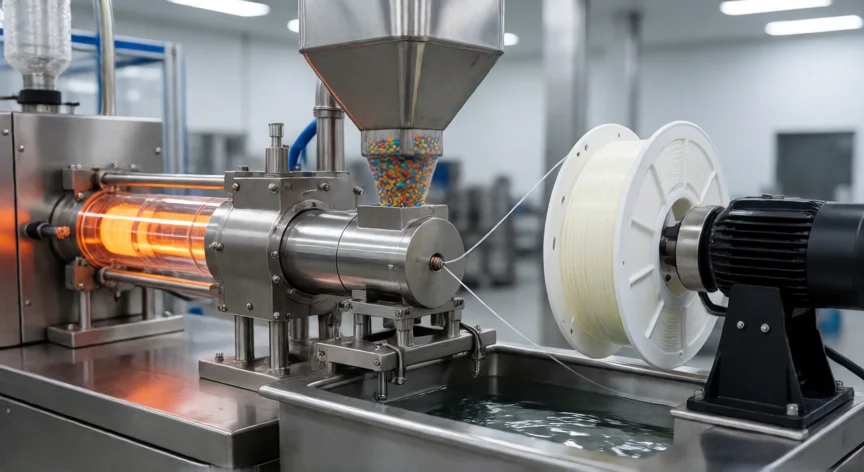
como se fabrica el filamento 3d, Línea de extrusión industrial fabricando filamento PLA con baño de enfriamiento y bobinado automático
tecnologia ·#12683 ·Lectura 8 min. Redacción de respuesta: Editorial NexusCurioso.com

¿Como se fabrica el filamento 3d?

Respuesta corta

La temperatura de extrusión del PLA se sitúa entre 180 y 220 °C; la tolerancia de diámetro en filamentos profesionales es de ±0,02 mm para 1,75 mm.

01

¿Cómo se fabrica el filamento para impresión 3D?

El filamento para impresión 3D es un hilo continuo de termoplástico, generalmente de 1,75 mm o 2,85 mm de diámetro, que se fabrica mediante un proceso industrial llamado extrusión en masa. Aunque pueda parecer complejo, el principio básico es similar al de una máquina de pasta: se funde un material y se pasa a través de una boquilla para darle forma de hilo. Sin embargo, en la industria se trata de un proceso altamente controlado donde cada variable —temperatura, velocidad, humedad, tensión— determina si el resultado será un filamento de calidad profesional o un producto defectuoso. Todo comienza en la materia prima. Los polímeros más utilizados son el PLA (ácido poliláctico, derivado de almidón de maíz o caña de azúcar), el ABS (acetato de butadieno estireno, de origen petroquímico), el PETG (copolímero de tereftalato de etileno glicol), el nylon (poliamida) y el PC (policarbonato). Estos polímeros llegan a la planta de fabricación en forma de pequeños gránulos o pellets, generalmente de 3-5 mm de diámetro, producidos previamente por otro proceso llamado extrusión de gránulos (pelletización) a partir de resinas líquidas o concentrados. El primer paso crítico antes de la extrusión del filamento es el secado. Aunque los pellets parezcan secos, pueden contener un 0,1-2 % de humedad residual que, al fundirse, genera burbujas, líneas oscuras y fragilidad en el filamento final. Se utilizan desecadoras rotativas o de flujo de aire caliente a temperaturas específicas según el material: PLA a unos 60-70 °C durante 4-6 horas, ABS a 80 °C, nylon a 120 °C durante 8-12 horas. Un secado inadecuado es la causa número uno de fallos en la producción. Los pellets secos se alimentan por gravedad desde un hopper (tolva) hacia el barril de la extrusora. En el interior, un husillo o tornillo sinfín rotatorio empuja y comprime el material mientras una serie de resistencias eléctricas calientan el barril en zonas de temperatura creciente. Para el PLA, la temperatura de fusión se sitúa entre 180 y 220 °C; para ABS, entre 220 y 260 °C; para nylon, entre 240 y 280 °C. El husillo puede tener una o dos etapas: en extrusoras de doble husillo (co-extrusoras) se puede mezclar colorante con el polímero base. El material fundido sale del barril a presión y pasa a través de una boquilla o filera (die) de tungsteno o acero inoxidable con un orificio circular calibrado con precisión de micras. Es en este punto donde el polímero fundido adquiere su forma cilíndrica. Inmediatamente después de la boquilla, el filamento pasa por un baño de agua o un sistema de enfriamiento por inmersión para solidificar rápidamente la superficie y fijar el diámetro. Algunos sistemas utilizan un segundo paso de laminado (calibración) con rodillos contra la pared de un tubo de teflón para reducir aún más la tolerancia de diámetro, que en filamentos de calidad profesional se mantiene entre ±0,02 mm para 1,75 mm. Una vez solidificado, el filamento es recogido por un sistema de tracción y bobinado. Un motor de tracción tira del hilo a velocidad constante (típicamente 20-60 m/min) mientras se enrolla en bobinas de plástico (generalmente ABS o PET reciclado) de 1 kg, 2 kg o 5 kg. La tensión de bobinado es crucial: si es excesiva, el filamento puede deformarse; si es insuficiente, la bobina queda suelta y el filamento se enreda al imprimir. Los fabricantes de gama alta utilizan sistemas de tracción por fricción con rodillos goma y control electrónico de tensión. Tras el bobinado, cada lote pasa por control de calidad. Se mide el diámetro con micrómetros ópticos en múltiples puntos, se verifica la linealidad (ausencia de ondulaciones), la resistencia a la tracción, la absorción de humedad y, en materiales compuestos (con fibra de carbono, madera, metal), la uniformidad de la mezcla. Los filamentos que no cumplen las especificaciones se rechazan o se rebarren.

MaterialT. fusiónHumedad máx.Diámetro típico
PLA180-220 °C0,05 %1,75 / 2,85 mm
ABS220-260 °C0,10 %1,75 / 2,85 mm
PETG220-250 °C0,15 %1,75 / 2,85 mm
Nylon (PA)240-280 °C0,02 %1,75 / 2,85 mm
Policarbonato280-320 °C0,01 %1,75 / 2,85 mm
El colorante se añade en forma de masterbatch (concentrado de pigmento en matriz polimérica) directamente en la tolva, mezclándose con los pellets antes de la fusión. Para filamentos especiales —translúcidos, fluorescentes, con partículas de madera, fibra de vidrio o metal— se incorporan los aditivos durante la alimentación o en una segunda etapa de co-extrusión. Los filamentos conductores (con grafito o partículas de cobre) requieren un control adicional de resistencia eléctrica uniforme a lo largo del hilo. Finalmente, el filamento se embala en bolsas con desecante (sílice gel) y, preferiblemente, con atmósfera inerte (nitrógeno) para protegerlo de la humedad ambiental. La bolsa sellada al vacío o bajo nitrógeno garantiza que el filamento llegue al usuario en condiciones óptimas. El etiquetado incluye composición, diámetro, tolerancia, peso, temperatura recomendada de impresión y datos de trazabilidad del lote.

“

El secado previo elimina hasta un 2 % de humedad residual en los pellets; sin este paso, el filamento final presenta burbujas y fragilidad.

Dato clave
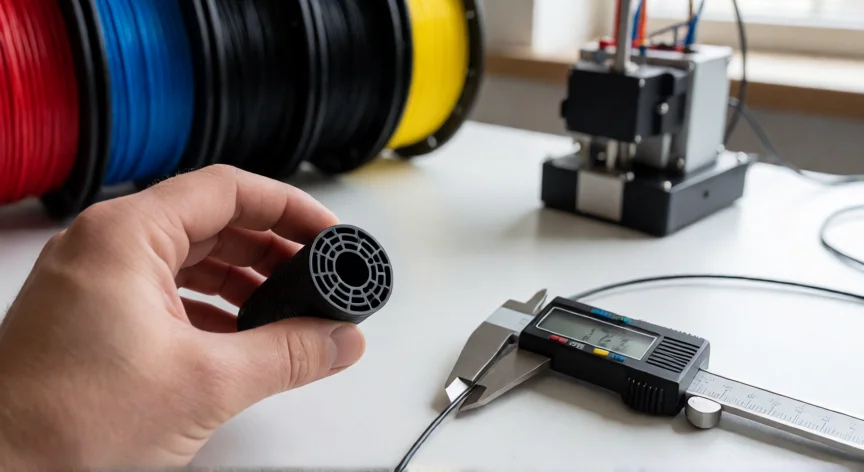
como se fabrica el filamento 3d, Medición de diámetro de filamento 3D con calibrador digital y bobinas de colores en segundo plano
Imagen

Medición de diámetro de filamento 3D con calibrador digital y bobinas de colores en segundo plano

02

Del gránulo de plástico a la bobina: el proceso completo de extrusión y envasado

La escalabilidad del proceso permite producir desde lotes pequeños artesanales (home lab) hasta plantas industriales que generan toneladas diarias. En un taller o laboratorio doméstico, un fabricante puede reciclar plásticos de origen controlado: se trituran en gránulos, se secan y se extruyen con una extrusora de escritorio a menor velocidad, obteniéndose filamentos de calidad variable pero funcional para prototipado no crítico. Empresas como Polymaker, Bambu Lab o Ultimaker operan líneas industriales con extrusoras de alta velocidad, control por visión artificial del diámetro en tiempo real y sensores de tensión. Un aspecto fundamental es la estabilidad del diámetro. Un filamento que oscila más de ±0,05 mm en diámetro provoca obstrucciones en el hotend, cambios de flujo y fallos de adherencia entre capas. Las extrusoras industriales de última generación emplean sensores láser o de luz estructurada que miden el diámetro hasta 1000 veces por segundo y ajustan en tiempo real la velocidad del husillo o la temperatura de la zona de fusión para compensar variaciones del material. La investigación actual se centra en filamentos de alto rendimiento: composites con fibra de carbono de 10-25 % en volumen, materiales de ingeniería como PEEK, PEI (Ultem) o PPSU que requieren temperaturas de extrusión superiores a 400 °C y atmósferas inertes, y filamentos bioabsorbibles para aplicaciones médicas. También se desarrollan filamentos multi-material que cambian de color o propiedad a lo largo del mismo hilo mediante co-extrusión secuenciada. El impacto ambiental es un tema creciente. El PLA, aunque biodegradable en condiciones industriales de compostaje (50-60 °C, humedad controlada), no se degrada en el medio ambiente natural. Los fabricantes están explorando filamentos 100 % reciclados (rPET, rABS), materiales de origen biológico (PHA, policaprolactona) y sistemas de reciclaje cerrado donde los soportes y piezas defectuosas se trituran y re-extruyen como nuevo filamento. En resumen, la fabricación de filamento 3D es un proceso de termoformado continuo que combina ingeniería de polímeros, control de proceso electrónico y mecanizado de precisión. Desde el gránulo seco en la tolva hasta la bobina sellada bajo nitrógeno, cada etapa está optimizada para garantizar que el hilo que sale de tu impresora 3D sea uniforme, libre de burbujas y dimensionalmente estable durante miles de metros de impresión.

Conclusión:

¿como se fabrica el filamento 3d?

La fabricación del filamento para impresión 3D es un proceso de extrusión termoplástica que, aunque conceptualmente simple, exige un control riguroso de temperatura, humedad, tensión y dimensionalidad para producir un hilo de miles de metros con diámetro constante y propiedades mecánicas uniformes. Desde el secado de los pellets hasta el sellado al vacío de la bobina final, cada etapa está diseñada para garantizar que la pieza impresa quede libre de defectos. La continua innovación en materiales compuestos, bio-basados y reciclados promete ampliar aún más las posibilidades de esta tecnología.

Fuentes: Polymaker Technical Guide, Bambu Lab Filament FAQ, Ultimaker Material Documentation, Society of the Plastics Industry (SPI) extrusion process references —
Redacción: editorial NexusCurioso.com
Más preguntas de tecnologia
De otras categorías